O controle de qualidade começa com a identificação das características do produto que são funcionalmente importantes para o acionamento. O escopo da inspeção deve seguir a referência do catálogo, o desenho aprovado e os requisitos específicos do pedido, em vez de uma lista de verificação genérica aplicada a todas as polias.
Verifique os recursos que controlam o ajuste e o posicionamento do cinto.
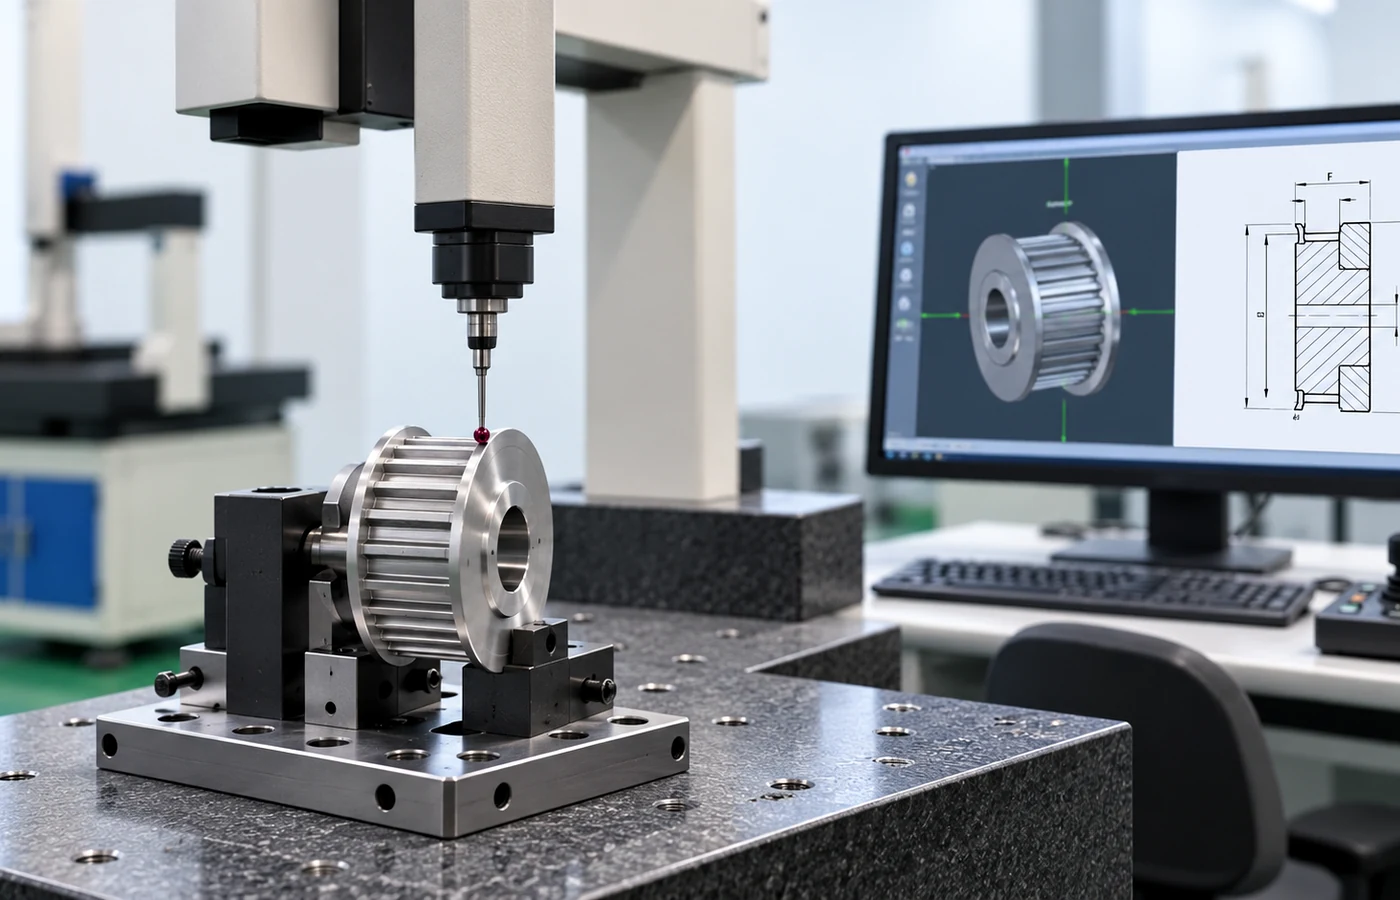
Dependendo da configuração, as verificações funcionais podem incluir a interface do furo ou da bucha, a posição axial do cubo, a largura da face de trabalho, a condição do flange e as dimensões especificadas no desenho aprovado. Projetos de substituição se beneficiam da preservação de uma referência medida em relação à linha da correia da máquina, para que a nova polia possa ser comparada antes da instalação.
Caso seja necessária uma tolerância específica, limite de excentricidade ou relatório de inspeção, inclua-o na solicitação de cotação em vez de assumir que um valor universal se aplica a todo o catálogo.
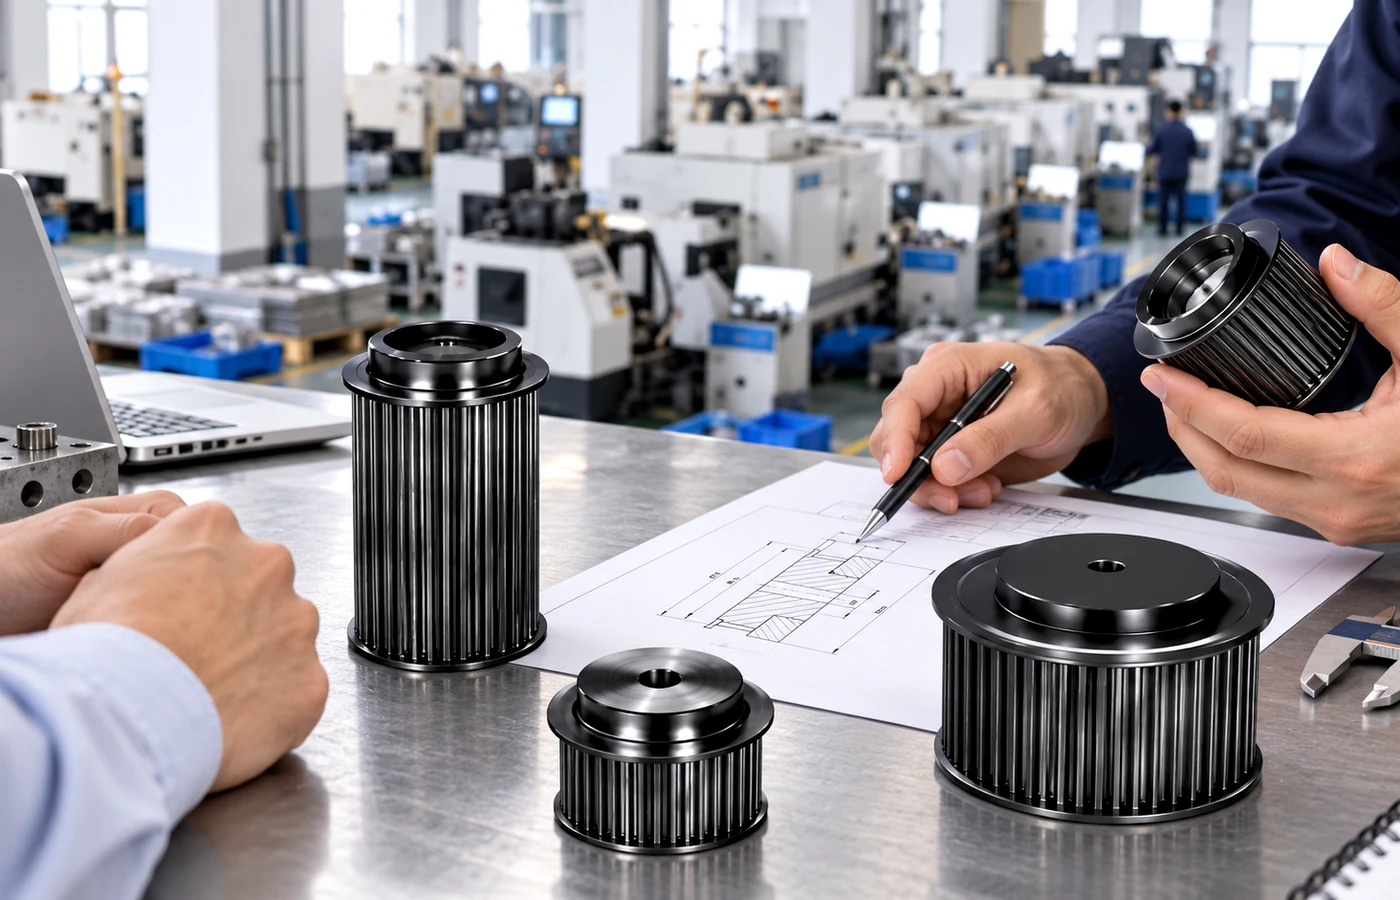
Defina os registros necessários antes da produção.
Documentos de materiais, registros dimensionais, marcações e documentos de conformidade específicos do pedido são fornecidos de acordo com o escopo da cotação confirmada. Os compradores devem especificar o tipo de documento necessário na fase de solicitação de cotação (RFQ), especialmente quando o pedido for liberado mediante um plano de inspeção interna ou uma revisão controlada de desenho.
A documentação da SGS/TÜV Rheinland é um recurso para avaliação de fornecedores.
Documentação de auditoria de fornecedores terceirizados e verificação da empresa, com suporte da SGS/TÜV Rheinland, pode ser fornecida para análise do comprador, quando aplicável à entidade contratante. Esses materiais auxiliam na análise da identidade da empresa, do perfil do fornecedor e da capacidade geral de produção. Eles não são apresentados como certificação específica do produto, e a entidade jurídica aplicável e o escopo do documento devem ser confirmados para o pedido.
Mantenha a identidade do produto, do desenho e da inspeção alinhadas.
Antes do envio, mantenha o modelo encomendado, a revisão do desenho, a quantidade e qualquer registro de inspeção necessário devidamente vinculados. Caso haja alguma alteração nos requisitos após a cotação, atualize as informações controladas do pedido antes da produção, em vez de confiar em uma nota por e-mail que pode estar desatualizada em relação ao registro de fabricação.
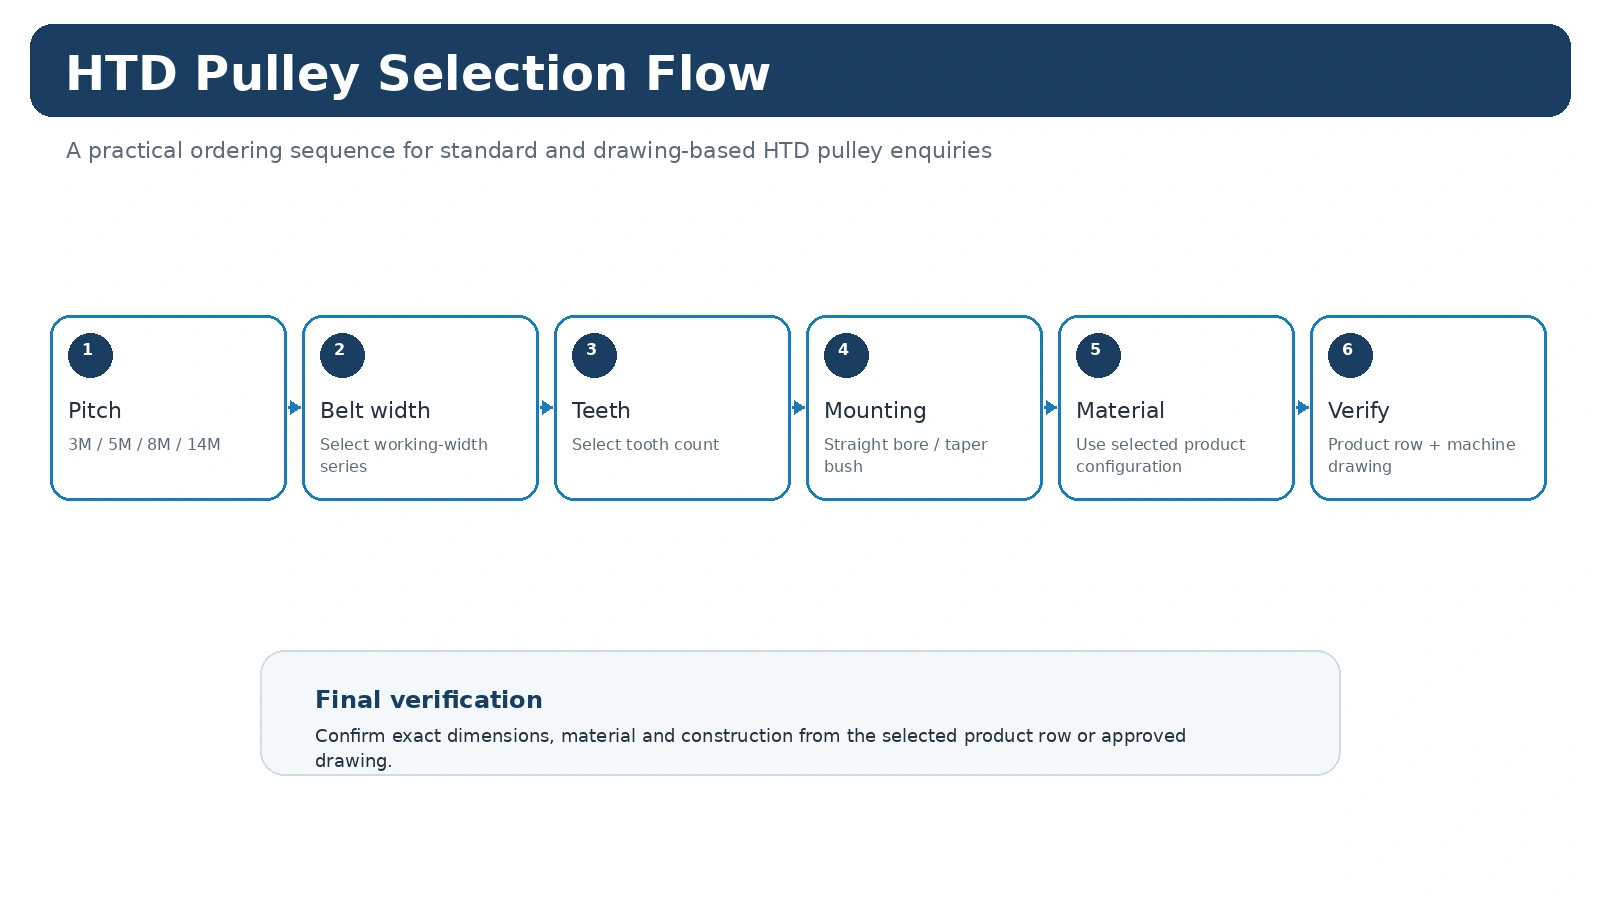
Analise as características que controlam a função.
O planejamento da qualidade começa com a linha de produção ou o desenho liberado. A família de dentes, a largura de trabalho, a interface do eixo, a projeção do cubo e o arranjo do flange devem permanecer rastreáveis à configuração solicitada. Quando um cliente adiciona uma tolerância especial, limite de excentricidade, requisito de material ou registro de inspeção, o pedido precisa de um critério de aceitação explícito, em vez de uma solicitação genérica de "precisão".
Para projetos de substituição, as medidas de uma peça desgastada são dados de referência úteis, mas não correspondem automaticamente às dimensões nominais. Desgaste, corrosão e usinagem prévia podem alterar as medidas. Sempre que possível, compare as dimensões de campo com a família de catálogo correta e utilize o desenho de substituição aprovado como referência de fabricação controlada.
O escopo da documentação corresponde ao pedido.
A documentação de auditoria de fornecedores ou verificação da empresa e os registros de inspeção de produtos respondem a perguntas diferentes. A revisão de fornecedores por terceiros pode auxiliar na due diligence da empresa, desde que o escopo do documento corresponda à entidade contratante. Ela não substitui um documento específico do material ou o resultado da inspeção. Quando um comprador precisa de documentos do produto, esses requisitos devem ser especificados na cotação para que os registros aplicáveis possam ser planejados e arquivados.
Essa distinção é particularmente importante em pedidos com modelos mistos e personalizados. Cada característica controlada deve permanecer vinculada ao modelo correto ou à revisão do desenho. Não se deve presumir que um certificado geral anexado à remessa descreva todas as dimensões ou condições do material, a menos que seu escopo o indique claramente.
Informações úteis para incluir em um requisito de inspeção
Indique a dimensão real, o desvio, o material ou a característica de construção que importa.
Identifique a linha do catálogo ou a revisão do desenho que controla o requisito.
Quando o método for importante, indique os dados ou a abordagem de inspeção esperada pelo projeto.
Especifique se é necessário um relatório de medição, um documento de material ou um simples registro de conformidade.
As medições de substituição precisam de contexto.
Medir uma polia antiga é útil, mas o desgaste pode alterar as arestas dos dentes, a condição do flange e os diâmetros. Reparos anteriores também podem ter alterado o furo ou o cubo. Portanto, as medições em campo devem ser armazenadas juntamente com fotografias e a descrição da condição observada da peça. Quando uma peça correspondente for encontrada no catálogo, compare a construção e as dimensões antes de considerar a peça antiga como o modelo padrão.
Quando uma máquina apresentar problemas recorrentes de alinhamento ou desalinhamento, registre as condições de instalação antes da remoção. Uma inspeção apenas da nova polia não explica um problema causado por condições do eixo, rolamento ou alinhamento em outras partes da transmissão.