Componentes de acionamento síncrono HTD
Polias de sincronização HTD para transmissão de potência de precisão
Famílias de buchas cilíndricas e cônicas 3M, 5M, 8M e 14M, com tabelas técnicas em nível de modelo para projetos de acionamento industrial.
A seleção da polia HTD é mais confiável quando o acionamento é tratado como um sistema. Confirme o perfil HTD correspondente, a quantidade ou relação de dentes, a largura de trabalho da correia e a conexão do eixo antes de comparar as linhas do catálogo. A gama está organizada em torno das famílias de polias de furo reto 3M, 5M, 8M e 14M, configurações com buchas cônicas, polias personalizadas controladas por estampagem e correias sincronizadoras correspondentes.
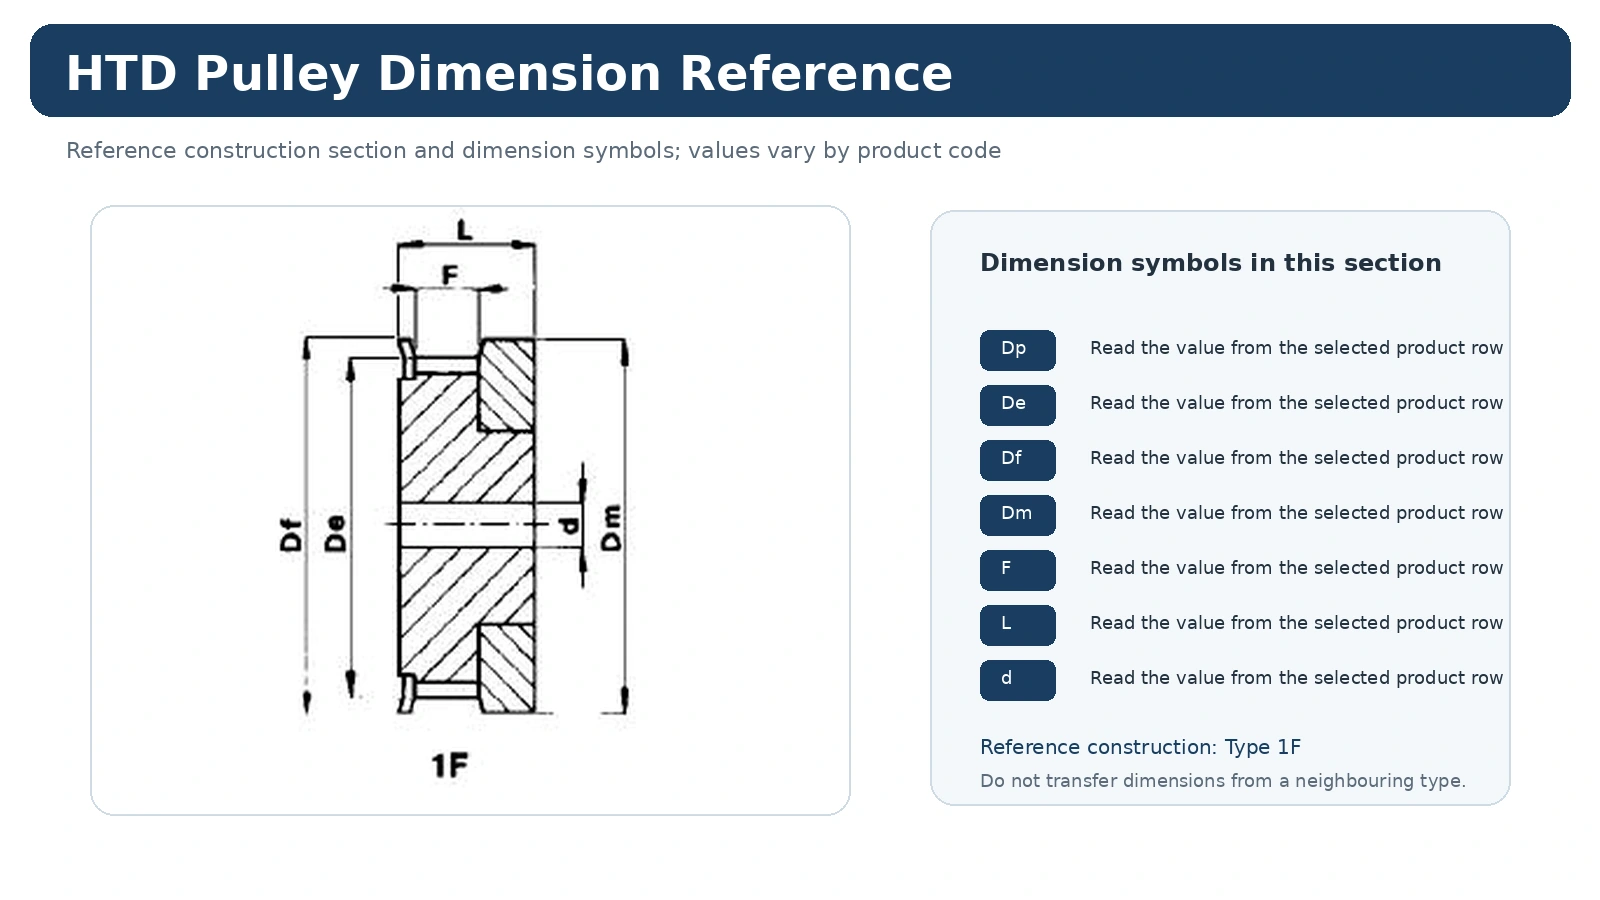
Abra uma família para comparar as séries de largura suportadas, as referências de construção e as tabelas de nível de modelo. A quantidade de dentes permanece nas linhas de especificação dentro da página de produto correta, de modo que o contexto dimensional, o tipo de construção e o código de pedido permaneçam juntos.
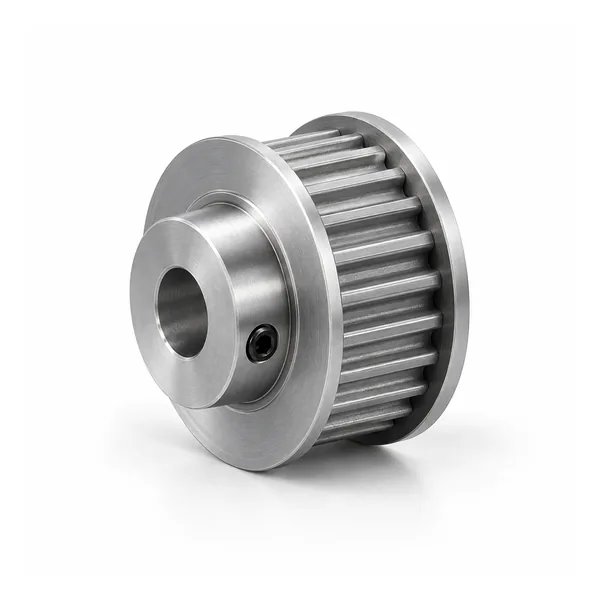
Famílias de polias síncronas compactas para acionamentos de automação e posicionamento de pequeno porte.
Explorar Família →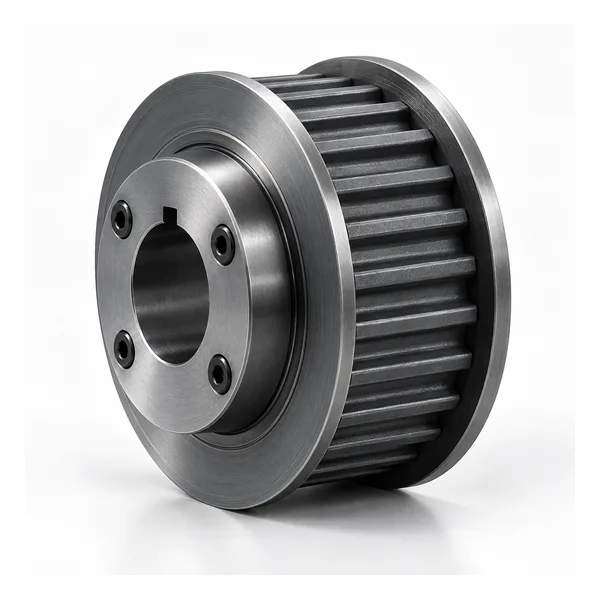
As famílias de polias sincronizadoras 5M oferecem o equilíbrio perfeito entre geometria compacta e uma ampla gama de aplicações industriais.
Explorar Família →
Polias sincronizadoras industriais 8M para máquinas-ferramenta, equipamentos de transporte e produção.
Explorar Família →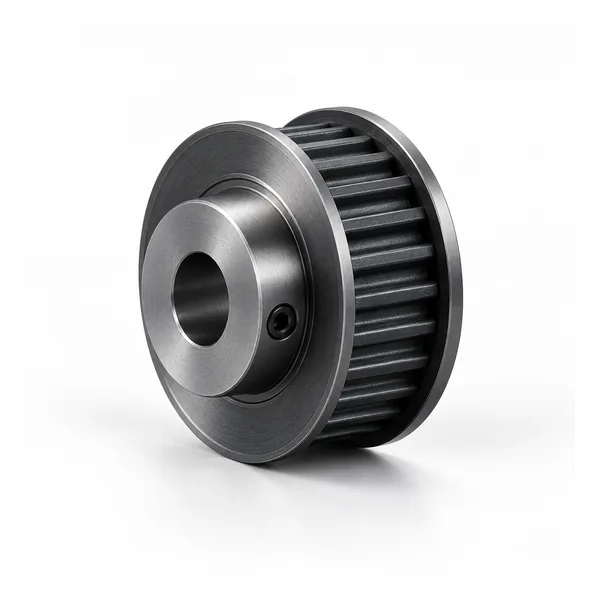
Famílias de polias HTD maiores para acionamentos industriais, onde a interface do eixo e a construção do cubo se tornam especialmente importantes.
Explorar Família →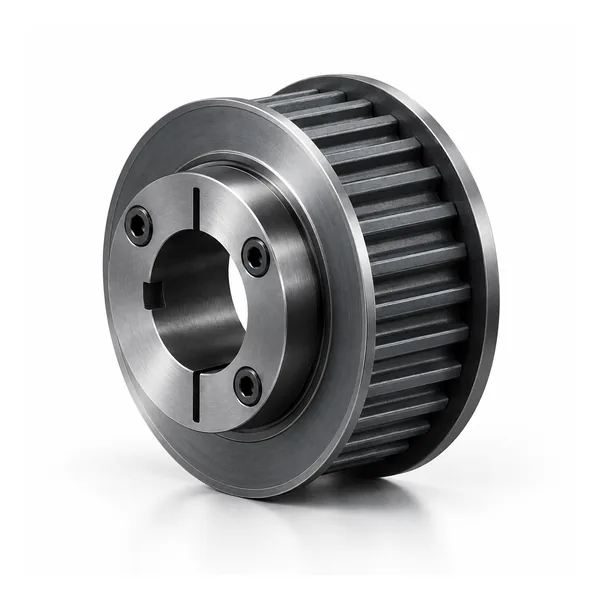
Famílias de polias HTD com bucha cônica, com códigos de bucha e faixas de diâmetro definidos em catálogo.
Explorar Família →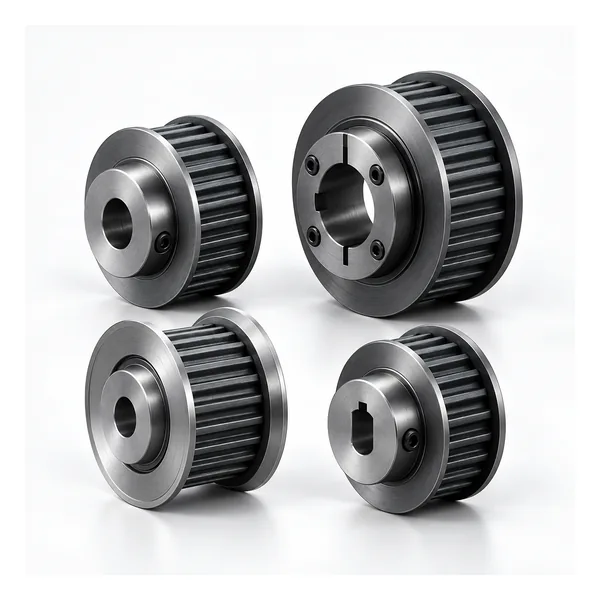
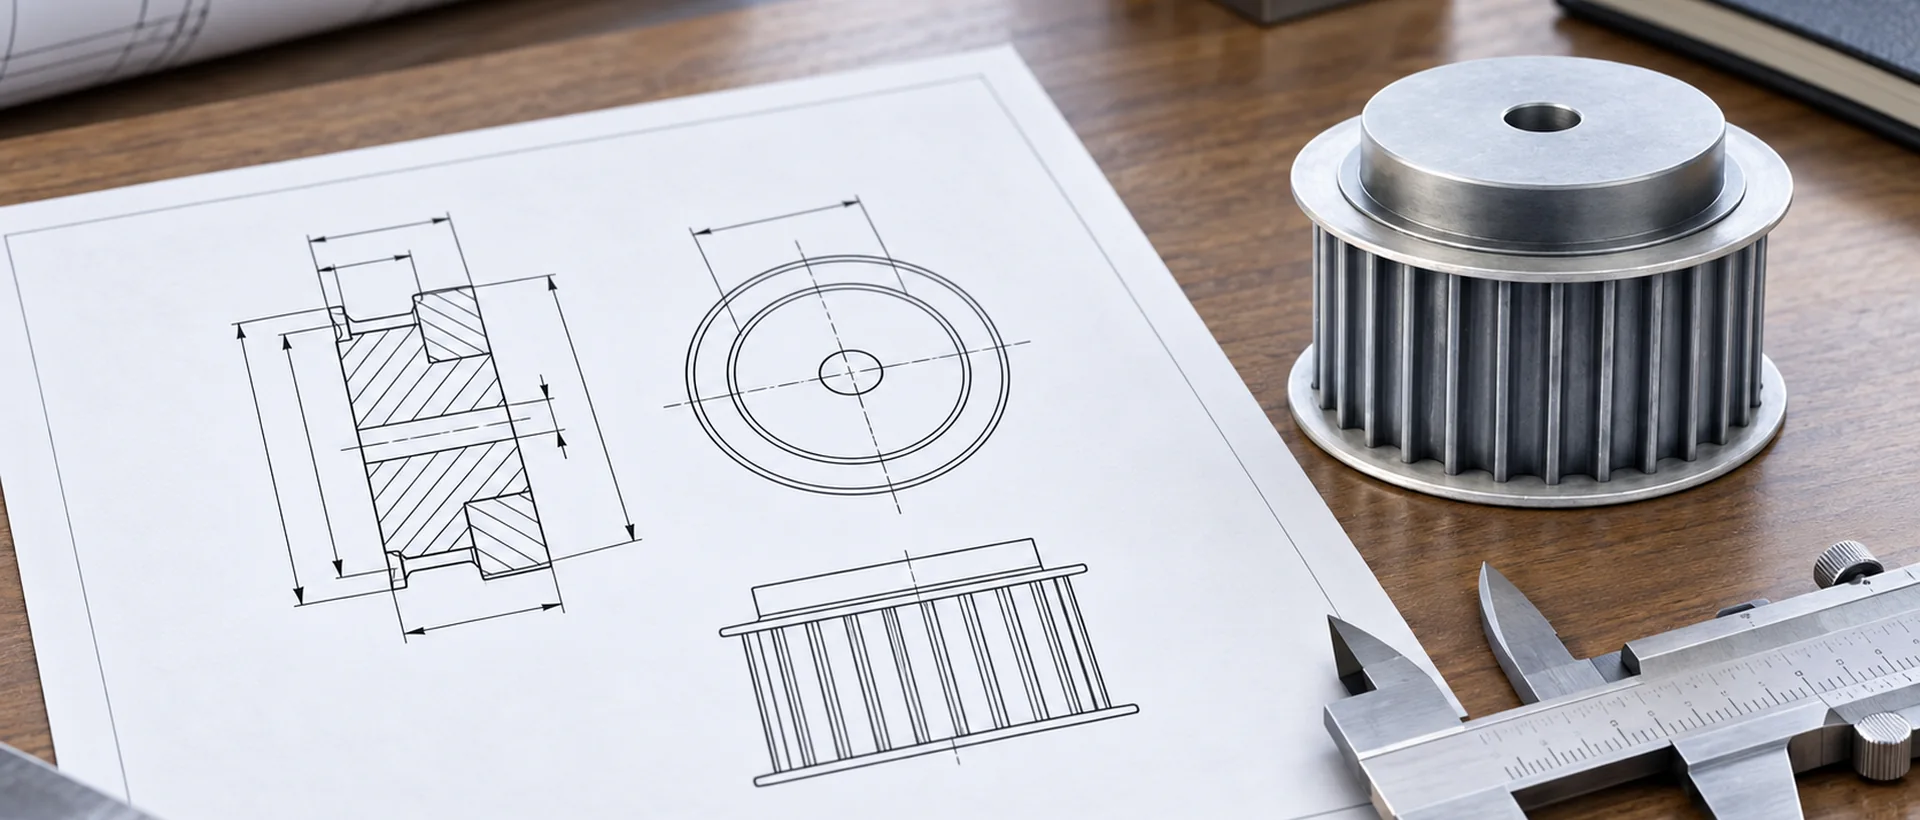
Usinagem de polias HTD controlada por desenho para requisitos não padronizados de eixo, cubo, flange e inspeção.
Explorar Família →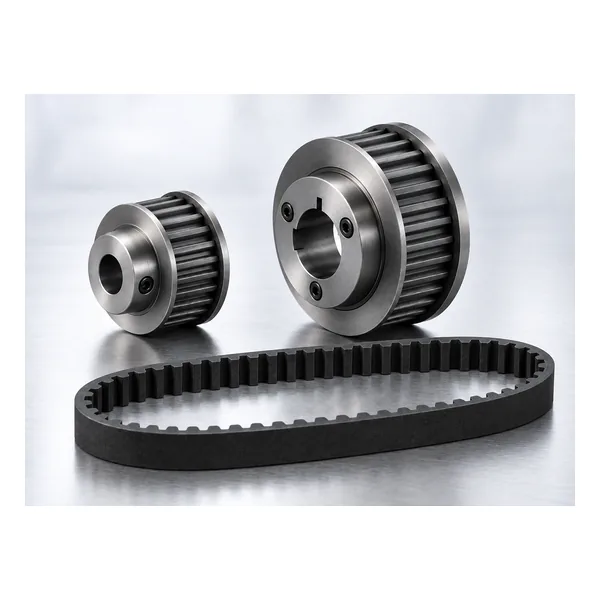
Correias de distribuição HTD compatíveis com sistemas de polias 3M, 5M, 8M e 14M.
Explorar Família →A família de passo identifica o sistema síncrono básico, mas não completa a seleção. A largura de trabalho deve corresponder ao arranjo da correia, o número de dentes deve suportar a relação de velocidade e a geometria de acionamento necessárias, e a conexão do eixo deve ser compatível com a máquina. Projetos de substituição também devem registrar a projeção do cubo, o arranjo do flange e o alinhamento da correia antes da remoção da polia antiga.
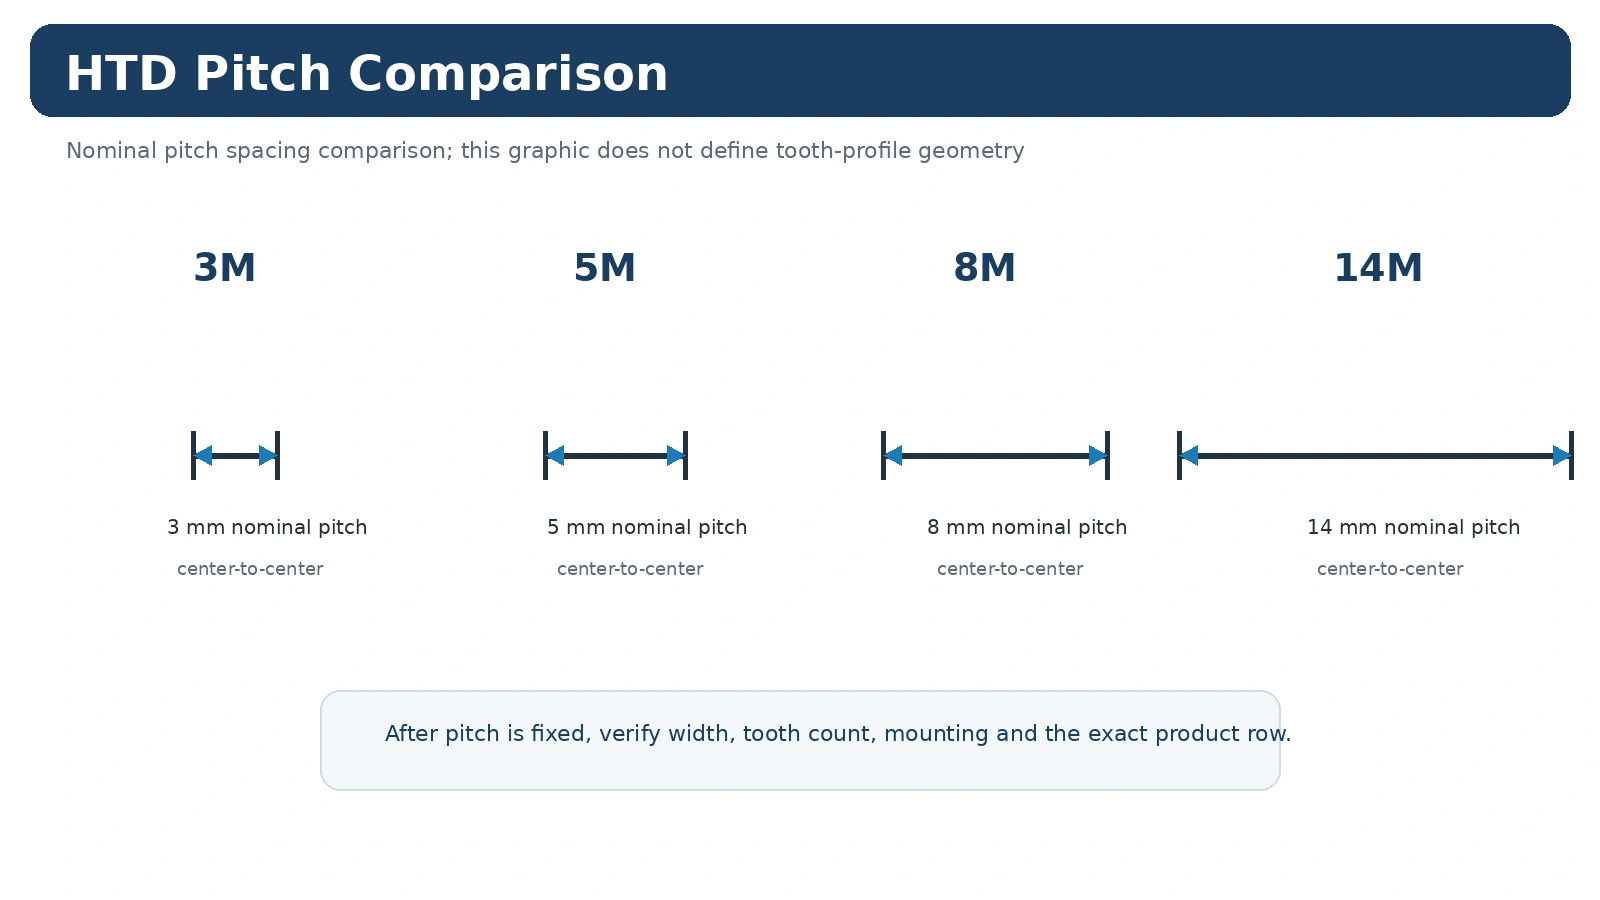
O passo nominal é um dos primeiros filtros, não uma classificação de capacidade universal. A construção da correia, a largura, o número de dentes, o regime de trabalho, a velocidade e a geometria da máquina ainda precisam ser analisados para a transmissão específica.
Passo nominal de 3 mm para layouts de acionamento HTD compactos.
Passo nominal de 5 mm com páginas das séries de largura 09, 15 e 25 neste catálogo.
Passo nominal de 8 mm com páginas em séries de 20, 30, 50 e 85 larguras.
Passo nominal de 14 mm com páginas nas séries de 40, 55, 85, 115 e 170 linhas.
As páginas de aplicação ajudam a registrar o ciclo de trabalho, as condições ambientais, o acesso, a proteção e as restrições de substituição. Elas não substituem as tabelas técnicas específicas do modelo.
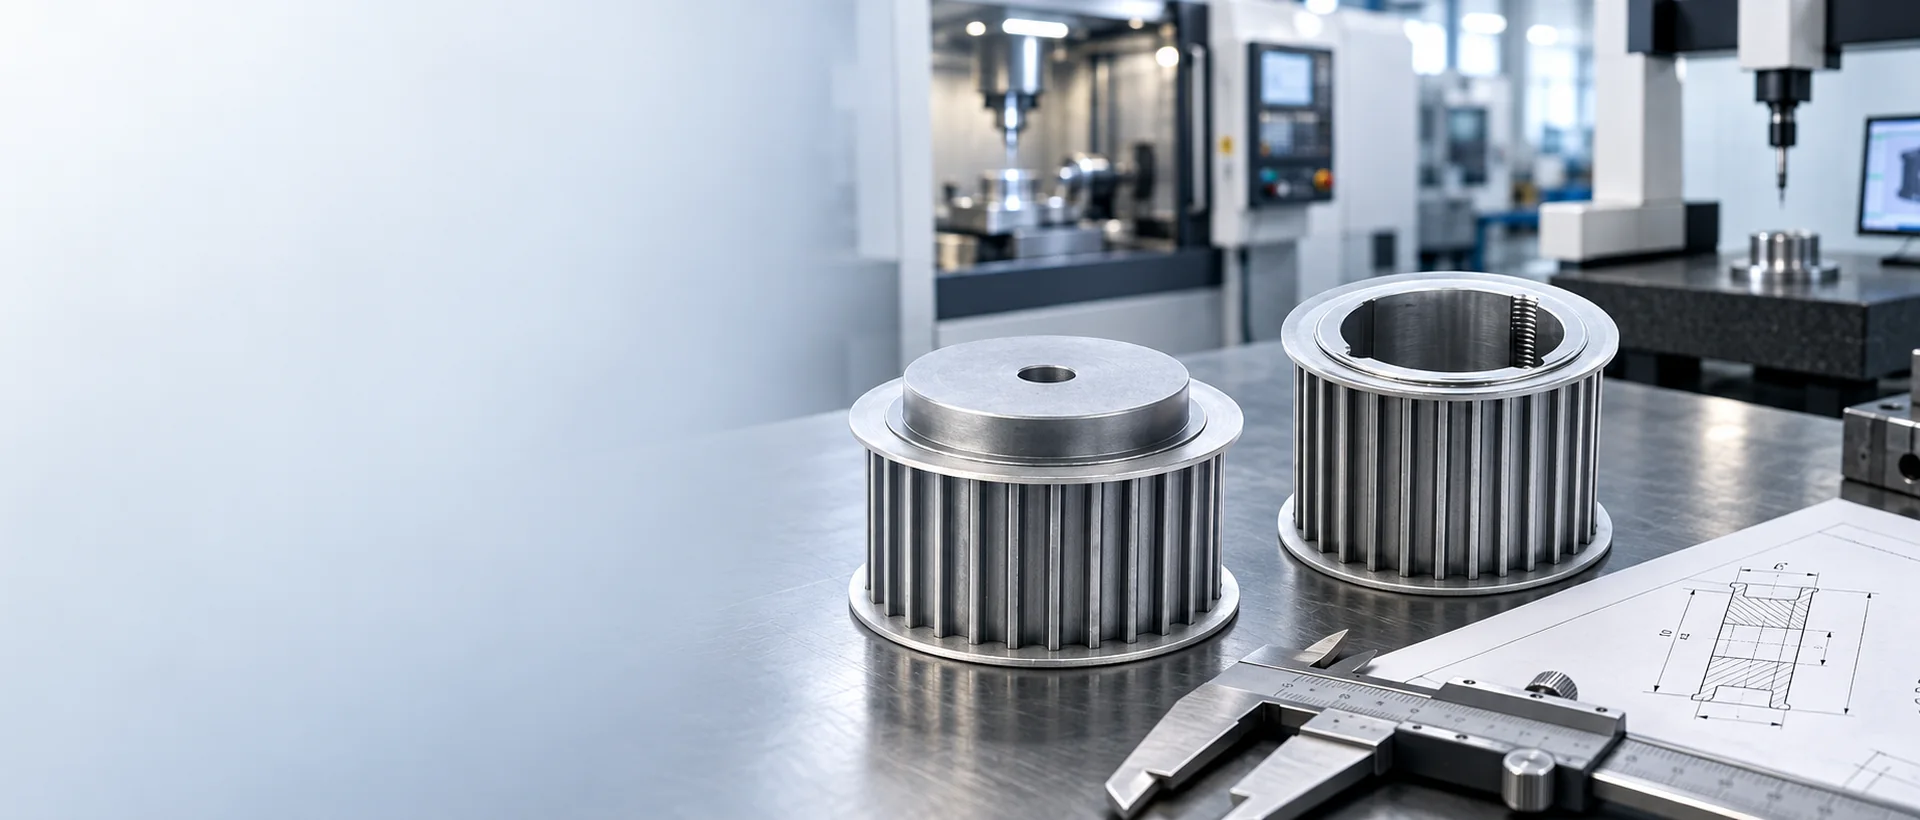
Utilize uma rota personalizada quando a geometria do lado da correia for conhecida, mas a interface do eixo ou a área de instalação não estiverem contempladas por uma configuração padrão. Envie a correia/perfil correspondente, os dentes, a largura, os dados do eixo, os detalhes do cubo e do flange, a quantidade e a revisão do desenho que controla a peça.
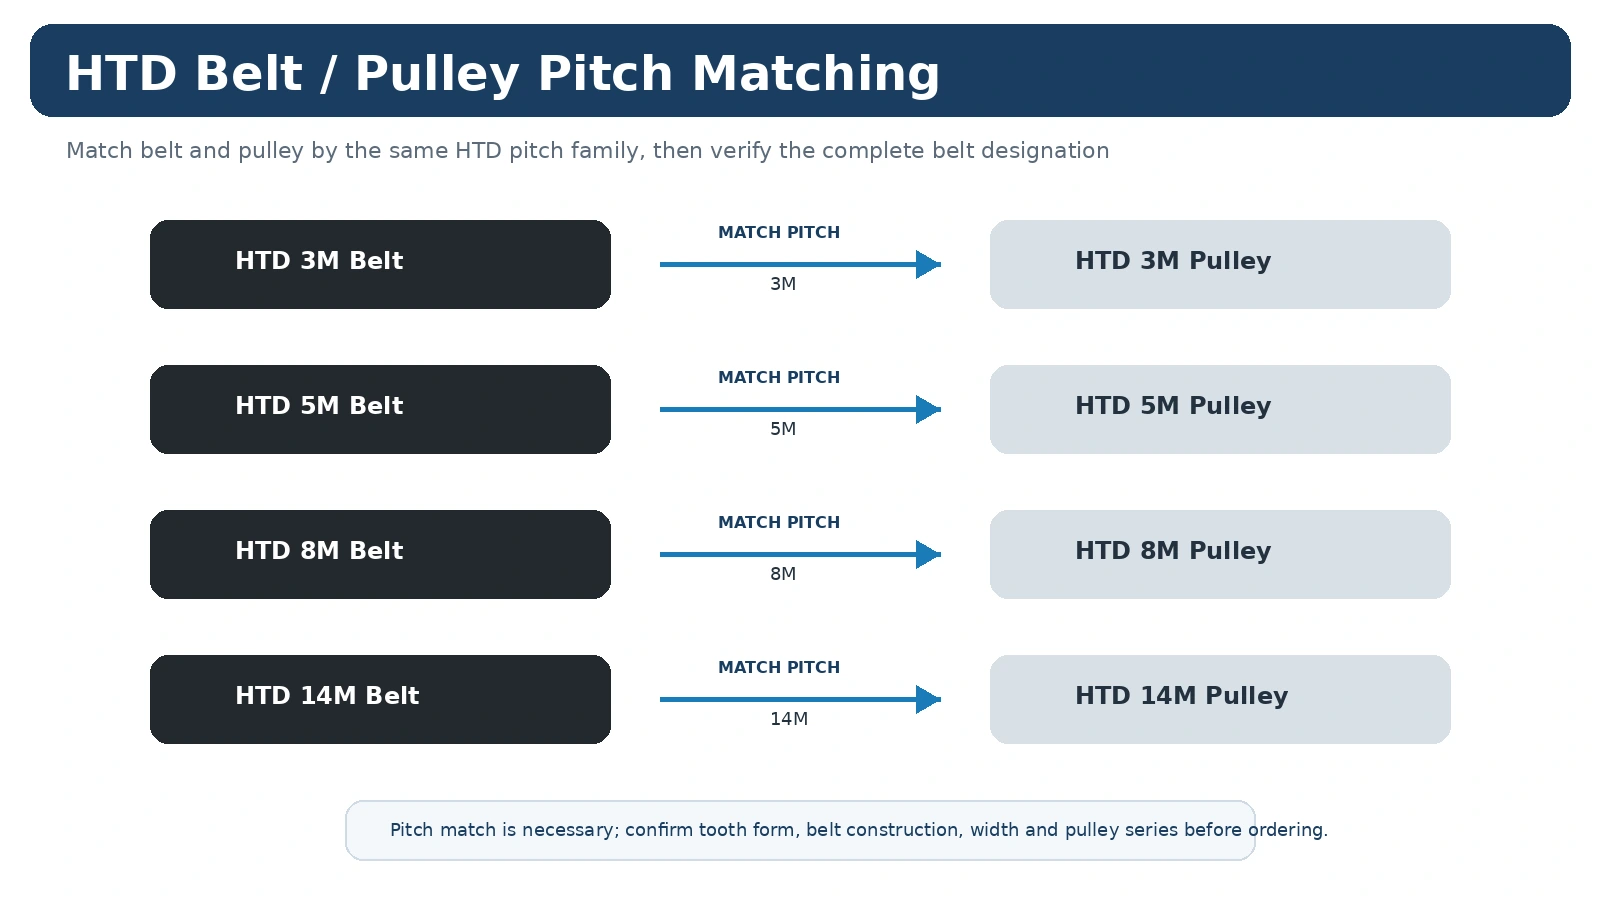
Verificar se a designação do passo da correia corresponde é essencial, mas a substituição também deve preservar a identidade completa da correia, a largura de trabalho e o formato dos dentes. A página sobre correias complementa o catálogo de polias e não substitui a ferramenta de dimensionamento de transmissão.
Os requisitos de fabricação e inspeção devem seguir a configuração solicitada. Requisitos especiais de material, tolerância, marcação ou relatório devem constar na solicitação de cotação (RFQ) ou no desenho antes do início da produção.
Mantenha a família dentária e a referência do produto selecionado vinculadas ao pedido.
As dimensões do furo e do cubo seguem a configuração divulgada, em vez de uma suposição genérica.
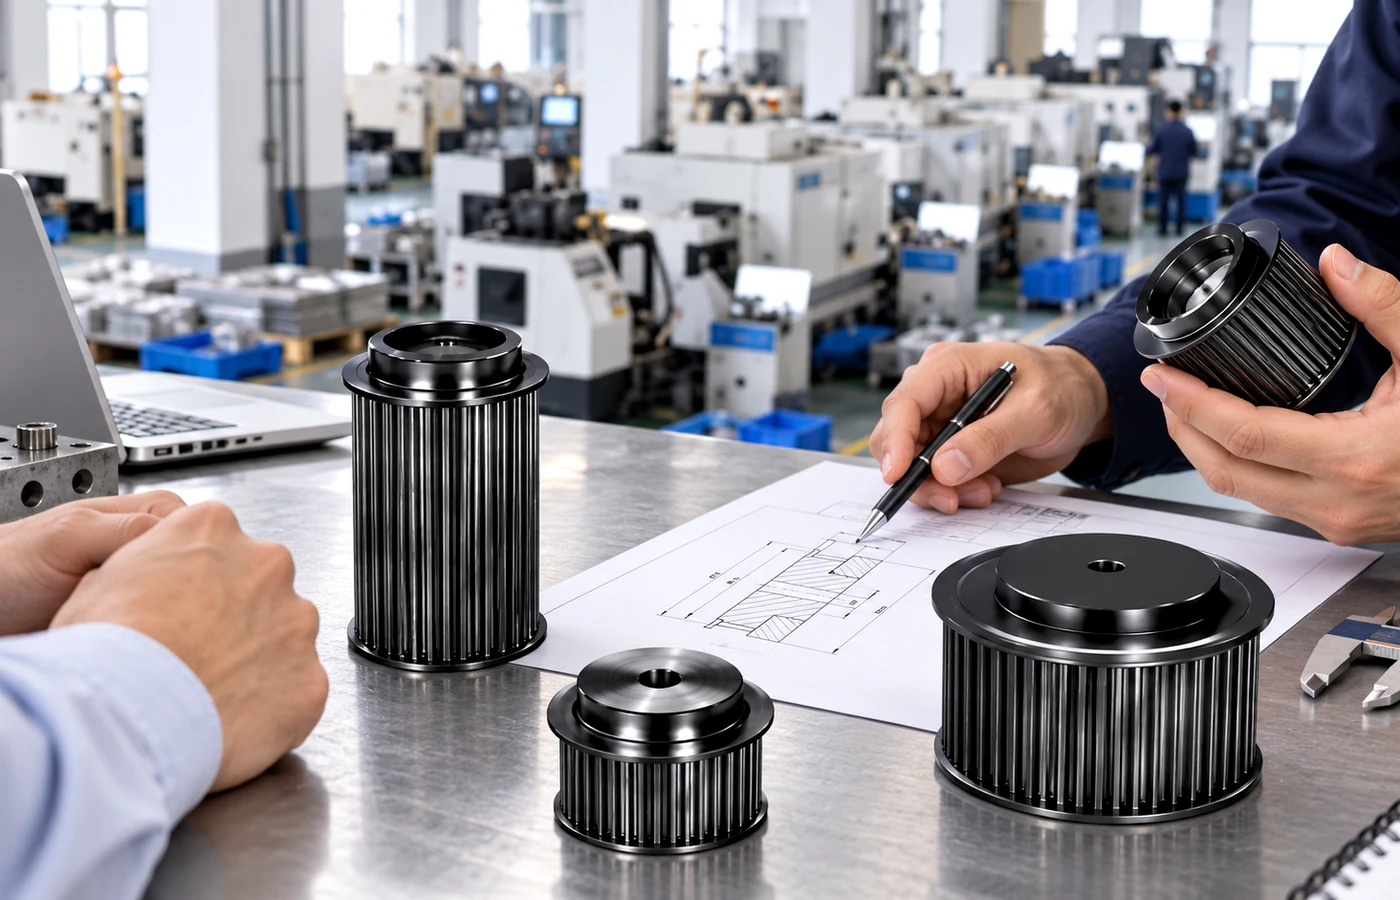
Os pontos de inspeção são definidos a partir do desenho e dos requisitos do pedido.
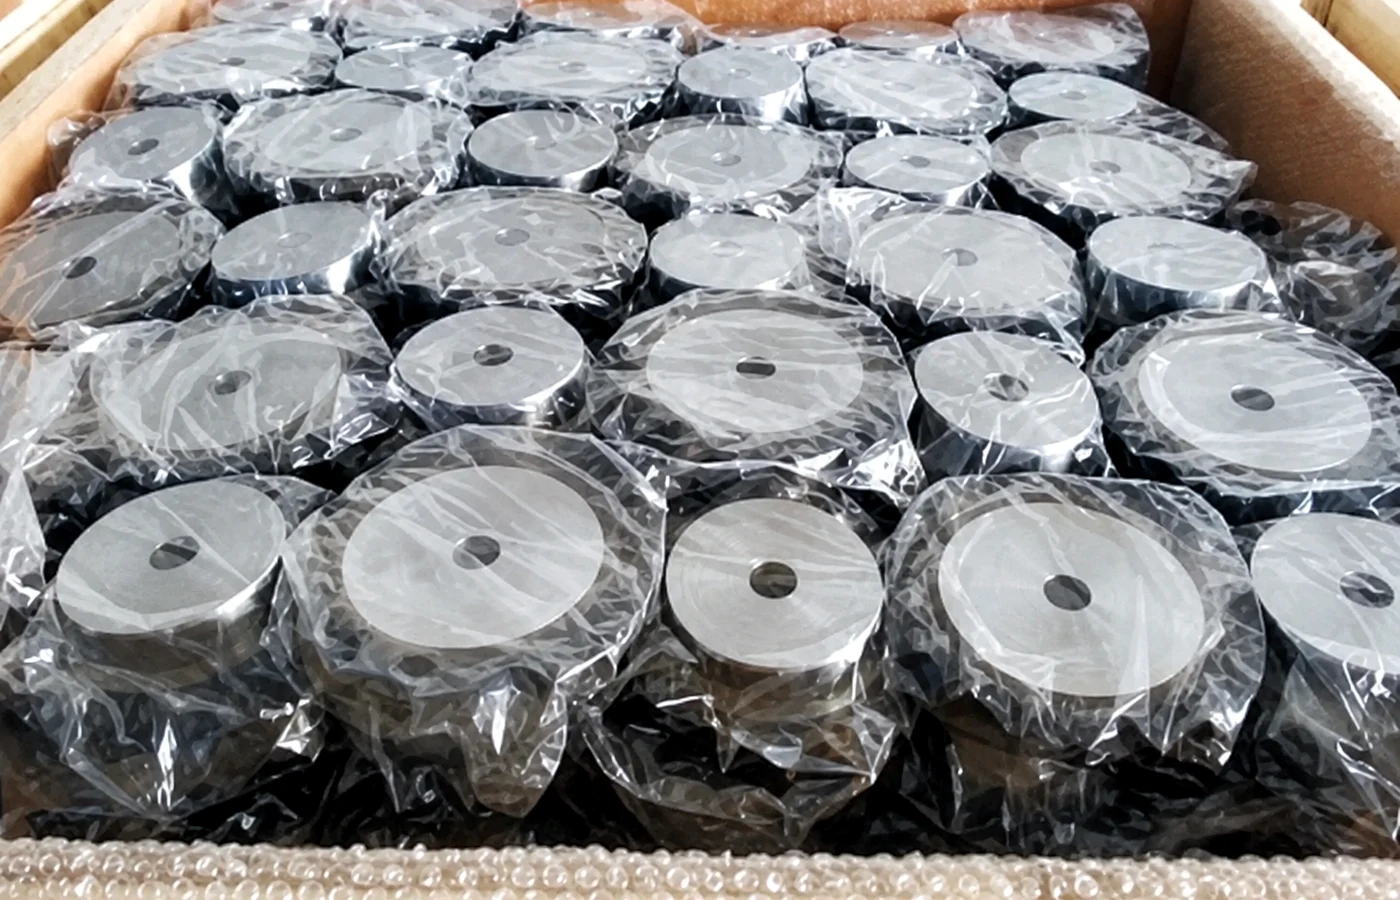
O modelo e a identidade do pedido devem permanecer rastreáveis durante todo o processo de embalagem e envio.
A biblioteca de engenharia abrange comparação de passo, compatibilidade de correias, interfaces de eixos, medição de substituição, número de dentes e decisões sobre material/flange. Use esses guias para preparar a entrada para uma cotação em nível de modelo, em vez de copiar uma dimensão isolada de outra unidade.
Artigos práticos para engenheiros, equipes de manutenção e compradores industriais que estejam preparando uma consulta sobre seleção ou substituição de polias.

A solicitação de cotação e a lista de verificação para aquisição de polias de sincronização devem ser abordadas como uma decisão do sistema de transmissão. O ponto de partida útil é a interface entre a correia de acoplamento e a máquina, seguida pela análise dos dentes…
Leia mais →
A lista de verificação para o desenho personalizado da polia de sincronização deve ser abordada como uma decisão do sistema de transmissão. O ponto de partida útil é a interface entre a correia e a máquina, seguida pela contagem de dentes…
Leia mais →
Polia de distribuição HTD vs XL: Por que a família de passos e o formato dos dentes são importantes? Essa decisão deve ser tomada como parte da análise do sistema de transmissão. Um bom ponto de partida é a correia de acoplamento…
Leia mais →
A lista de verificação para substituição da polia de distribuição para equipes de manutenção deve ser abordada como uma decisão do sistema de transmissão. O ponto de partida útil é a interface entre a correia de acoplamento e a máquina, seguida por…
Leia mais →A excentricidade e a concentricidade da polia: o que especificar deve ser abordado como uma decisão do sistema de transmissão. O ponto de partida útil é a interface entre a correia e a máquina, seguido por…
Leia mais →A lista de verificação para manutenção e inspeção da polia de sincronização HTD deve ser abordada como uma decisão do sistema de transmissão. O ponto de partida útil é a interface entre a correia de acoplamento e a máquina, seguida por…
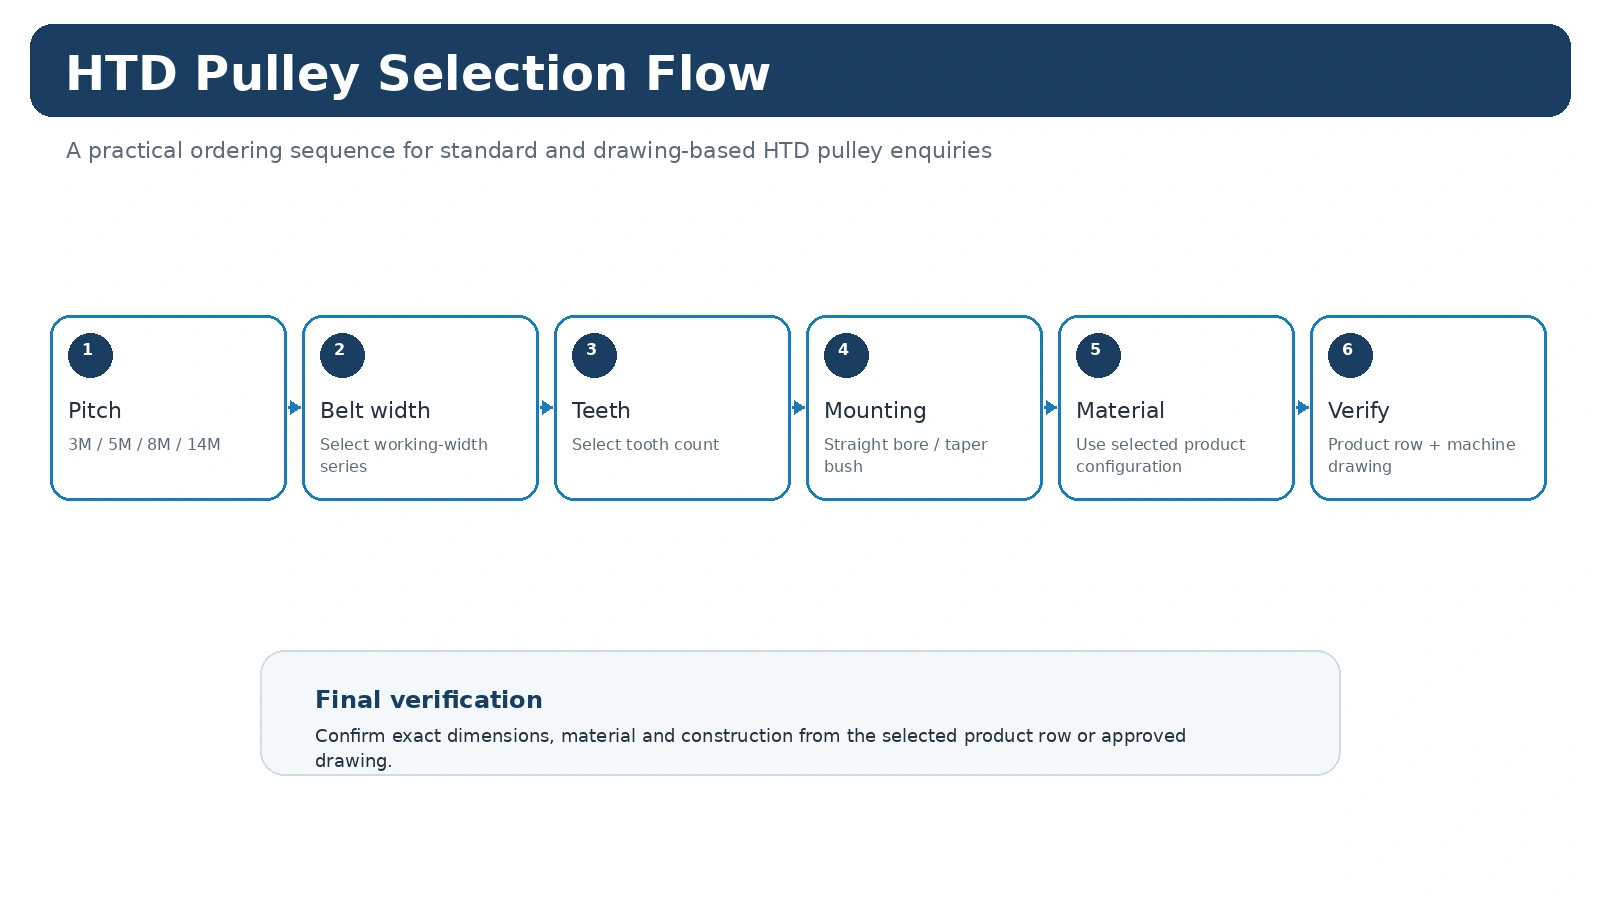
Leia mais →A consulta sobre polias de sincronização HTD torna-se muito mais fácil de controlar quando a sequência de seleção permanece consistente. Primeiro, identifique a família de correias HTD correspondente, depois a largura de trabalho e o número de dentes, e só então finalize a interface do eixo. O site segue essa ordem, portanto, as páginas de produtos, os guias de engenharia e os campos de solicitação de cotação usam a mesma linguagem.
Antes de remover a polia antiga, anote a marcação da correia, a quantidade de dentes, a face de trabalho, a projeção do cubo, o furo ou bucha e o espaço axial disponível. Uma foto de ambas as extremidades do eixo é útil quando o desenho original estiver faltando.
Comece definindo a relação de velocidade necessária, o ciclo de trabalho, a distância entre centros e as dimensões de instalação. O catálogo então define a geometria da polia; a conexão final do eixo e as dimensões controladas constam no desenho aprovado.
Mantenha o perfil completo, a série, o número de dentes e os requisitos de interface do eixo em cada linha do pedido. Isso facilita a cotação de pedidos com modelos mistos, sem perder a identidade técnica de nenhuma polia.
Para uma polia padrão de catálogo, envie a família de passo HTD, a largura da série, o número de dentes, as informações do eixo ou bucha cônica e a quantidade. Para uma peça não padronizada, anexe um desenho dimensionado e identifique quais dimensões são funcionais. Se a máquina existente estiver sendo reparada, inclua a marcação da correia e fotos nítidas de ambos os lados da polia antiga.
As peças padrão são normalmente planejadas com base nas quantidades de produção. Amostras qualificadas de novos clientes podem ser analisadas quando a configuração e o processo de fabricação forem adequados, enquanto modelos mistos podem ser consolidados para atingir um valor de pedido viável. Materiais e processos especiais seguem seus próprios mínimos de processo.
 Automação Industrial
 Máquinas de Embalagem
 Máquinas-ferramenta
 Equipamentos de transporte
 Máquinas têxteis e de papel
 Máquinas de Processamento