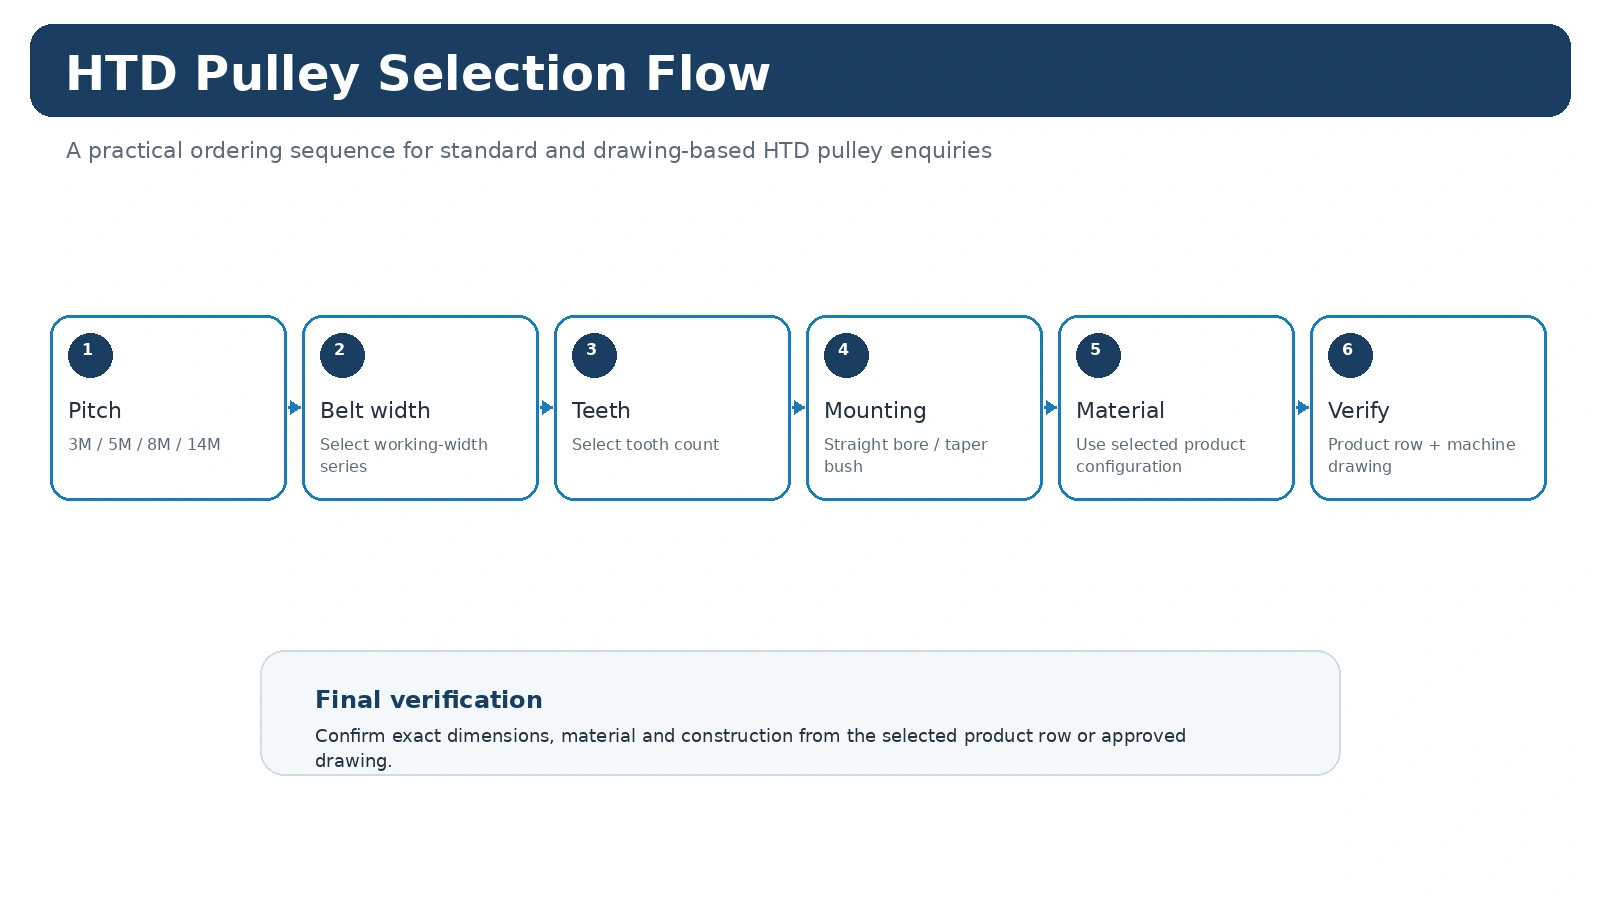
निर्माण संबंधी विकल्प निर्दिष्ट पुली परिवार और ड्राइंग के अनुसार होते हैं। सामग्री, आकार, बोर या बुश विन्यास, फ्लेंज व्यवस्था और ऑर्डर-विशिष्ट निरीक्षण आवश्यकताओं के आधार पर प्रक्रिया मार्ग में परिवर्तन हो सकता है।
टूथ फैमिली और शाफ्ट इंटरफेस को एक ही जारी विनिर्देश के अंतर्गत रखें।
बेल्ट की ज्यामिति सिंक्रोनस सिस्टम की पहचान करती है; बोर, हब और संबंधित विशेषताओं की मशीनिंग करते समय इंस्टॉलेशन की आवश्यकताओं का ध्यान रखना आवश्यक है। शाफ्ट इंटरफ़ेस में परिवर्तन से दीवार की मोटाई, हब प्रोजेक्शन, अक्षीय स्थिति और निरीक्षण बिंदुओं पर प्रभाव पड़ सकता है, इसलिए इसे केवल मौखिक निर्देशों के बजाय उत्पाद कोड या अनुमोदित ड्राइंग द्वारा नियंत्रित किया जाना चाहिए।
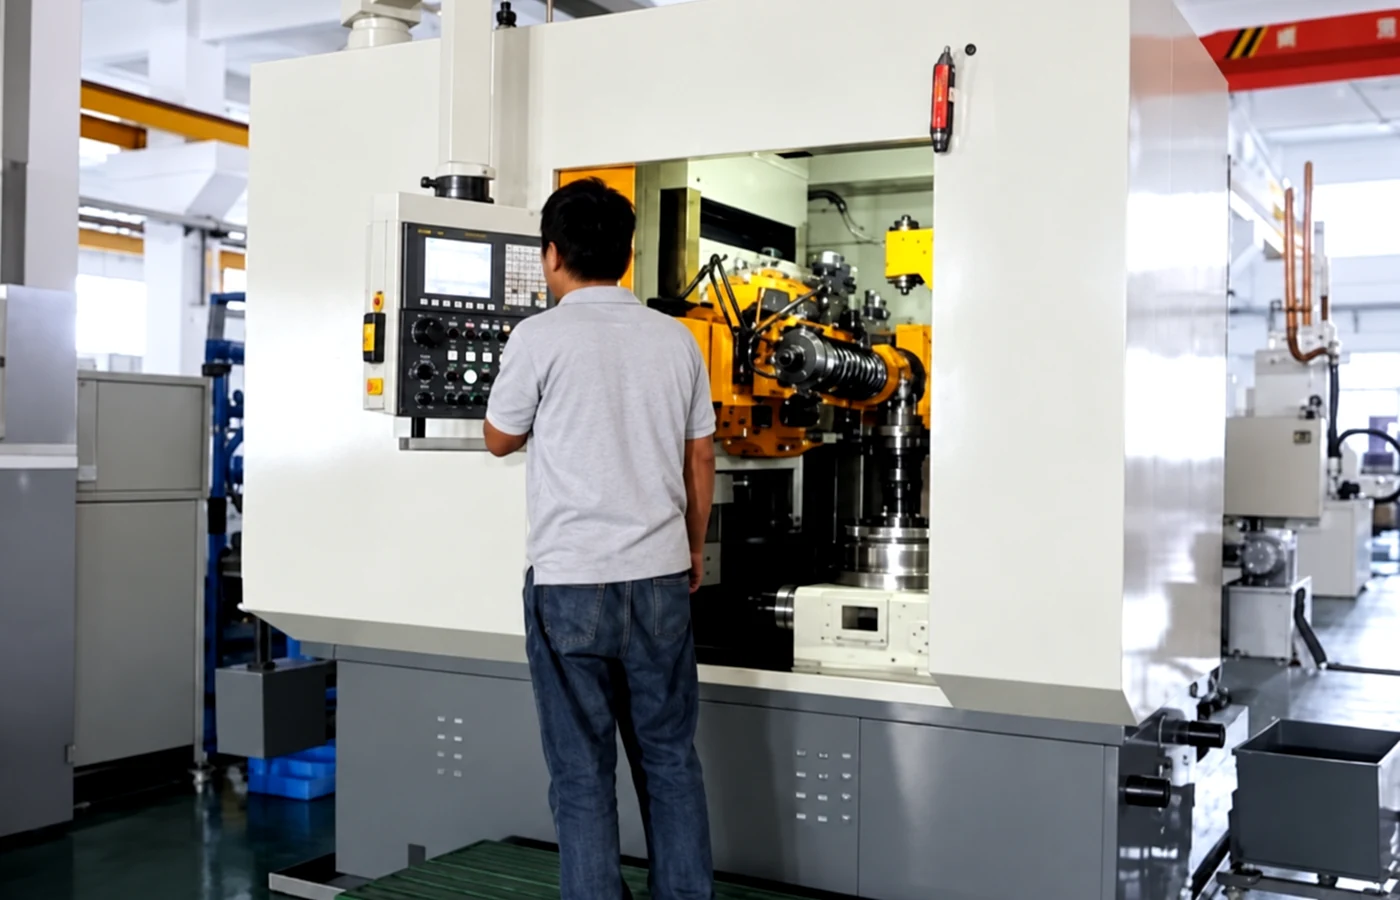
सामान्य विनिर्माण और निरीक्षण प्रक्रिया
ब्लैंक और टर्निंग ऑपरेशन
चयनित विन्यास के लिए आवश्यक मूल पुली बॉडी और संदर्भ सतहों को तैयार करें।
दांतों की मशीनिंग
मशीनिंग के माध्यम से चयनित एचटीडी परिवार और दांतों की संख्या की पहचान को बनाए रखें।
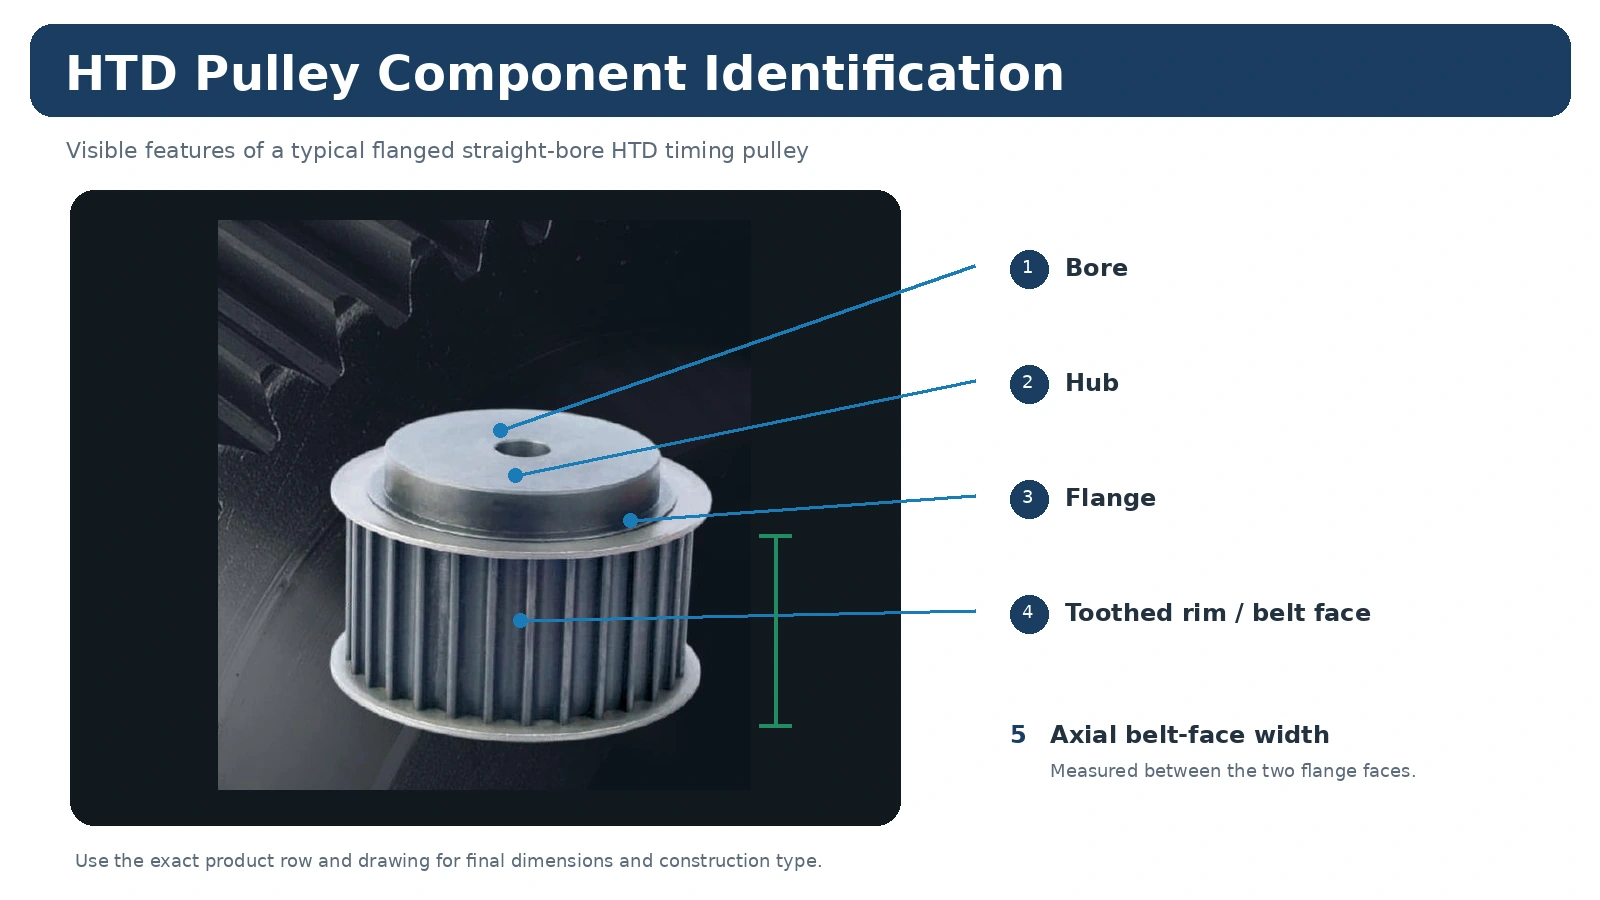
बोर / हब की विशेषताएं
ऑर्डर या जारी किए गए ड्राइंग में निर्दिष्ट शाफ्ट-इंटरफ़ेस सुविधाओं को पूरा करें।
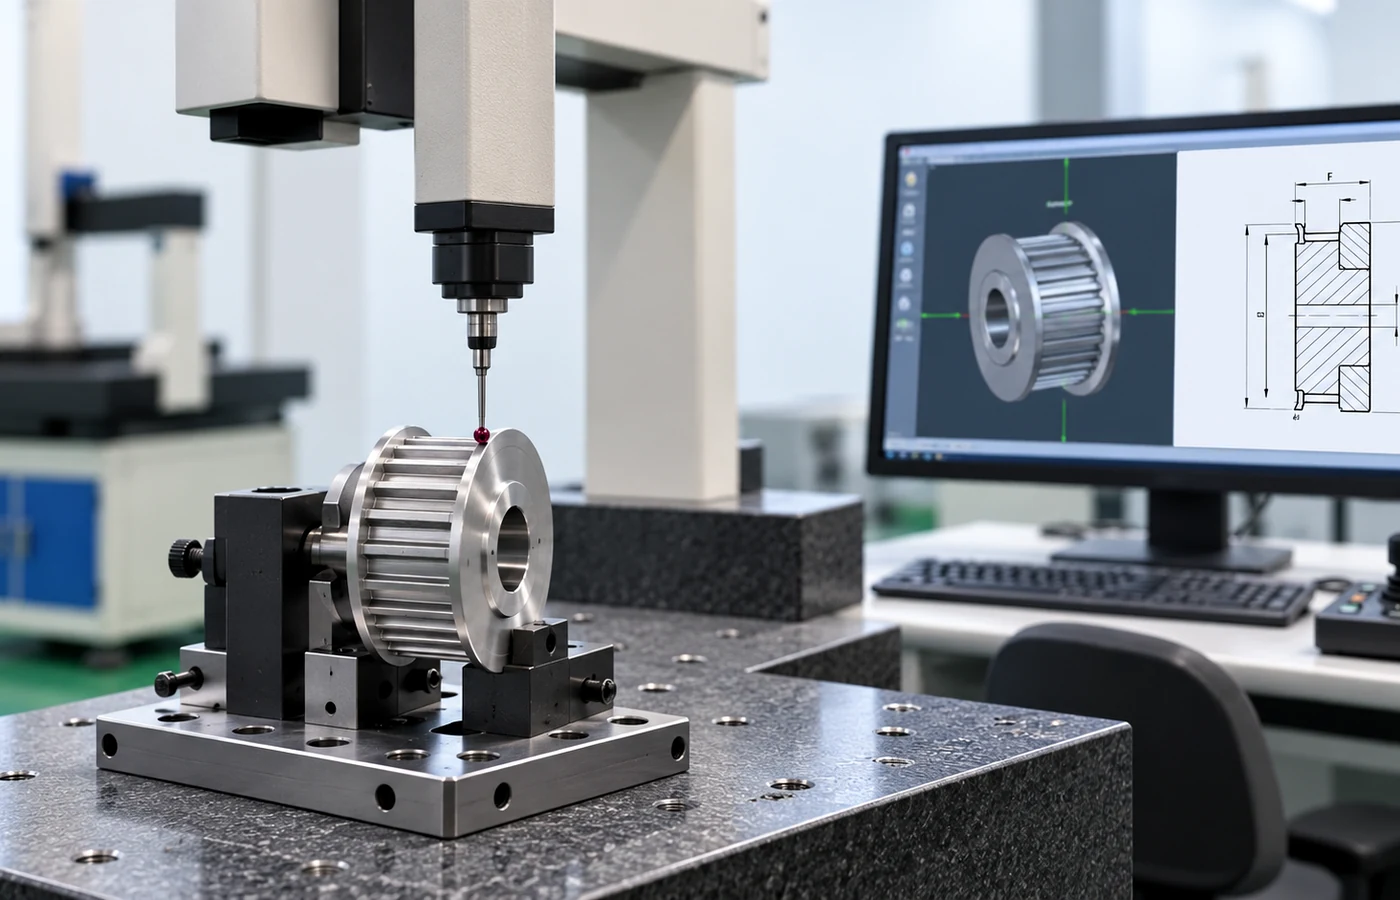
निरीक्षण
उन आयामों और रिकॉर्डों की जाँच करें जिन्हें ऑर्डर के लिए महत्वपूर्ण माना गया है।
उत्पादन रिलीज़ से पहले गैर-मानक सुविधाओं को परिभाषित करें
विशेष सामग्री, सतह उपचार, सटीक सहनशीलता, अंकन, संतुलन या निरीक्षण संबंधी दस्तावेज़ आरएफक्यू और ड्राइंग में लिखे होने चाहिए। उपलब्धता चयनित पुली, मात्रा और प्रक्रिया मार्ग पर निर्भर करती है; वेबसाइट प्रत्येक उत्पाद के लिए एक समान क्षमता या सहनशीलता विवरण लागू नहीं करती है।
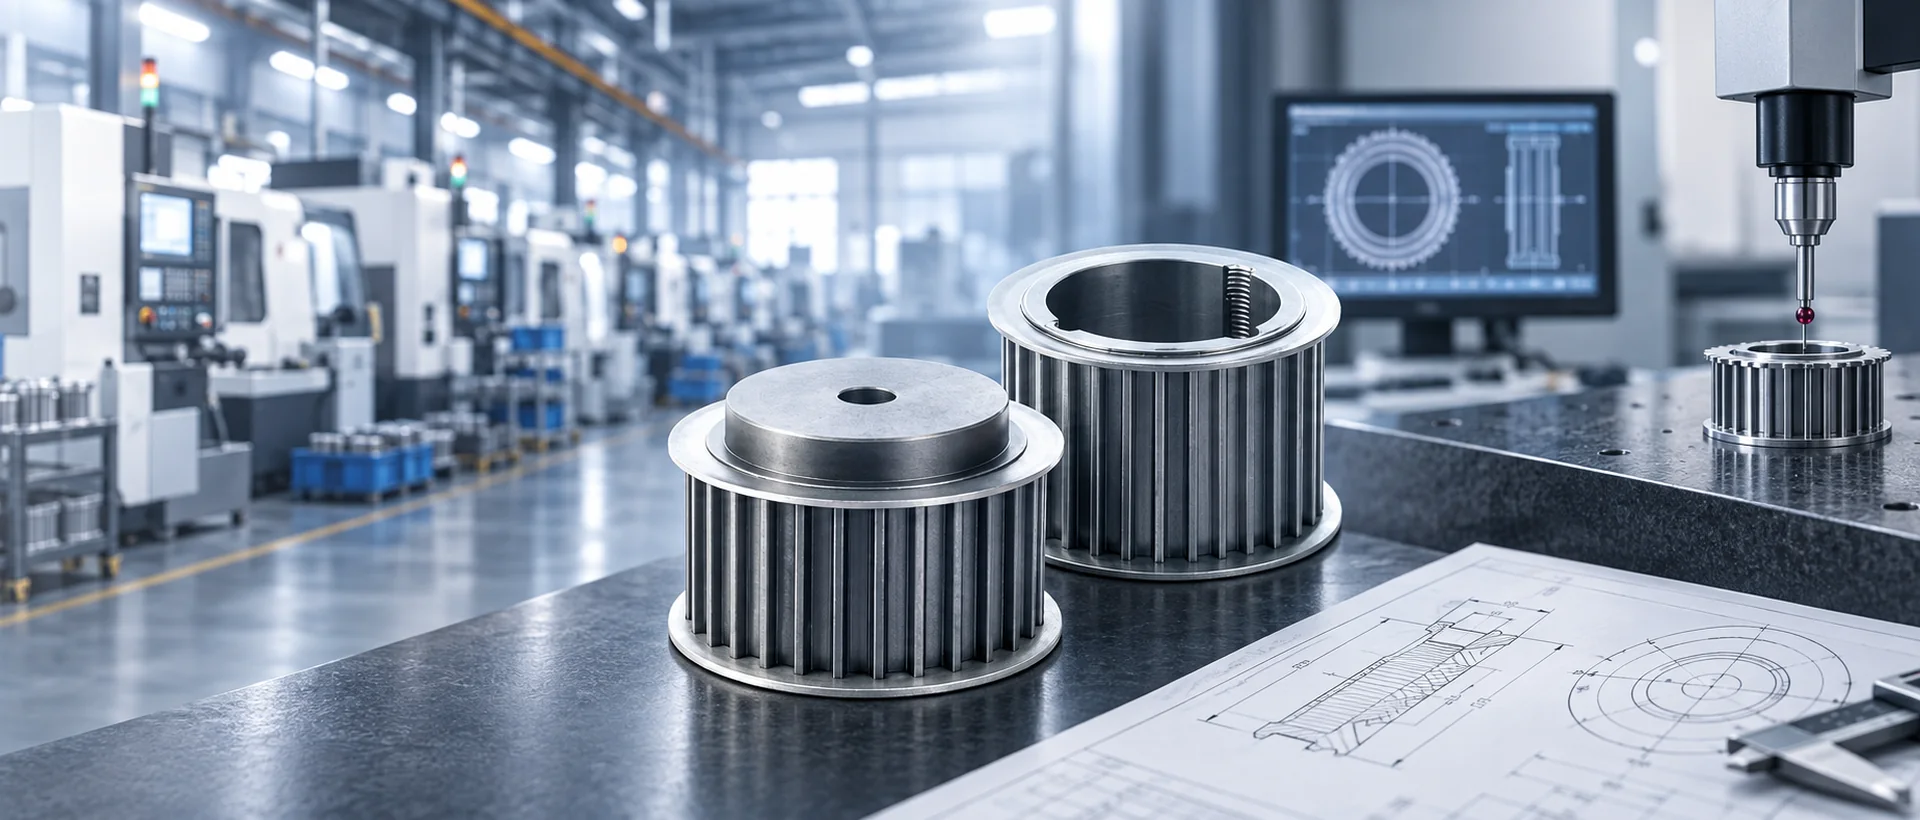
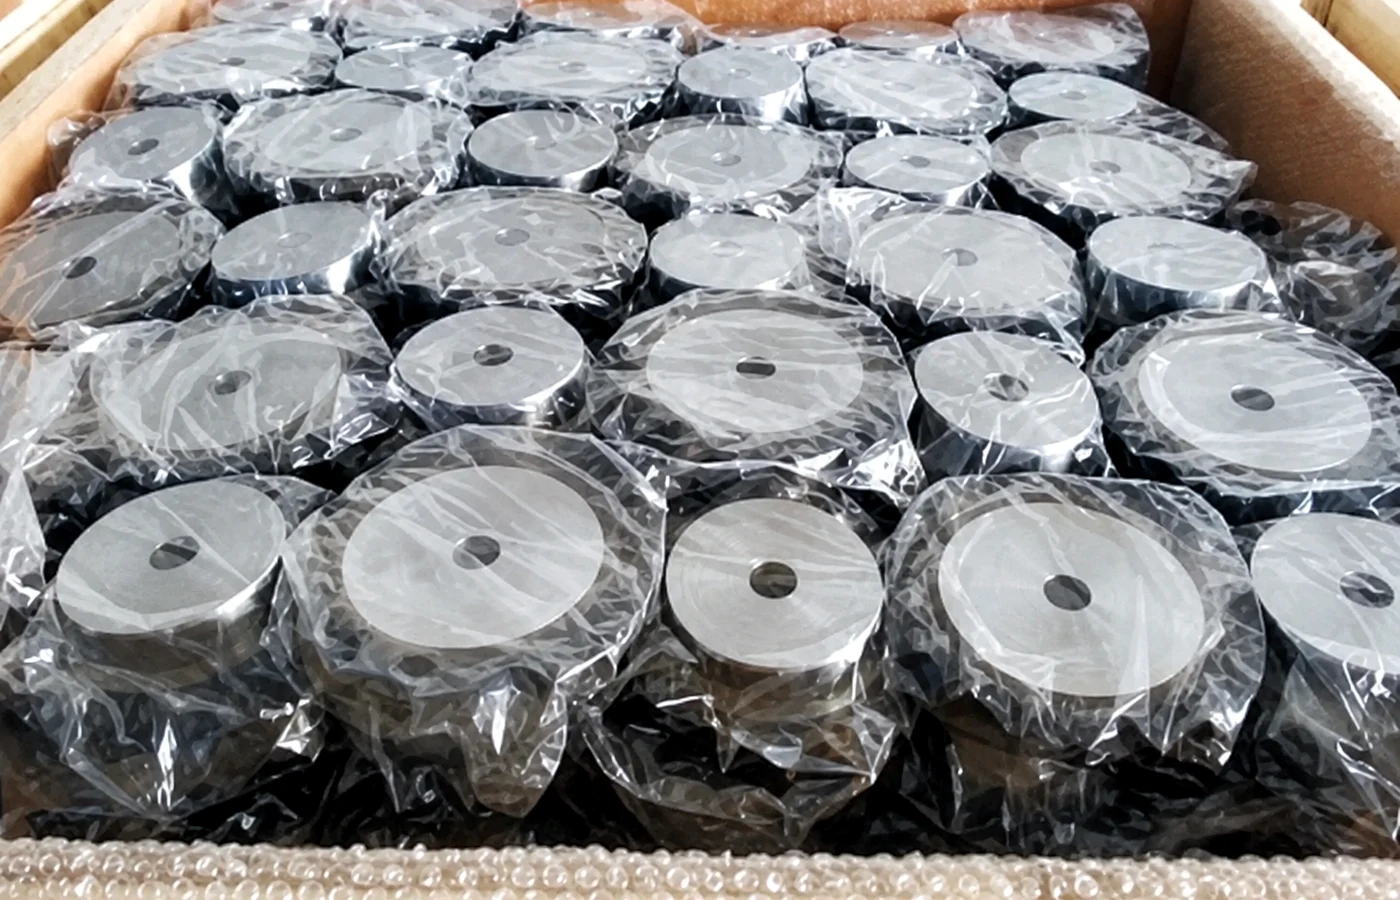
निरीक्षण और पैकेजिंग के माध्यम से उत्पाद की पहचान को संरक्षित करें।
मिश्रित मॉडल के ऑर्डर प्राप्त करना और उनका रखरखाव करना तब आसान होता है जब मॉडल संदर्भ, मात्रा और संबंधित ड्राइंग या ऑर्डर लाइन अंतिम निरीक्षण और पैकिंग तक स्पष्ट रहें। उत्पादन से पहले किसी भी विशेष चिह्नांकन या दस्तावेज़ मिलान की आवश्यकता का उल्लेख करें ताकि इसे ऑर्डर योजना में शामिल किया जा सके।
दांत की ज्यामिति और शाफ्ट की विशेषताओं के लिए अलग-अलग नियंत्रणों की आवश्यकता होती है।
दांतेदार रिम चयनित HTD परिवार के अनुरूप होना चाहिए, जबकि तैयार बोर, टेपर इंटरफ़ेस, हब और फ्लेंज की विशेषताएं यह निर्धारित करती हैं कि पुर्जा कैसे माउंट होगा और बेल्ट कहाँ चलेगी। मानक कैटलॉग पुली इन विशेषताओं को परिभाषित निर्माण प्रकारों में संयोजित करती हैं। कस्टम ऑर्डर में यह स्पष्ट रूप से बताया जाना चाहिए कि कौन सी विशेषताएं मानक पंक्ति से भिन्न हैं ताकि मशीनिंग और निरीक्षण कार्यात्मक परिवर्तनों पर केंद्रित हो सकें।
किसी प्रतिस्थापन पुर्जे के लिए, यही कारण है कि यदि संभव हो तो पुर्जे को खोलने से पहले घिसी हुई पुली को माप लेना चाहिए। पुरानी ड्राइव के जुड़े रहने के दौरान ही स्थापित बेल्ट लाइन और हब प्रोजेक्शन को समझना अक्सर आसान होता है। नई मशीन के लिए, यही जानकारी जारी किए गए ड्राइंग में दी गई होती है।
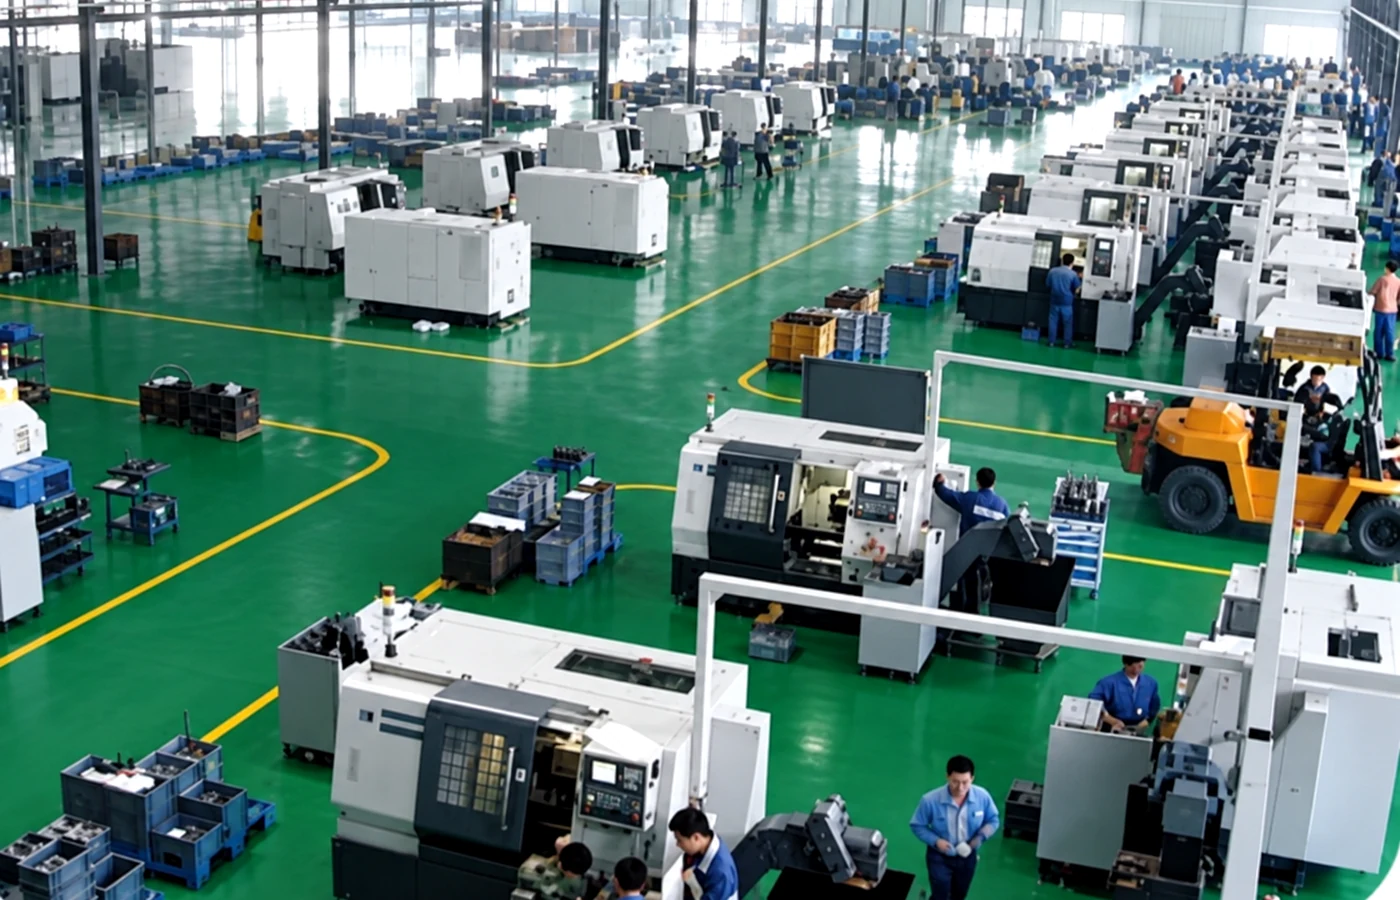
जारी की गई आवश्यकताओं के आधार पर निरीक्षण की योजना बनाई गई है।
कैटलॉग में दिए गए आयाम स्वचालित रूप से किसी विशेष फिट या रनआउट सीमा को परिभाषित नहीं करते हैं। जब ये विशेषताएँ मशीन के लिए महत्वपूर्ण हों, तो उन्हें ड्राइंग या RFQ पर अंकित करें और खरीद एवं उत्पादन विभाग द्वारा उपयोग की जाने वाली माप विधि या डेटा को स्पष्ट करें। यह एक सामान्य "उच्च परिशुद्धता" नोट जोड़ने की तुलना में अधिक विश्वसनीय है, जिसकी लगातार जाँच नहीं की जा सकती।
तैयार पुर्जों की समीक्षा चयनित मॉडल के लिए उपयुक्त आयामों और निर्माण विशेषताओं के आधार पर की जा सकती है। जब ऑर्डर में निरीक्षण रिकॉर्ड या सामग्री दस्तावेज़ीकरण की आवश्यकता हो, तो उत्पादन से पहले आवश्यक दस्तावेज़ों के सेट पर सहमति होनी चाहिए ताकि शिपमेंट के लिए सही रिकॉर्ड सुरक्षित रखे जा सकें।
तैयार उत्पाद से लेकर शिपमेंट तक
सफाई, पहचान और पैकेजिंग से निरीक्षण के बाद उत्पाद की पहचान सुरक्षित रहती है। मिश्रित मॉडल वाले ऑर्डर में स्पष्ट मॉडल पृथक्करण फायदेमंद होता है क्योंकि पैक करते समय दांतों की संख्या, चौड़ाई और माउंटिंग के प्रकार समान दिख सकते हैं। खरीद लाइन, पैकेज पहचान और किसी भी निरीक्षण रिकॉर्ड में एक ही श्रृंखला या ड्राइंग संशोधन का उपयोग किया जाना चाहिए।
उत्पादन से पहले कस्टम सुविधाओं की समीक्षा की जाती है, उन्हें अंत में नहीं जोड़ा जाता है।
विशेष बोर, कीवे, हब या फ्लेंज वर्कहोल्डिंग और निरीक्षण को बदल सकते हैं, भले ही दांतेदार रिम मानक ही रहे। इन विशेषताओं को जितनी जल्दी परिभाषित किया जाए, तैयार बेल्ट लाइन और शाफ्ट इंटरफ़ेस को मशीन के अनुरूप बनाए रखना उतना ही आसान होता है। कोटिंग, हीट ट्रीटमेंट या विशेष मार्किंग के लिए भी यही बात लागू होती है: प्रक्रिया अनुक्रम और किसी भी प्रक्रिया की न्यूनतम मात्रा को जारी करने से पहले समीक्षा करना आवश्यक है।
इसीलिए, कस्टम कोटेशन को संशोधनों की एक सामान्य सूची के बजाय ड्राइंग संशोधन से जोड़ा जाता है। यदि मशीन डिज़ाइन में कोई परिवर्तन होता है, तो ड्राइंग को अपडेट करें ताकि उत्पादन और निरीक्षण एक ही परिभाषा के आधार पर कार्य करें।