Tillverkningsvalen följer den specificerade remskivafamiljen och ritningen. Processvägen kan ändras beroende på material, storlek, hål- eller bussningskonfiguration, flänsarrangemang och orderspecifika inspektionskrav.
Håll tandfamiljen och axelgränssnittet under en och samma utgivna specifikation
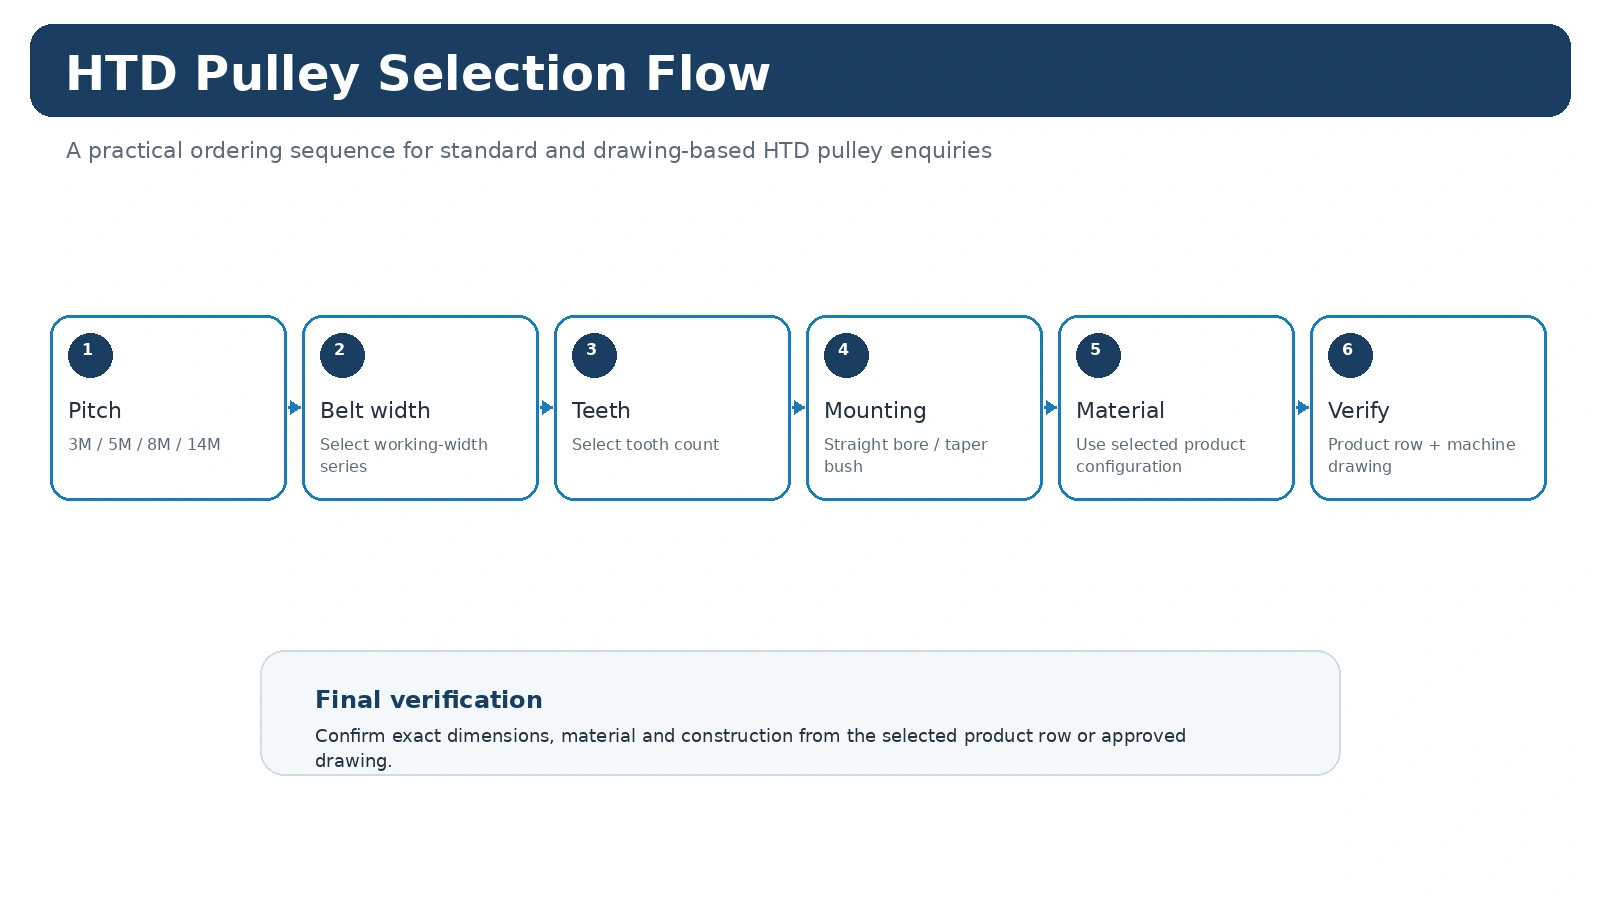
Bandsidans geometri identifierar det synkrona systemet; bearbetning av borrning, nav och relaterade funktioner måste då bibehålla installationskraven. En förändring vid axelgränssnittet kan påverka väggtjocklek, navprojektion, axiellt läge och inspektionspunkter, så den bör styras av produktkoden eller en godkänd ritning snarare än enbart genom muntliga instruktioner.
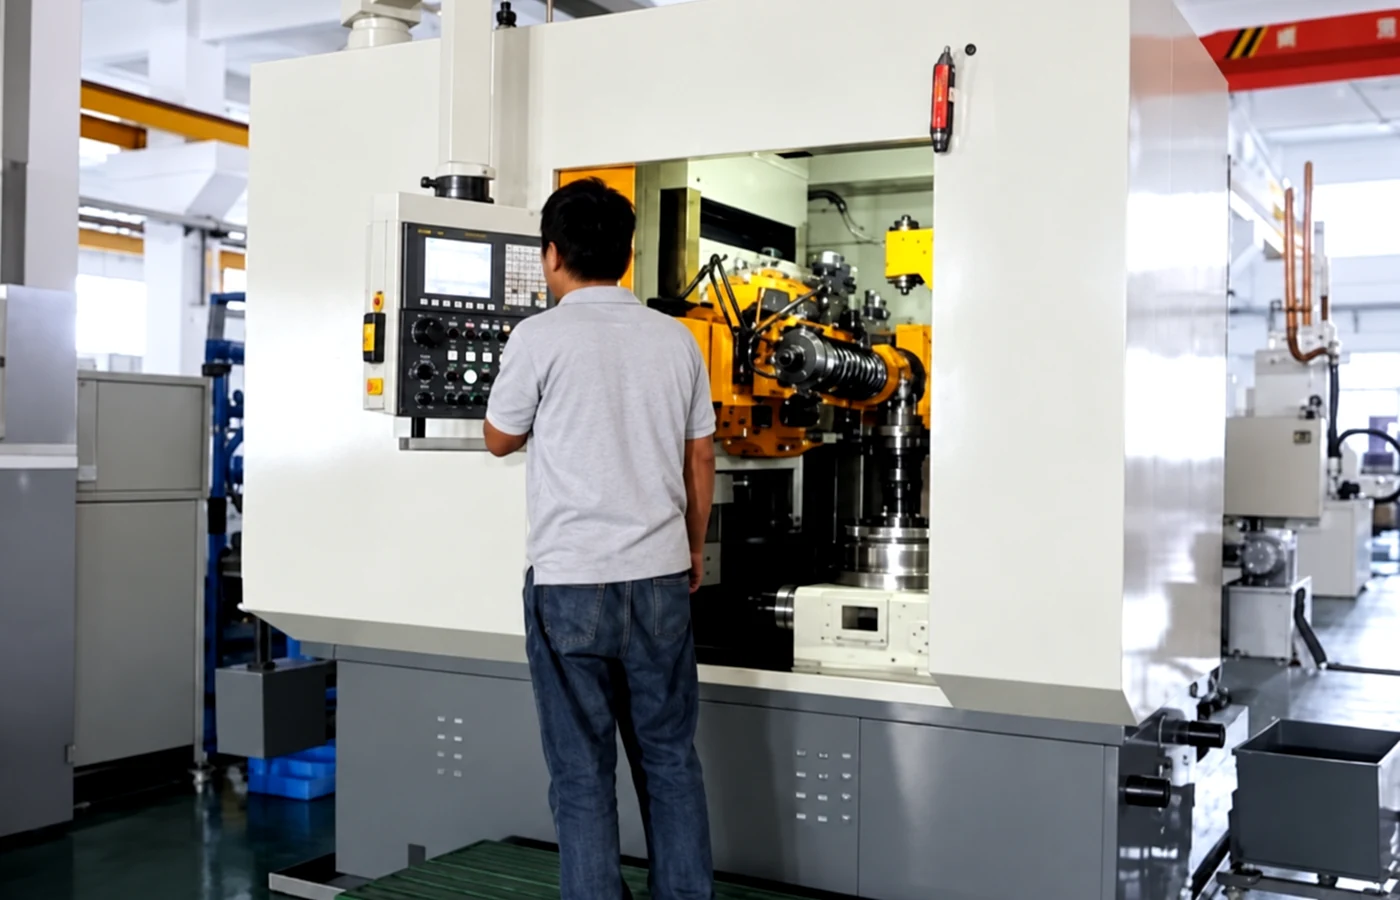
Typiskt tillverknings- och inspektionsflöde
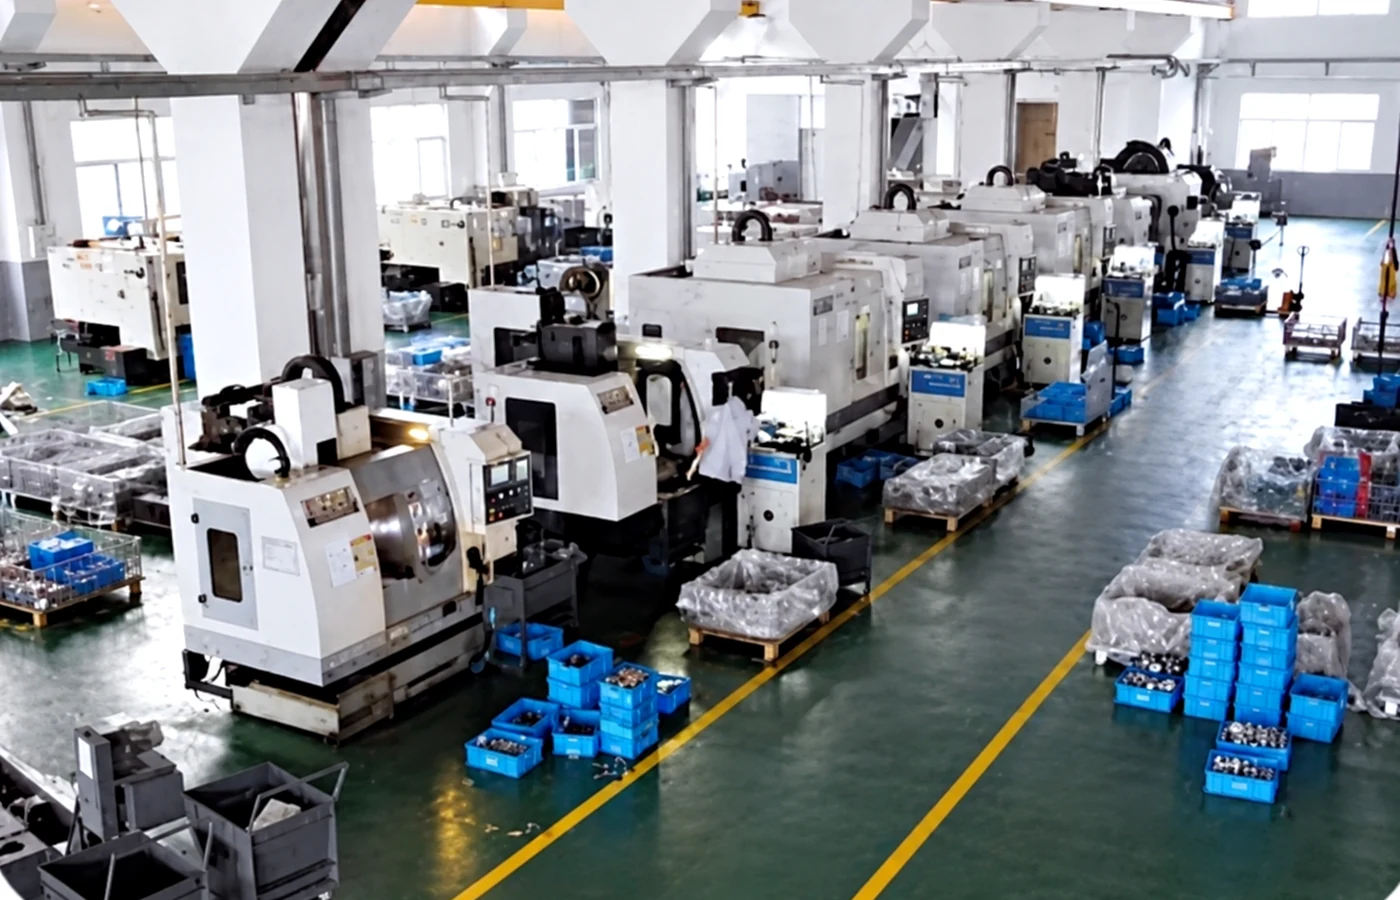
Ämnes- och svarvningsoperationer
Förbered den grundläggande remskivan och de referensytor som krävs av den valda konfigurationen.
Tandbearbetning
Bibehåll den valda HTD-familjen och tandantalets identitet genom bearbetning.
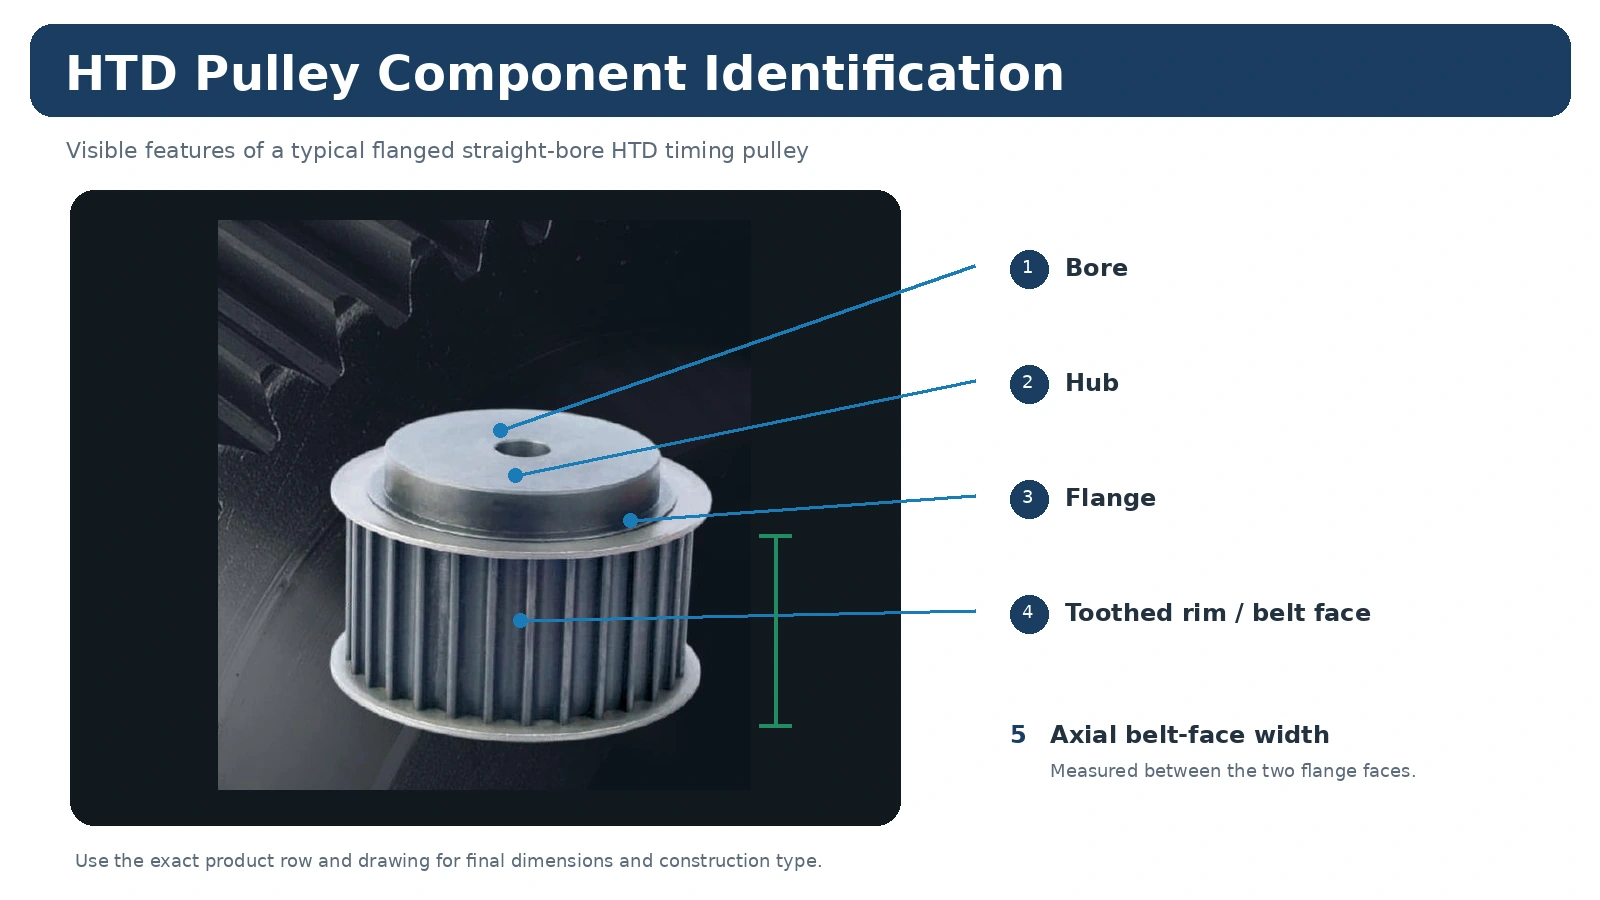
Funktioner i borrning/nav
Fyll i de axelgränssnittsfunktioner som anges i ordern eller den frigivna ritningen.
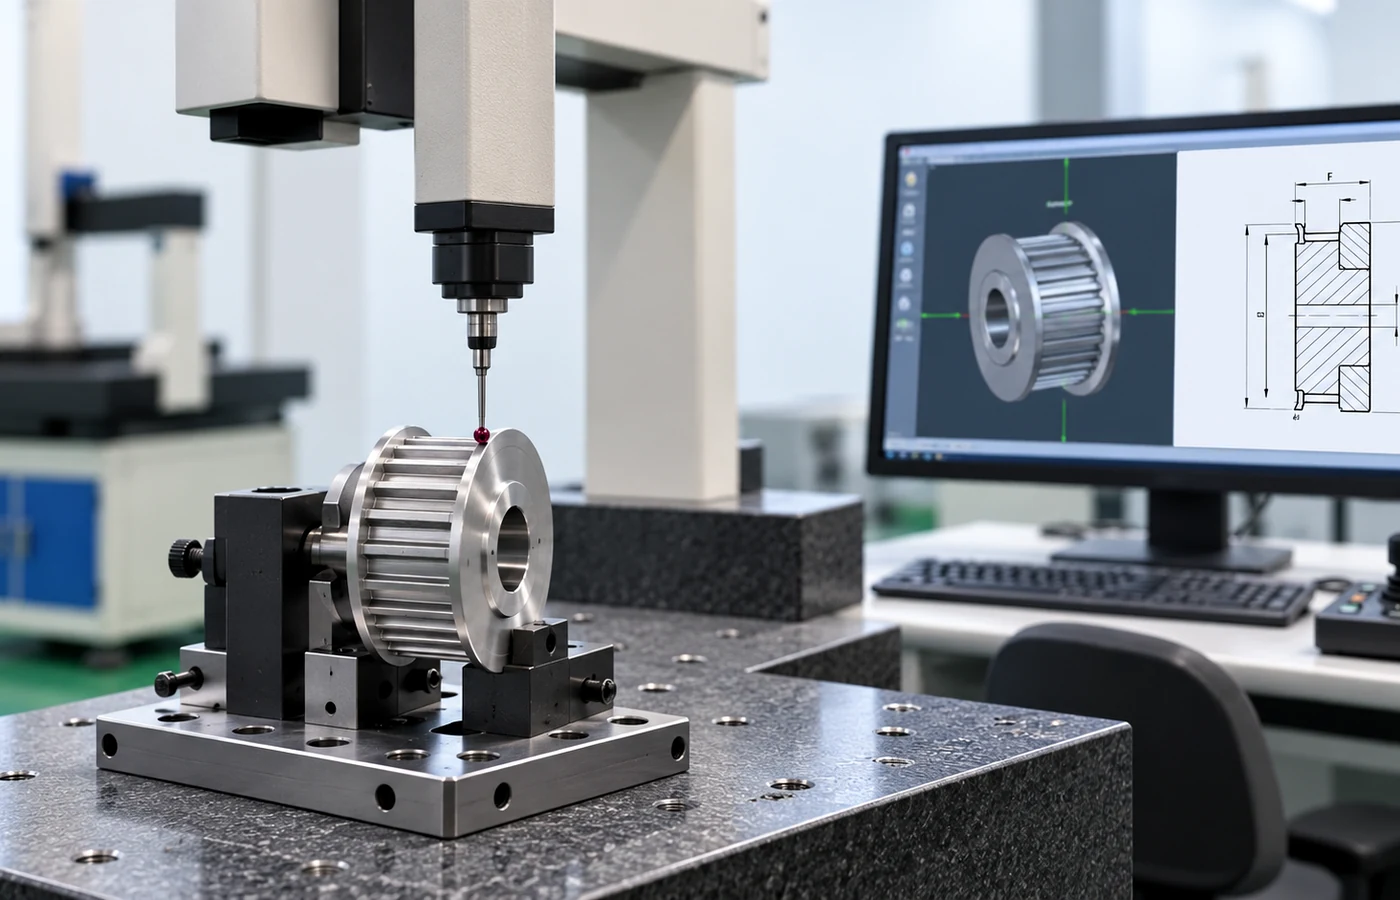
Inspektion
Kontrollera de dimensioner och poster som har identifierats som orderkritiska.
Definiera icke-standardiserade funktioner före produktionslansering
Dokumentation för specialmaterial, ytbehandling, snäva toleranser, märkning, balansering eller inspektion bör anges i offertförfrågan och ritningen. Tillgängligheten beror på vald remskiva, kvantitet och processväg; webbplatsen tillämpar inte ett universellt kapacitets- eller toleransutlåtande för varje produkt.
Bevara produktidentiteten genom inspektion och packning
Blandade modellordrar är enklare att ta emot och hantera när modellreferens, kvantitet och tillhörande ritning eller orderrad förblir tydliga under slutinspektion och packning. Ange eventuella särskilda märknings- eller dokumentmatchningskrav före produktion så att de kan införlivas i orderplanen.
Tandgeometri och axelfunktioner behöver olika kontroller
Den tandade kanten måste förbli konsekvent med den valda HTD-familjen, medan den färdiga borrningen, kongränssnittet, navet och flänsen fastställer hur detaljen monteras och var remmen löper. Standardkatalogremskivor kombinerar dessa funktioner i definierade konstruktionstyper. En kundorder bör identifiera exakt vilka funktioner som avviker från standardraden så att bearbetning och inspektion kan fokusera på de funktionella förändringarna.
För en reservdel är det därför en sliten remskiva bör mätas före demontering när det är möjligt. Den installerade remlinjen och navutsprånget är ofta lättare att förstå medan den gamla drivningen fortfarande är monterad. För en ny maskin kontrolleras samma information i den släppta ritningen.
Inspektion planeras utifrån de släppta kraven
En katalogdimension definierar inte automatiskt en speciell passforms- eller rundgångsgräns. När dessa egenskaper är viktiga för maskinen, placera dem på ritningen eller offertförfrågan och identifiera referens- eller mätmetod som inköp och produktion ska använda. Detta är mer tillförlitligt än att lägga till en generisk "hög precisions"-anteckning som inte kan inspekteras konsekvent.
Färdiga delar kan granskas med avseende på dimensioner och konstruktionsegenskaper som gäller för den valda modellen. När beställningen kräver inspektionsprotokoll eller materialdokumentation bör den begärda dokumentuppsättningen godkännas före produktion så att korrekta register behålls för leveransen.
Från färdig del till leverans
Rengöring, identifiering och förpackning bevarar den frisläppta produktens identitet efter inspektion. Beställningar med blandade modeller gynnas av tydlig modellseparation eftersom tandantal, bredd och monteringsvarianter kan se lika ut när de packas tillsammans. Inköpsraden, förpackningsidentifieringen och eventuella inspektionsregister bör använda samma serie- eller ritningsrevision.
Anpassade funktioner granskas före produktion, läggs inte till i slutet
Ett speciellt hål, kilspår, nav eller fläns kan förändra arbetshållning och inspektion även när den kuggade kanten förblir standard. Ju tidigare dessa funktioner definieras, desto lättare är det att hålla den färdiga bandlinjen och axelgränssnittet konsekventa med maskinen. Detsamma gäller för beläggningar, värmebehandling eller specialmärkning: processsekvensen och eventuell minsta processkvantitet måste granskas före frigivning.
Av denna anledning är en anpassad offert knuten till en ritningrevision snarare än en lös lista med modifieringar. Om maskinkonstruktionen ändras, uppdatera ritningen så att produktion och inspektion arbetar utifrån samma definition.