گزینههای تولید از خانواده و نقشه قرقره مشخص شده پیروی میکنند. مسیر فرآیند میتواند با توجه به جنس، اندازه، پیکربندی سوراخ یا بوش، چیدمان فلنج و الزامات بازرسی خاص سفارش تغییر کند.
خانواده دندانه و رابط شفت را تحت یک مشخصات منتشر شده نگه دارید
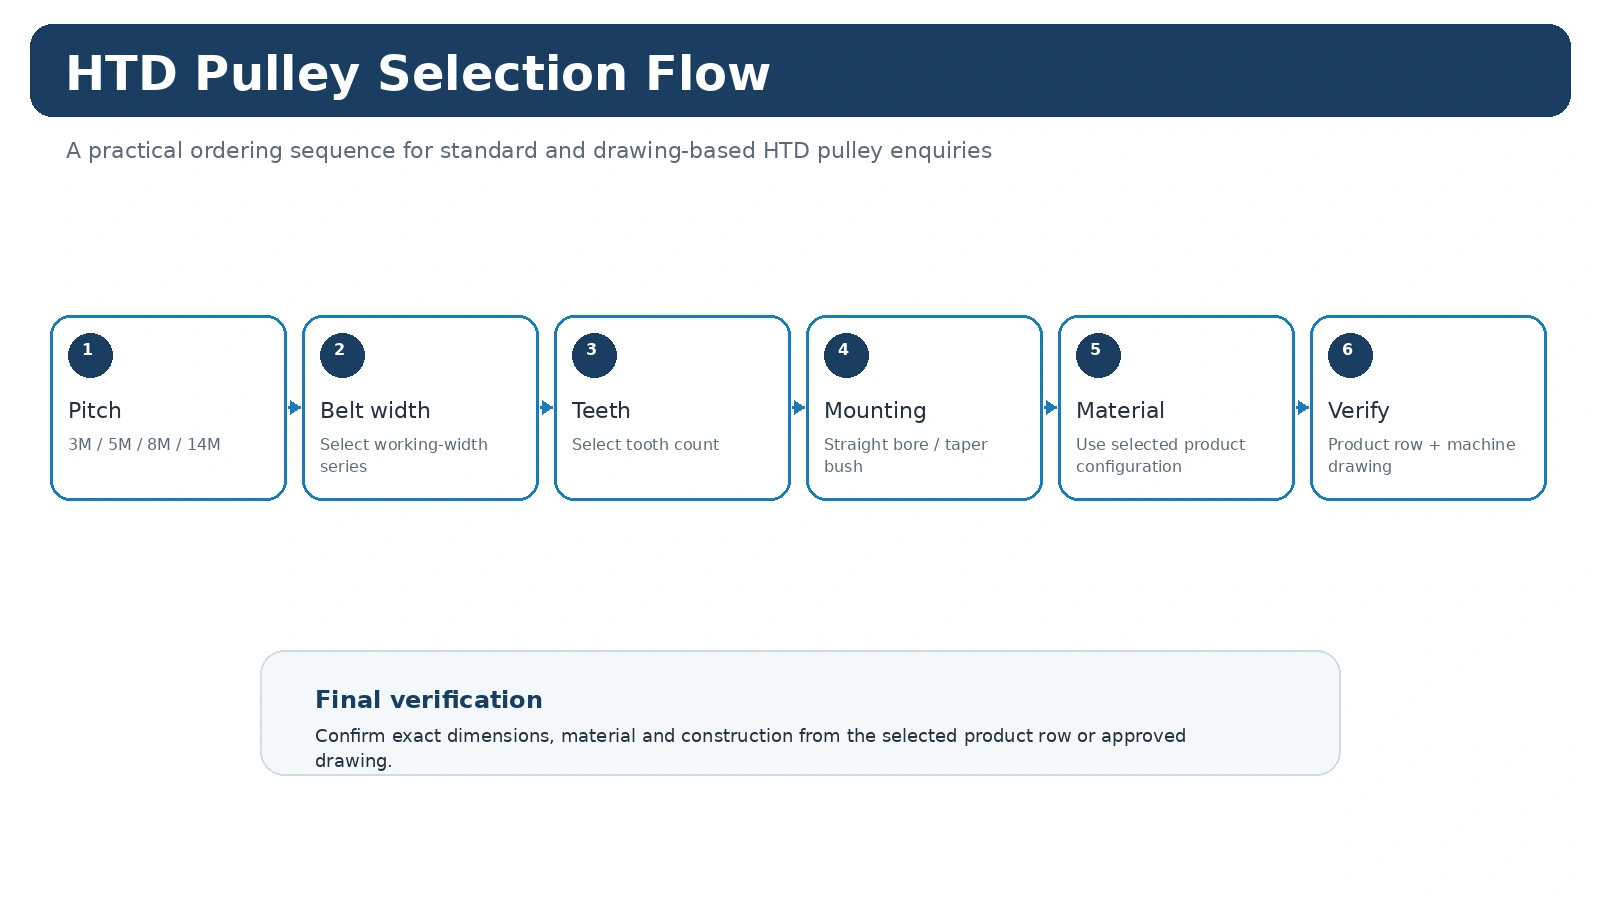
هندسه سمت تسمه، سیستم همزمان را مشخص میکند؛ ماشینکاری سوراخ، توپی و ویژگیهای مرتبط باید الزامات نصب را حفظ کند. تغییر در سطح مشترک شفت میتواند بر ضخامت دیواره، برآمدگی توپی، موقعیت محوری و نقاط بازرسی تأثیر بگذارد، بنابراین باید توسط کد محصول یا یک نقشه تأیید شده کنترل شود، نه صرفاً با دستورالعملهای شفاهی.
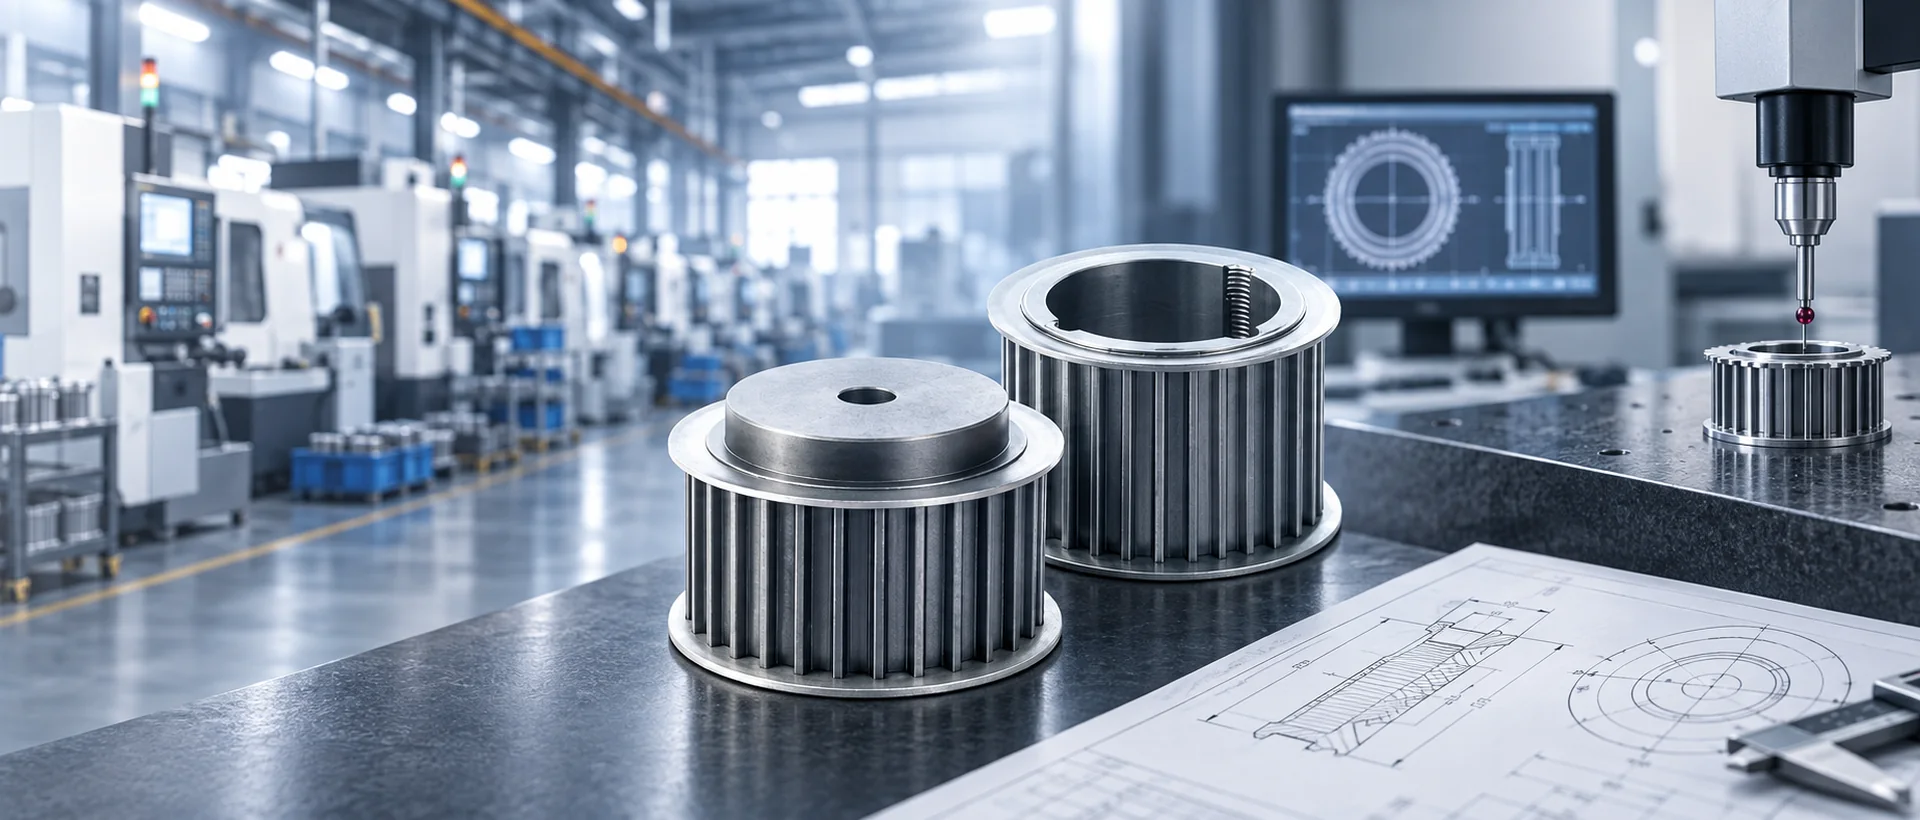
جریان معمول تولید و بازرسی
عملیات ورقکاری و تراشکاری
بدنه قرقره اصلی و سطوح مرجع مورد نیاز برای پیکربندی انتخاب شده را آماده کنید.
ماشینکاری دندان
خانواده HTD انتخاب شده و هویت تعداد دندانه را از طریق ماشینکاری حفظ کنید.
ویژگیهای سوراخ/توپی
ویژگیهای رابط شفت که در سفارش یا نقشه منتشر شده مشخص شدهاند را تکمیل کنید.
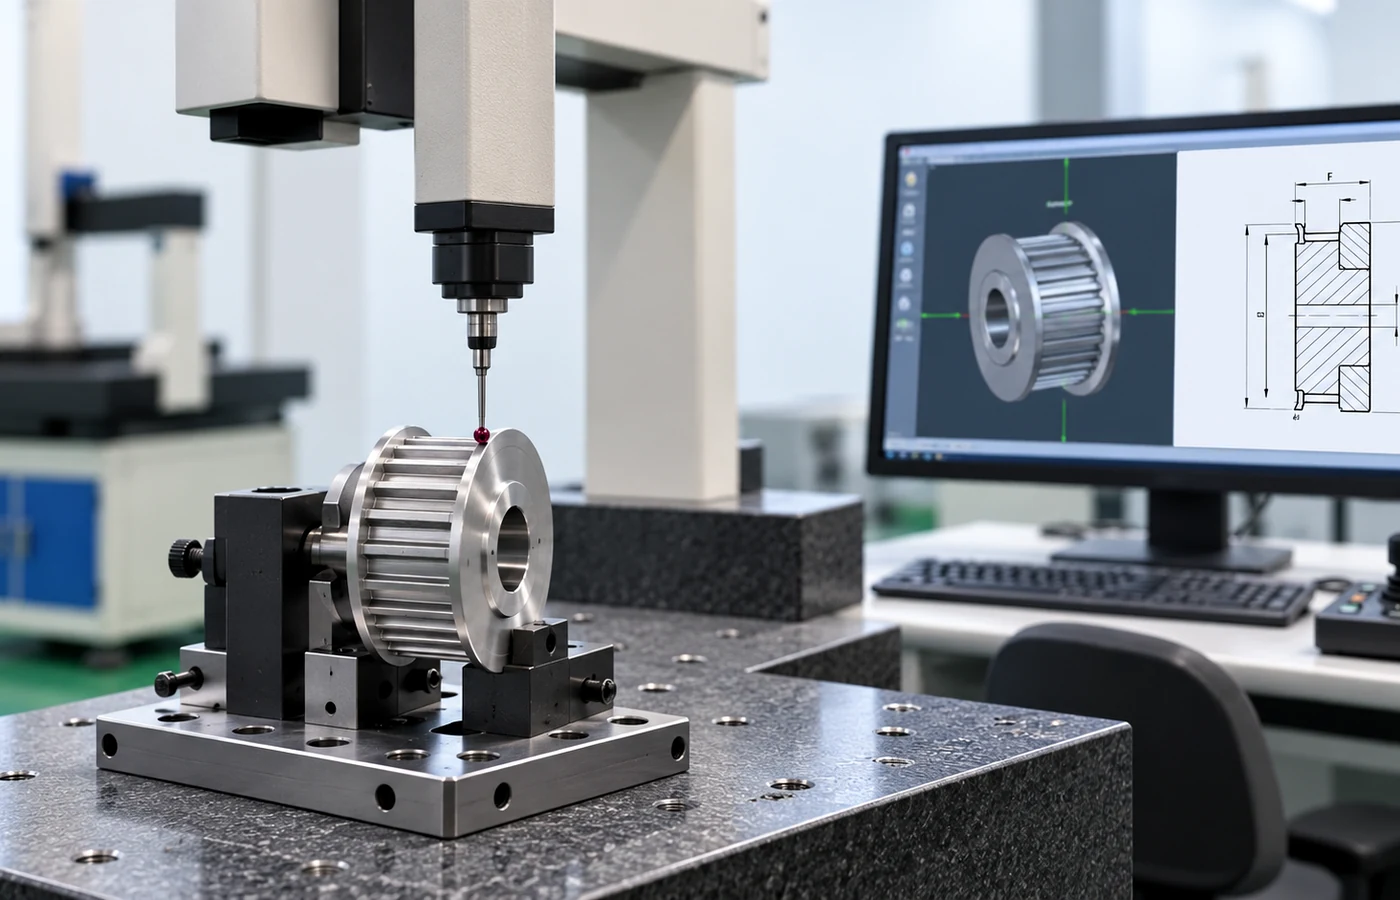
بازرسی
ابعاد و رکوردهایی را که به عنوان سفارش بحرانی شناسایی شدهاند، بررسی کنید.
ویژگیهای غیراستاندارد را قبل از انتشار محصول تعریف کنید
مواد خاص، عملیات سطحی، تلرانسهای دقیق، علامتگذاری، بالانس یا مستندات بازرسی باید در RFQ و نقشه نوشته شوند. موجودی به قرقره، مقدار و مسیر فرآیند انتخاب شده بستگی دارد؛ وبسایت یک قابلیت یا تلرانس جهانی را برای هر محصول اعمال نمیکند.
حفظ هویت محصول از طریق بازرسی و بستهبندی
دریافت و نگهداری سفارشهای مدلهای ترکیبی آسانتر است، زمانی که مرجع مدل، تعداد و نقشه یا خط سفارش مربوطه در طول بازرسی و بستهبندی نهایی مشخص باقی بماند. هرگونه الزام علامتگذاری خاص یا تطبیق اسناد را قبل از تولید بیان کنید تا بتوان آن را در طرح سفارش لحاظ کرد.
هندسه دندانه و ویژگیهای شفت به کنترلهای متفاوتی نیاز دارند
لبه دندانهدار باید با خانواده HTD انتخابشده سازگار باشد، در حالی که ویژگیهای نهایی سوراخ، رابط مخروطی، توپی و فلنج، نحوه نصب قطعه و محل حرکت تسمه را تعیین میکنند. قرقرههای استاندارد کاتالوگ، این ویژگیها را در انواع ساختار تعریفشده ترکیب میکنند. یک سفارش سفارشی باید دقیقاً مشخص کند که کدام ویژگیها از ردیف استاندارد متفاوت هستند تا ماشینکاری و بازرسی بتوانند بر تغییرات عملکردی تمرکز کنند.
به همین دلیل است که برای یک قطعه تعویضی، در صورت امکان، باید قبل از جداسازی قطعات، پولی فرسوده اندازهگیری شود. خط تسمه نصب شده و برآمدگی توپی اغلب در حالی که درایو قدیمی هنوز مونتاژ شده است، قابل درکتر است. برای یک دستگاه جدید، همین اطلاعات در نقشه منتشر شده کنترل میشود.
بازرسی بر اساس الزامات منتشر شده برنامهریزی شده است
ابعاد کاتالوگ به طور خودکار محدودیت تناسب یا انحراف خاصی را تعریف نمیکند. وقتی این ویژگیها برای دستگاه مهم هستند، آنها را روی نقشه یا RFQ قرار دهید و مبنا یا روش اندازهگیری که خرید و تولید باید از آن استفاده کنند را مشخص کنید. این روش قابل اعتمادتر از اضافه کردن یک یادداشت کلی "دقت بالا" است که نمیتوان آن را به طور مداوم بررسی کرد.
قطعات تکمیلشده را میتوان از نظر ابعاد و ویژگیهای ساختاری قابل انطباق با مدل انتخابشده بررسی کرد. هنگامی که سفارش، سوابق بازرسی یا مستندات مواد را الزامی میکند، مجموعه اسناد درخواستی باید قبل از تولید مورد توافق قرار گیرد تا سوابق صحیح برای حملونقل حفظ شوند.
از قطعه نهایی تا ارسال
تمیز کردن، شناسایی و بستهبندی، هویت محصول عرضه شده پس از بازرسی را حفظ میکنند. سفارشهای مدلهای ترکیبی از جداسازی واضح مدل بهرهمند میشوند زیرا تعداد دندانه، عرض و انواع نصب میتوانند هنگام بستهبندی با هم مشابه به نظر برسند. خط خرید، شناسایی بستهبندی و هرگونه سابقه بازرسی باید از همان سری یا نسخه نقشه استفاده کنند.
ویژگیهای سفارشی قبل از تولید بررسی میشوند، نه در پایان اضافه شوند
یک سوراخ، شیار، توپی یا فلنج خاص میتواند حتی زمانی که لبه دندانهدار استاندارد باقی میماند، نحوه نگهداری و بازرسی را تغییر دهد. هر چه این ویژگیها زودتر تعریف شوند، حفظ خط تسمه نهایی و رابط شفت با دستگاه آسانتر میشود. همین امر در مورد پوششها، عملیات حرارتی یا علامتگذاری ویژه نیز صادق است: توالی فرآیند و حداقل مقدار هر فرآیند باید قبل از ترخیص بررسی شود.
به همین دلیل، یک پیشفاکتور سفارشی به جای فهرستی از اصلاحات، به بازنگری نقشه گره خورده است. اگر طراحی دستگاه تغییر کرد، نقشه را بهروزرسانی کنید تا تولید و بازرسی از یک تعریف واحد پیروی کنند.