Les choix de fabrication dépendent de la famille de poulies et du dessin spécifiés. Le processus de fabrication peut varier selon le matériau, la taille, la configuration de l'alésage ou de la bague, la disposition des brides et les exigences de contrôle spécifiques à la commande.
Conserver la famille de dents et l'interface d'arbre sous une seule spécification publiée
La géométrie côté courroie détermine le système synchrone ; l’usinage de l’alésage, du moyeu et des éléments associés doit alors respecter les exigences d’installation. Toute modification au niveau de l’interface arbre peut affecter l’épaisseur de paroi, la projection du moyeu, la position axiale et les points de contrôle ; elle doit donc être encadrée par le code produit ou un plan approuvé, et non par de simples instructions verbales.
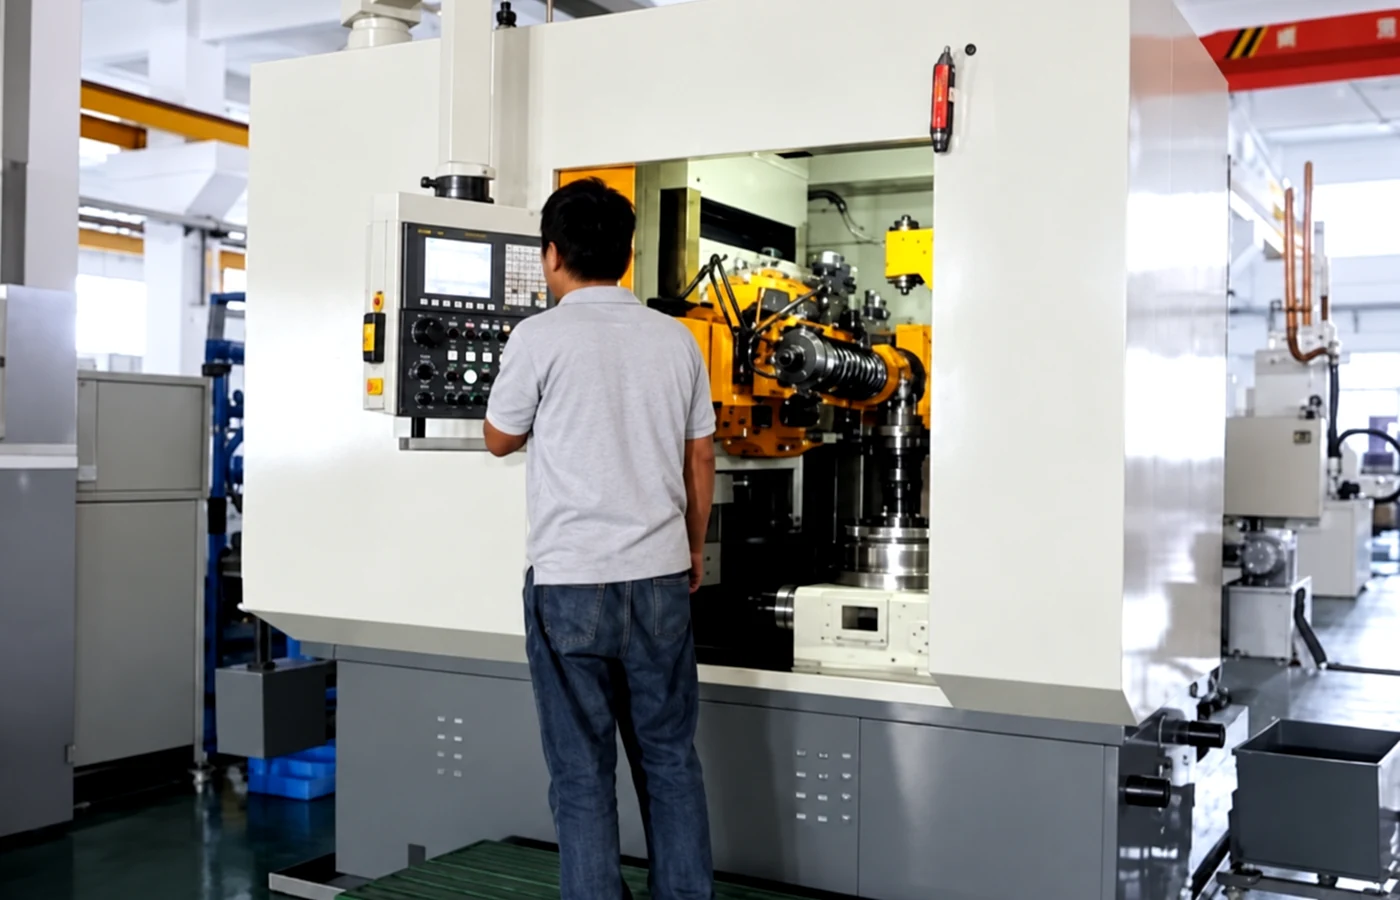
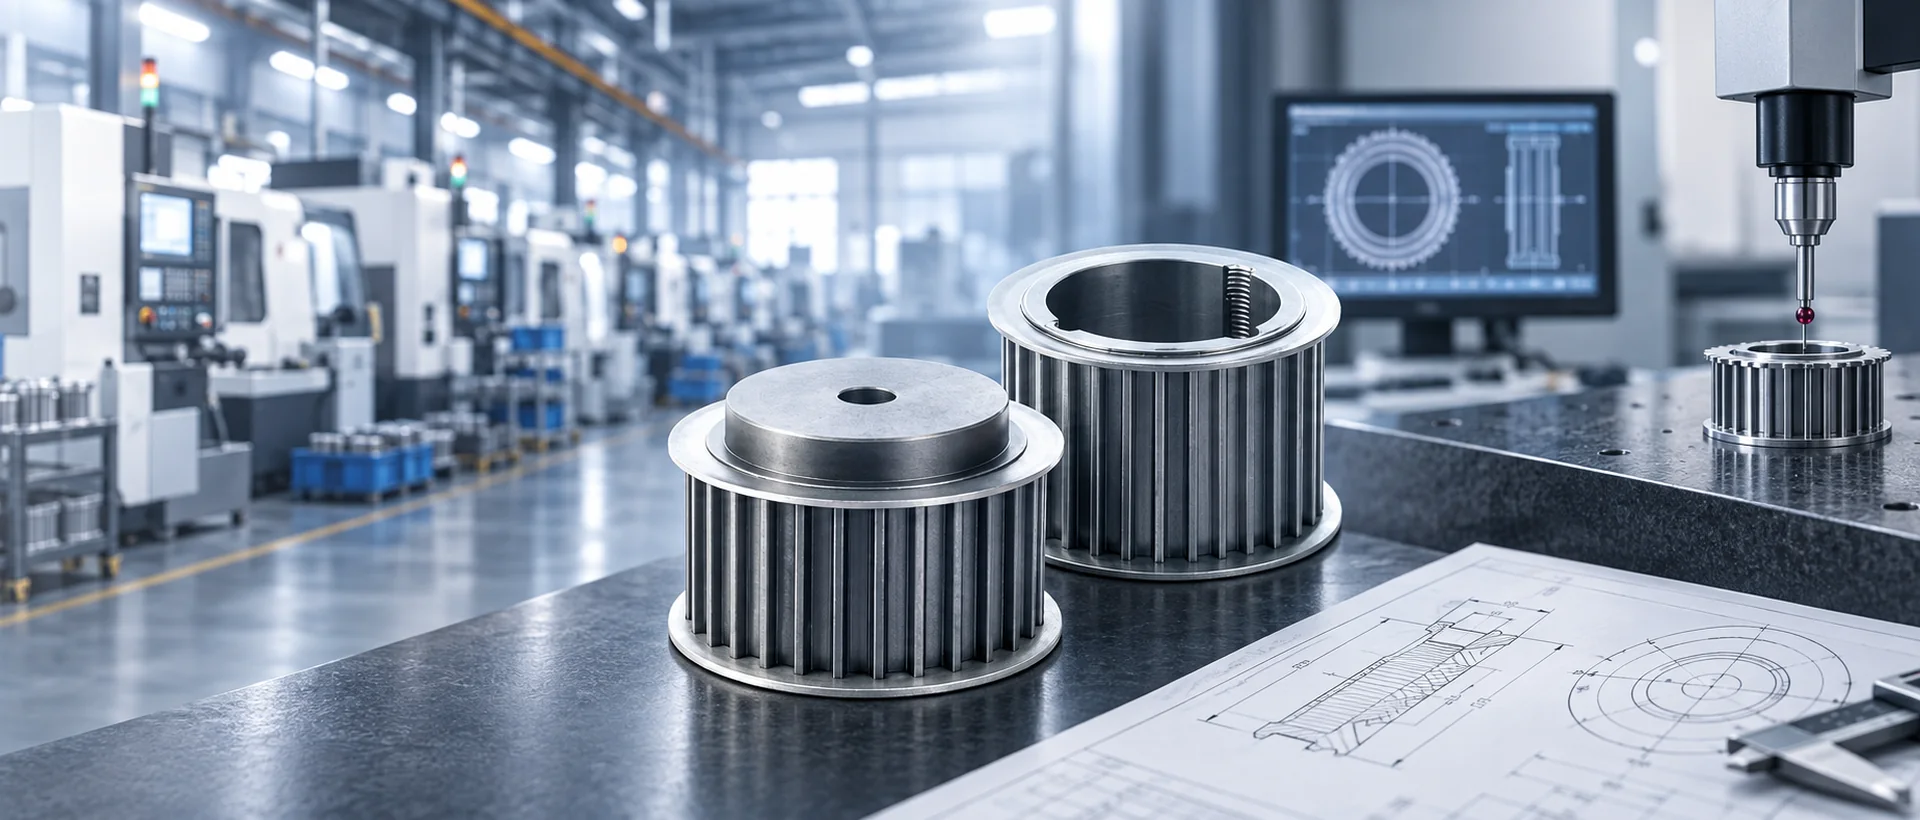
Flux de fabrication et d'inspection typique
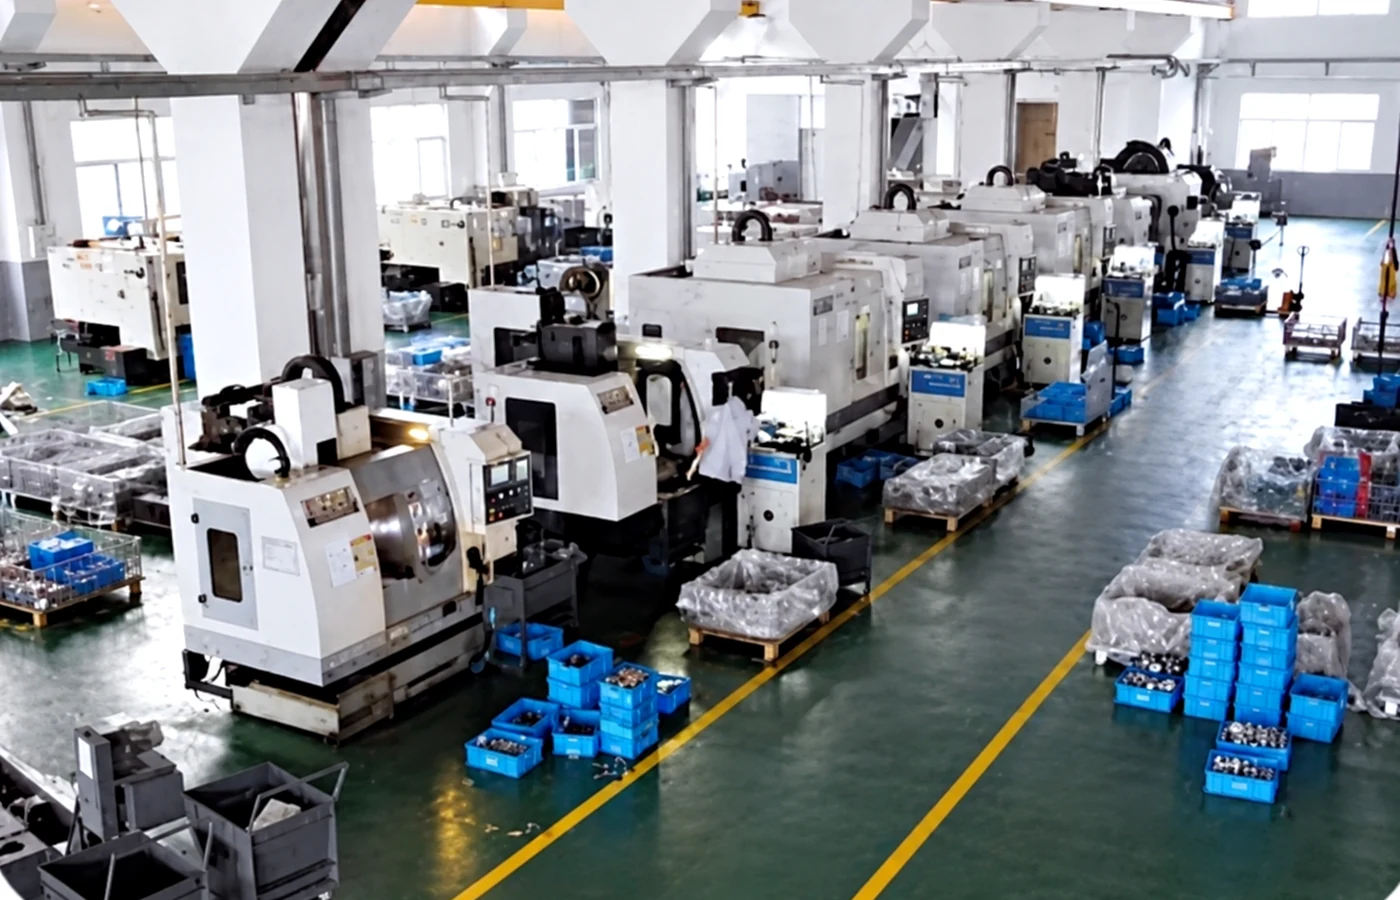
Opérations de découpe et de tournage
Préparer le corps de poulie de base et les surfaces de référence requises par la configuration sélectionnée.
Usinage des dents
Conserver l'identité de la famille HTD et du nombre de dents sélectionnés lors de l'usinage.
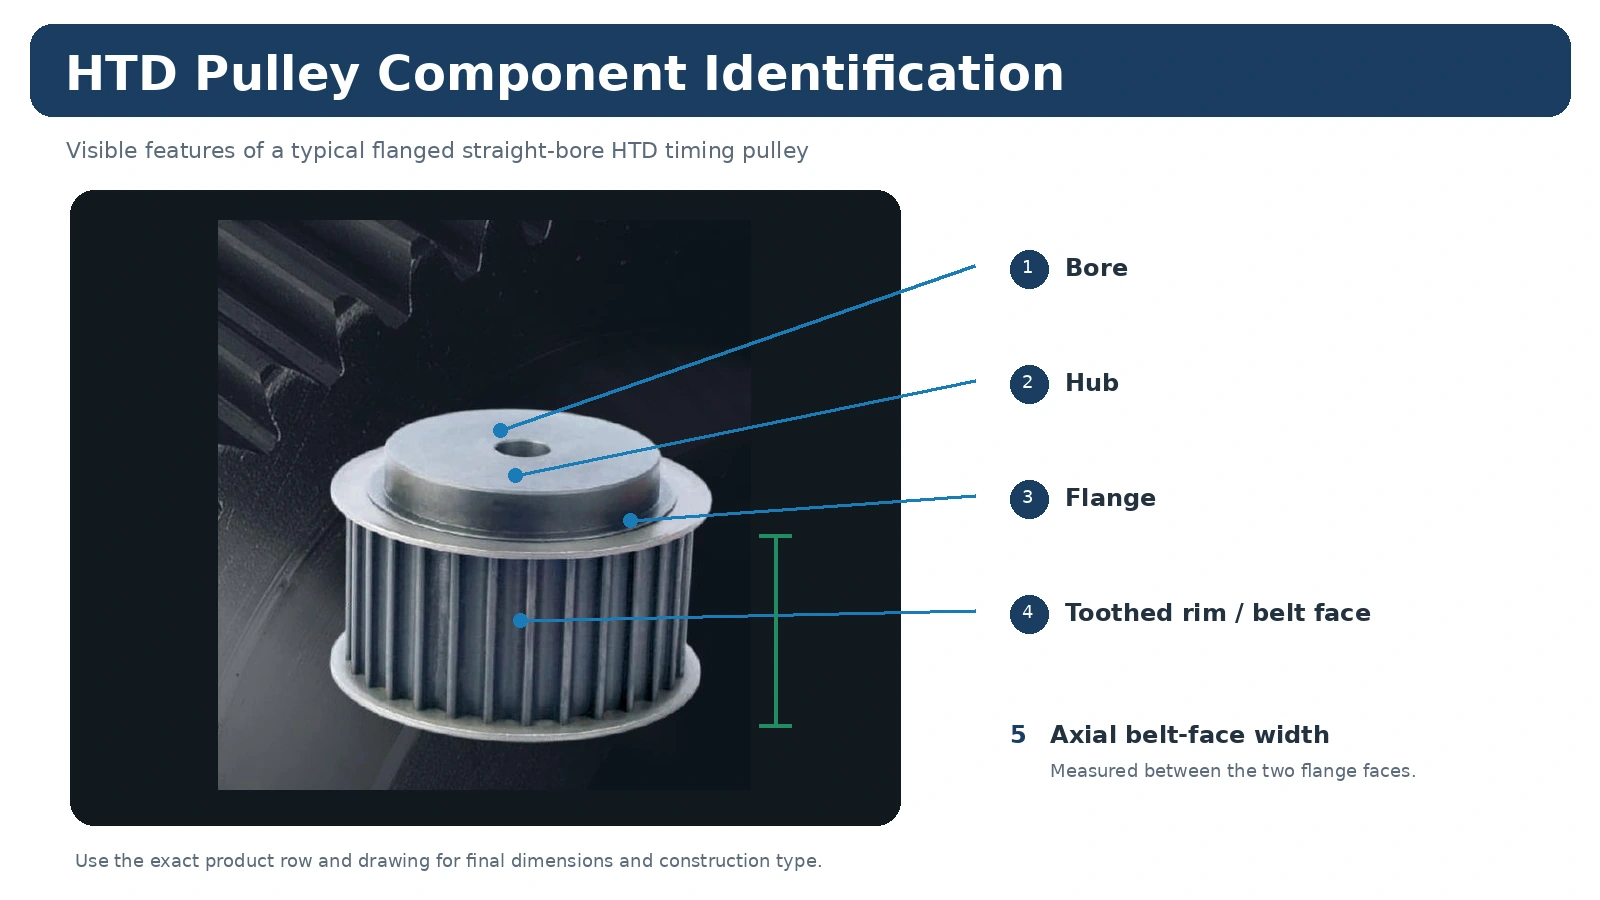
Caractéristiques de l'alésage/du moyeu
Complétez les éléments d'interface arbre spécifiés par la commande ou le dessin publié.
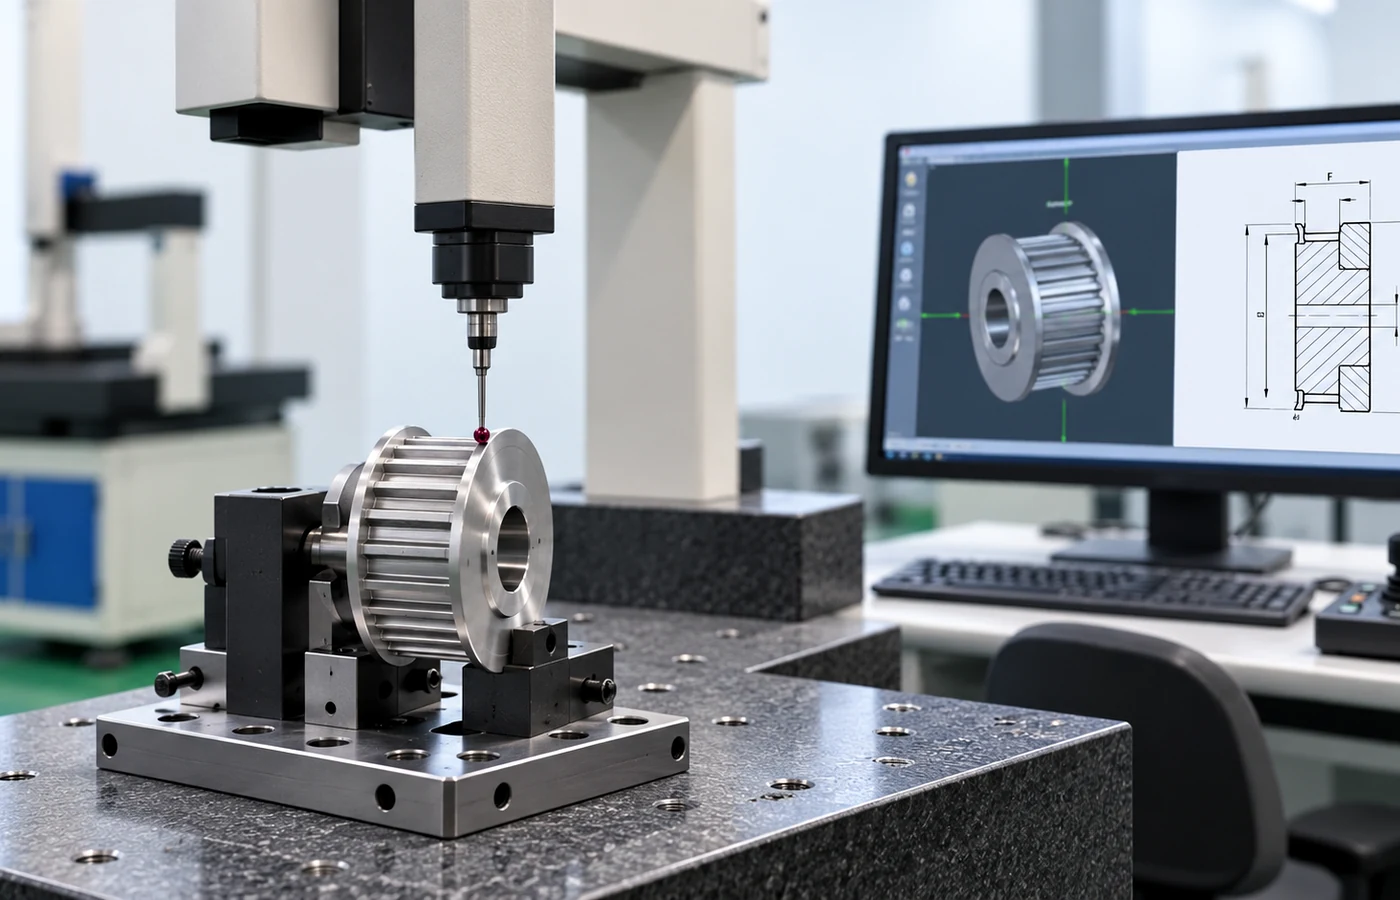
Inspection
Vérifiez les dimensions et les enregistrements qui ont été identifiés comme étant essentiels à la commande.
Définir les fonctionnalités non standard avant la mise en production
Les spécifications relatives aux matériaux, aux traitements de surface, aux tolérances serrées, au marquage, à l'équilibrage ou aux documents d'inspection doivent figurer dans la demande de devis et le plan. La disponibilité dépend de la poulie sélectionnée, de la quantité et du processus de fabrication ; le site web n'applique pas une définition universelle des capacités ou des tolérances à tous les produits.
Préserver l'identité du produit par l'inspection et l'emballage
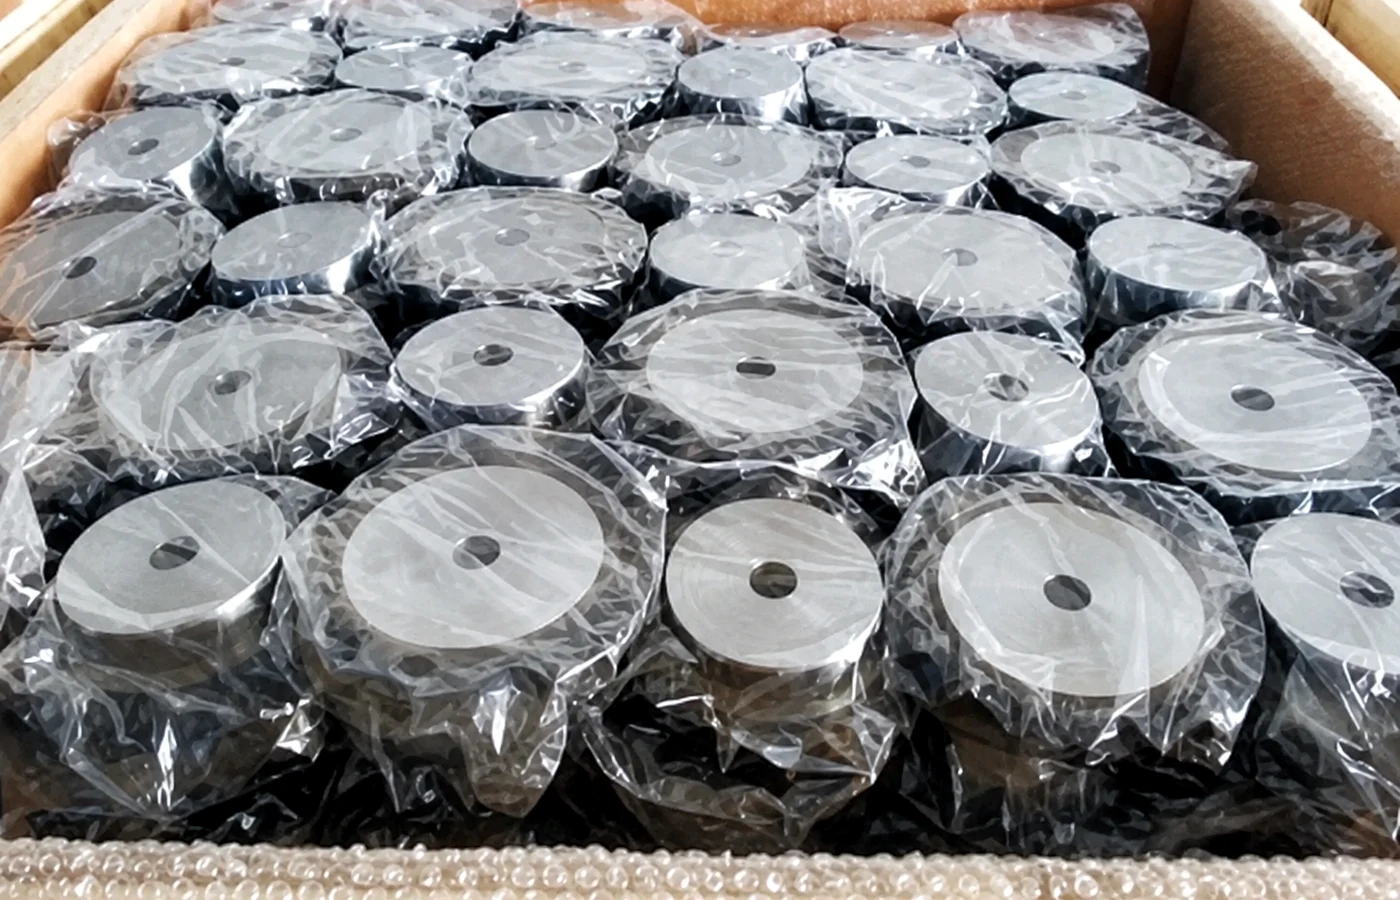
Les commandes de modèles mixtes sont plus faciles à recevoir et à gérer lorsque la référence du modèle, la quantité et le dessin ou la ligne de commande associée restent clairement indiqués lors de l'inspection finale et de l'emballage. Veuillez préciser toute exigence particulière de marquage ou de correspondance de documents avant la production afin qu'elle puisse être intégrée au plan de commande.
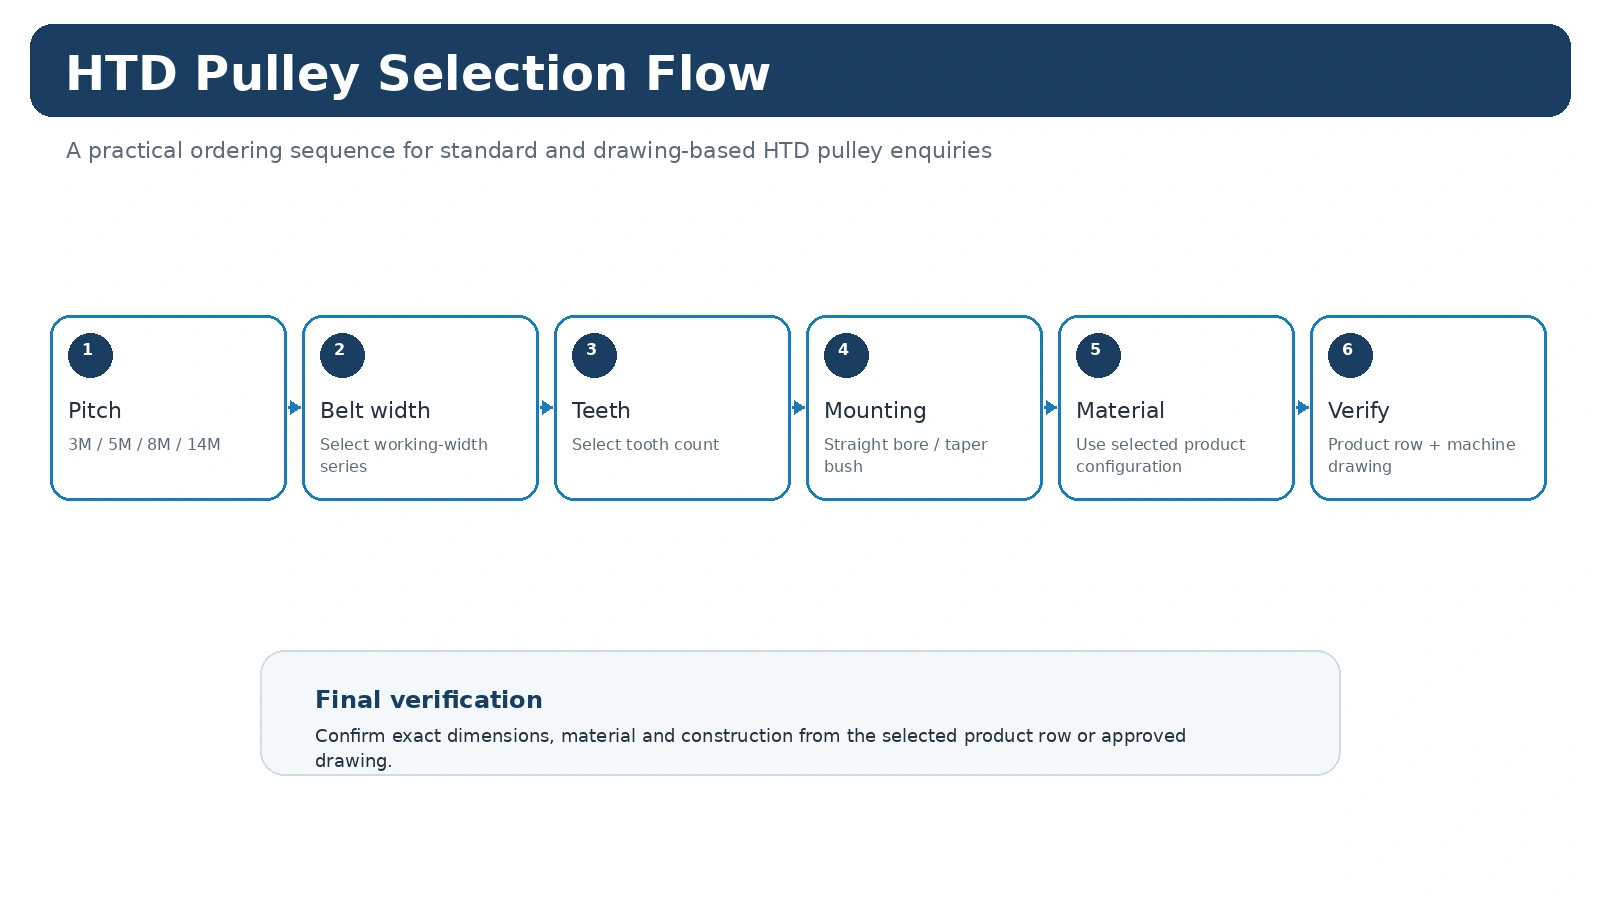
La géométrie des dents et les caractéristiques de l'arbre nécessitent des commandes différentes.
La jante dentée doit être conforme à la famille HTD sélectionnée, tandis que l'alésage fini, l'interface conique, le moyeu et la bride déterminent le mode de montage et le cheminement de la courroie. Les poulies standard du catalogue combinent ces caractéristiques selon des modèles prédéfinis. Une commande sur mesure doit préciser les caractéristiques qui diffèrent de la gamme standard afin que l'usinage et le contrôle se concentrent sur les modifications fonctionnelles.
Pour une pièce de rechange, c'est pourquoi il est conseillé de mesurer une poulie usée avant démontage, dans la mesure du possible. L'alignement de la courroie et le déport du moyeu sont souvent plus faciles à appréhender lorsque l'ancienne transmission est encore montée. Pour une machine neuve, ces mêmes informations sont consignées dans le plan de fabrication.
Une inspection est prévue à partir des exigences publiées
Une dimension de catalogue ne définit pas automatiquement une tolérance d'ajustement ou de faux-rond spécifique. Lorsque ces caractéristiques sont importantes pour la machine, indiquez-les sur le dessin ou la demande de devis et précisez la référence ou la méthode de mesure que les services achats et production doivent utiliser. Cette approche est plus fiable que l'ajout d'une mention générique « haute précision » qui ne peut être contrôlée de manière uniforme.
Les pièces finies peuvent être vérifiées afin de s'assurer de leurs dimensions et caractéristiques de construction, conformément au modèle sélectionné. Si la commande requiert des rapports de contrôle ou une documentation sur les matériaux, le jeu de documents demandé doit être convenu avant la production afin que les documents appropriés soient conservés pour l'expédition.
De la pièce finie à l'expédition
Le nettoyage, l'identification et l'emballage préservent l'identité du produit après inspection. Pour les commandes de modèles mixtes, une séparation claire des modèles est essentielle, car le nombre de dents, la largeur et les variantes de montage peuvent se ressembler lorsqu'ils sont emballés ensemble. La ligne d'achat, l'identification de l'emballage et tout rapport d'inspection doivent utiliser la même série ou la même révision de dessin.
Les fonctionnalités personnalisées sont examinées avant la production, et non ajoutées à la fin.
Un alésage, une rainure de clavette, un moyeu ou une bride spécifique peuvent modifier le bridage et le contrôle, même si la couronne dentée reste standard. Plus ces caractéristiques sont définies tôt, plus il est facile de garantir la cohérence de l'alignement de la courroie et de l'interface arbre avec la machine. Il en va de même pour les revêtements, les traitements thermiques ou les marquages spéciaux : la séquence de production et toute quantité minimale de commande doivent être vérifiées avant la mise en production.
C’est pourquoi un devis personnalisé est lié à une révision de dessin plutôt qu’à une simple liste de modifications. Si la conception de la machine évolue, le dessin doit être mis à jour afin que la production et le contrôle qualité se basent sur la même définition.