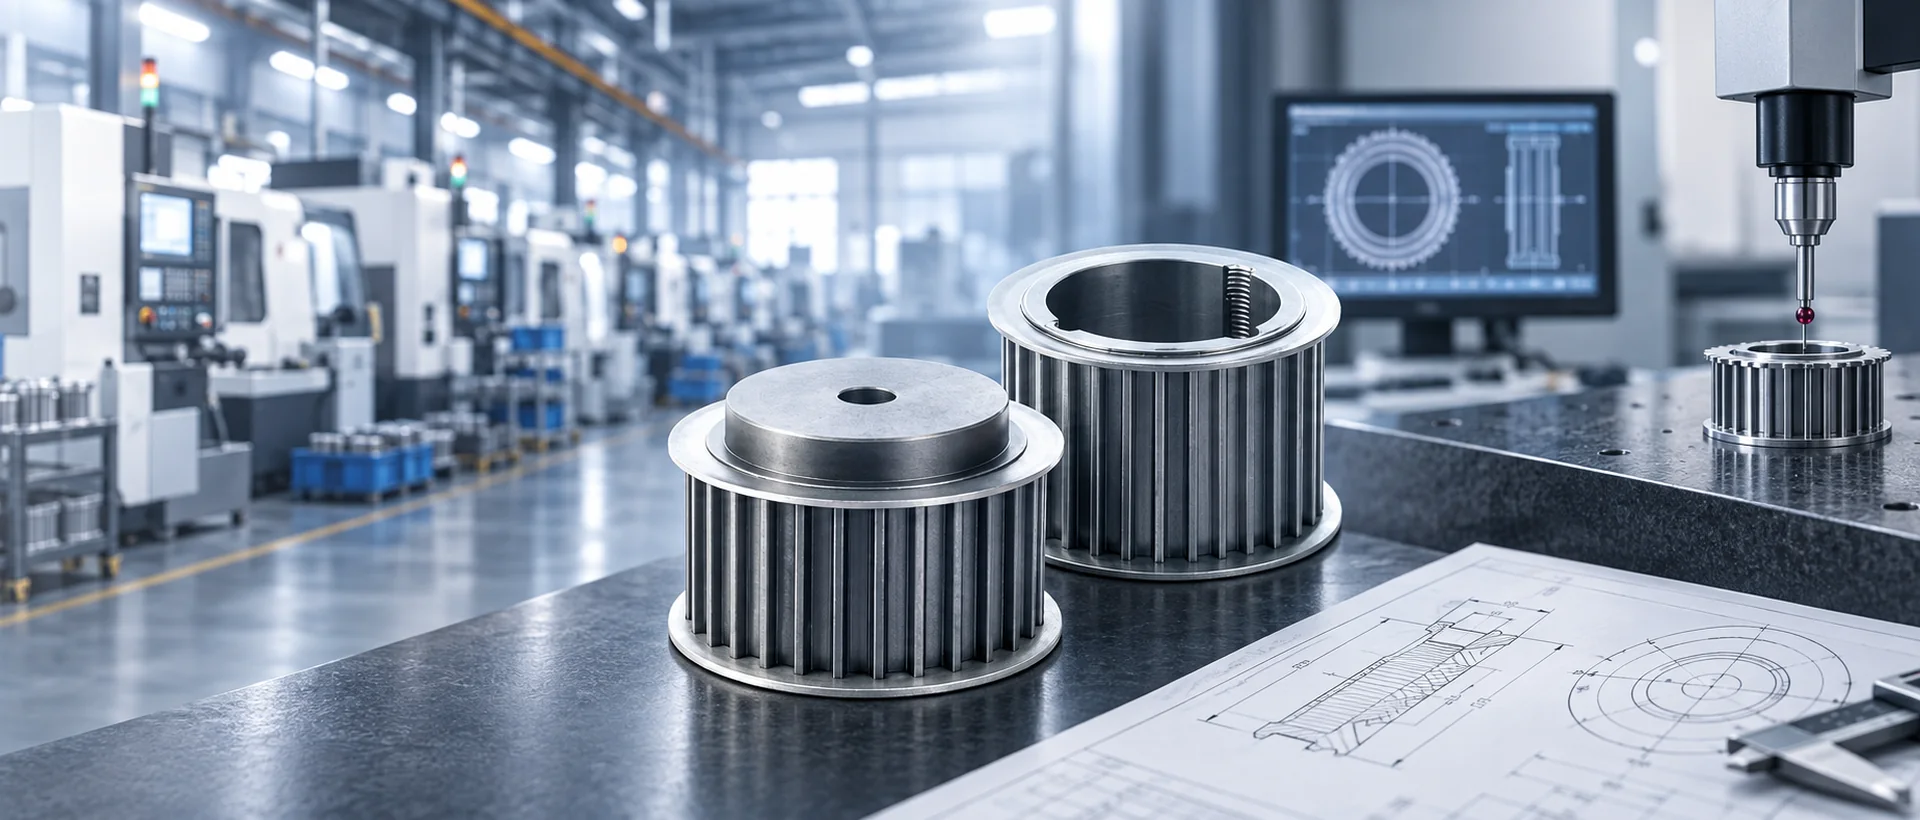
Produksjonsvalgene følger den spesifiserte trinsefamilien og tegningen. Prosessruten kan endres med materiale, størrelse, borings- eller bøssingkonfigurasjon, flensarrangement og ordrespesifikke inspeksjonskrav.
Hold tannfamilien og akselgrensesnittet under én utgitt spesifikasjon
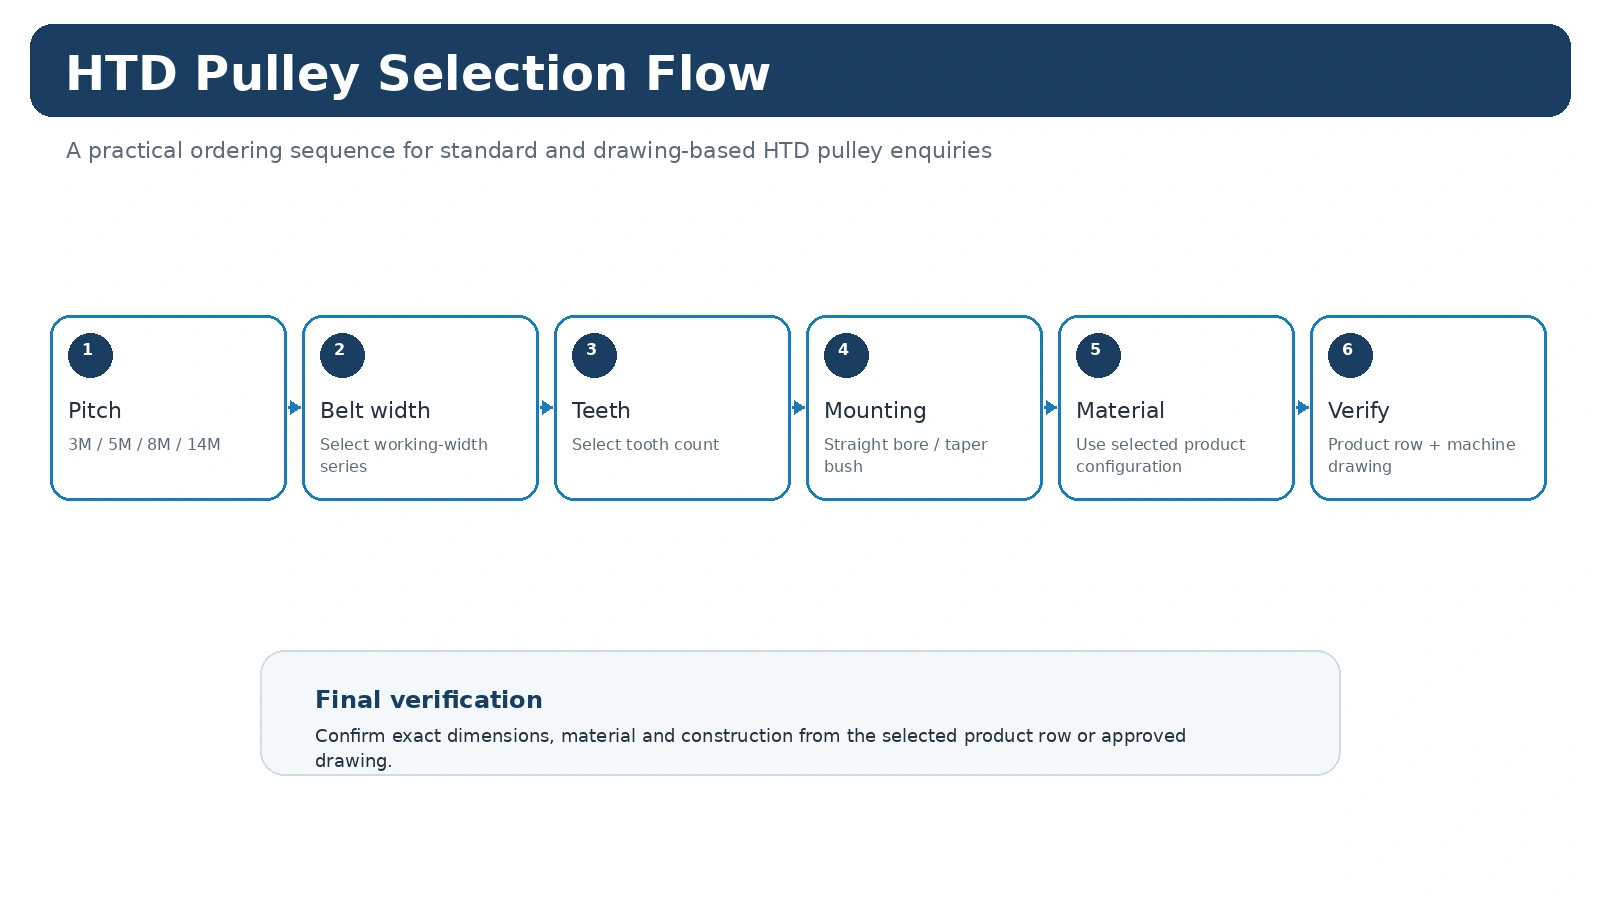
Beltesidegeometrien identifiserer det synkrone systemet; maskinering av boring, nav og relaterte funksjoner må da opprettholde installasjonskravene. En endring ved akselgrensesnittet kan påvirke veggtykkelse, navprojeksjon, aksial posisjon og inspeksjonspunkter, så den bør kontrolleres av produktkoden eller en godkjent tegning i stedet for kun muntlige instruksjoner.
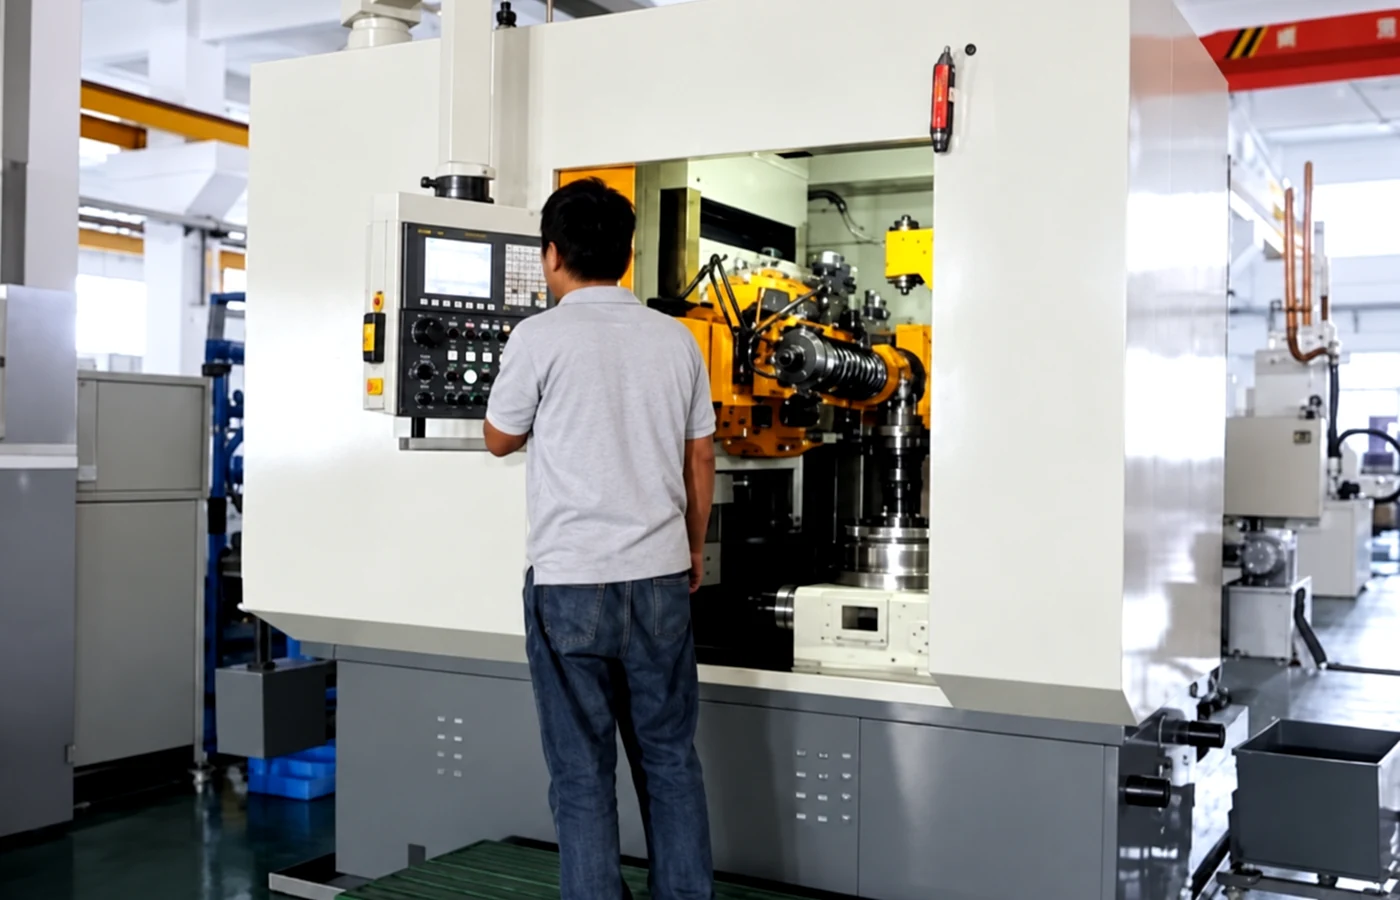
Typisk produksjons- og inspeksjonsflyt
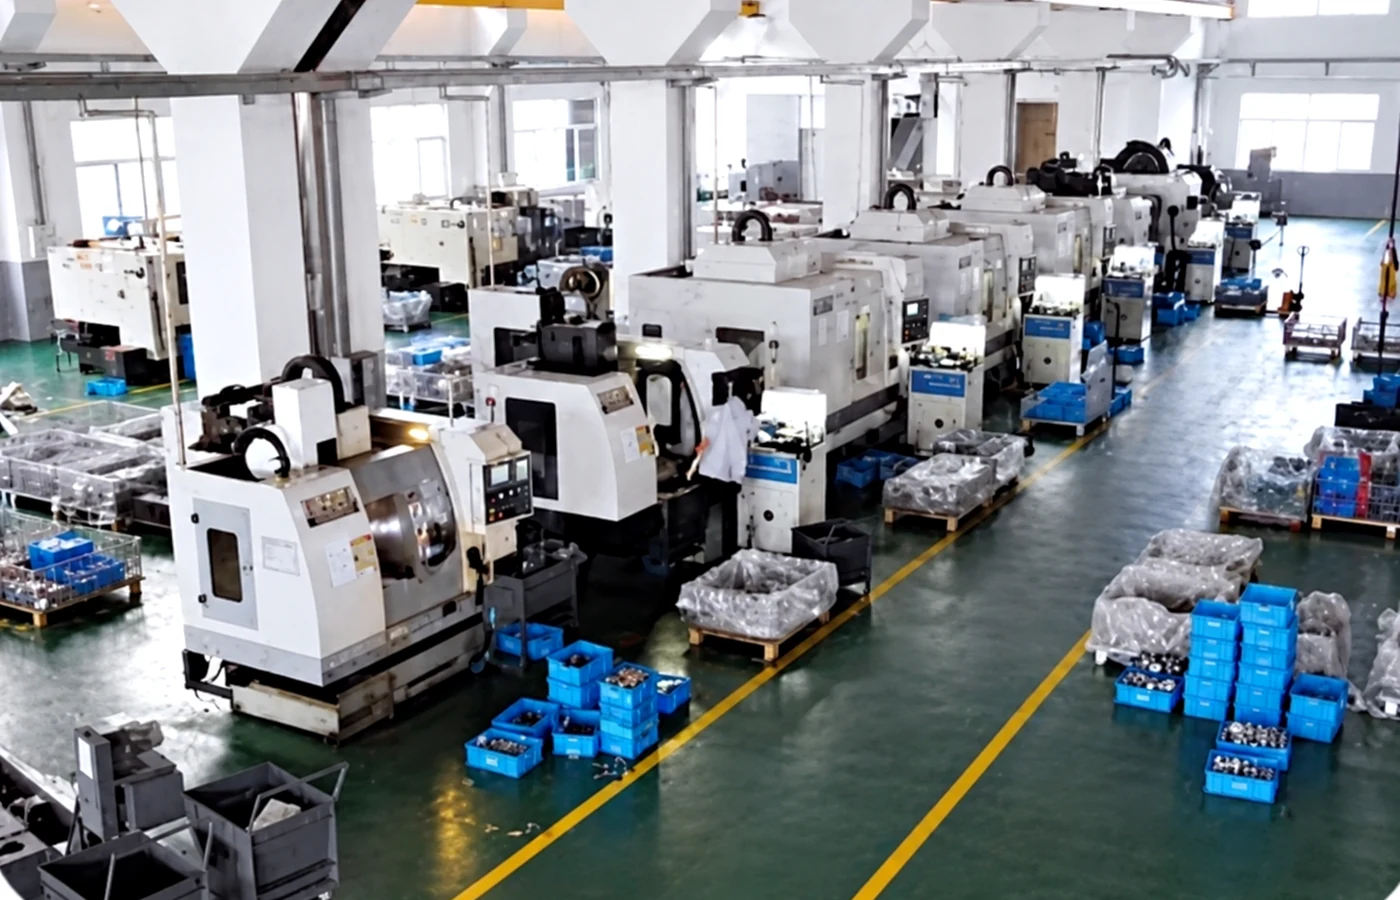
Blanke og dreieoperasjoner
Forbered den grunnleggende trinsekroppen og referanseflatene som kreves av den valgte konfigurasjonen.
Tannmaskinering
Behold den valgte HTD-familien og tanntallsidentiteten gjennom maskinering.
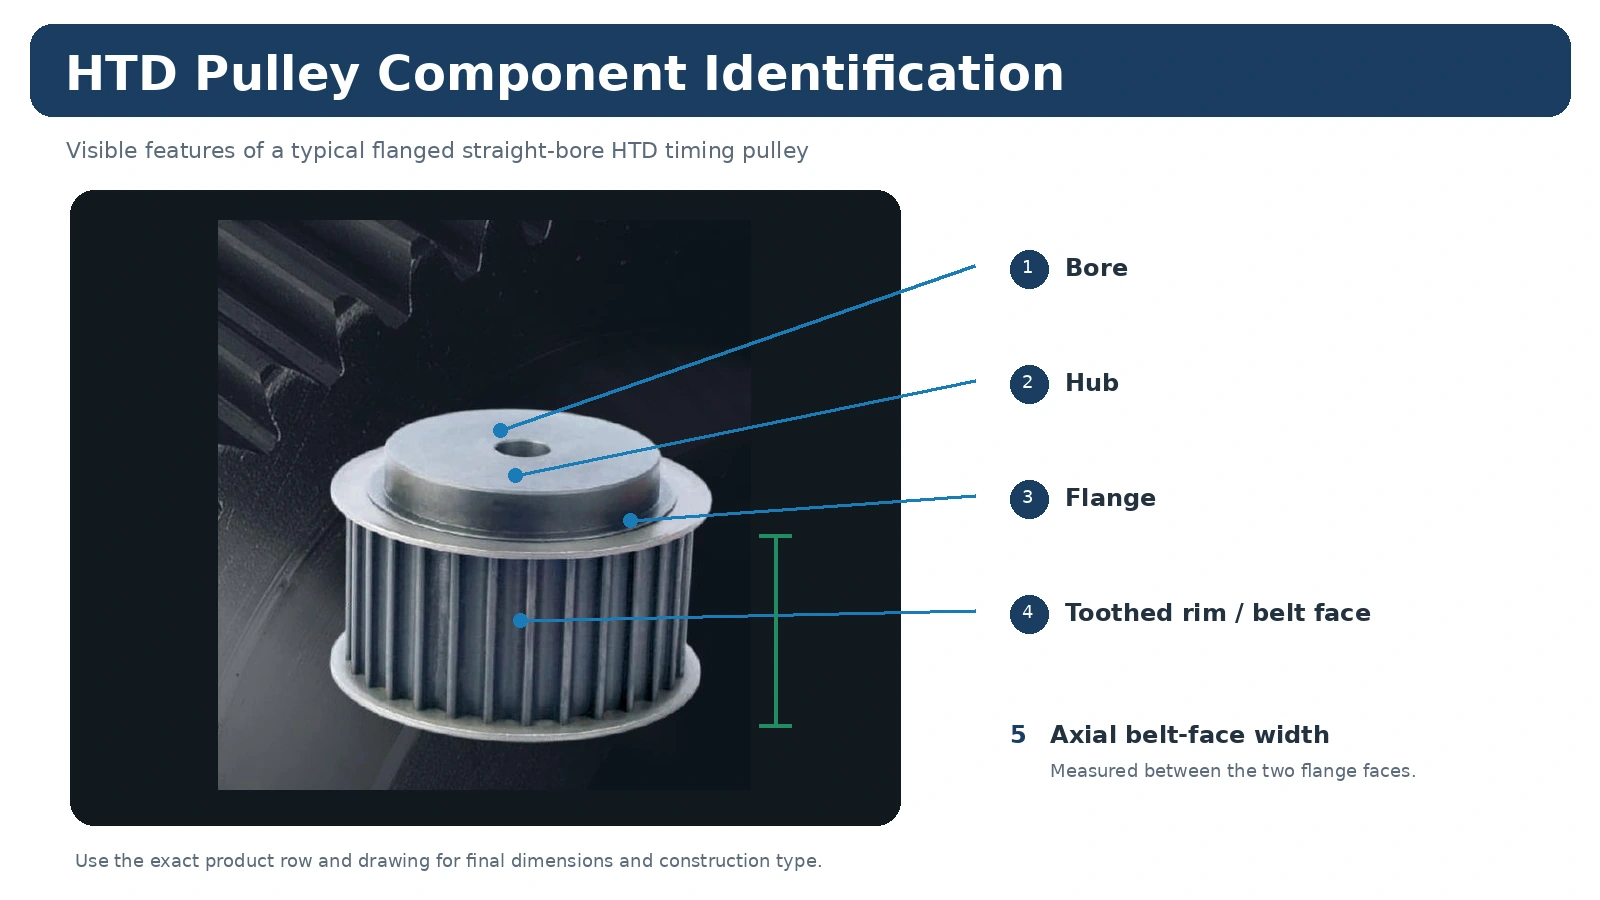
Funksjoner i boring/nav
Fullfør akselgrensesnittfunksjonene som er spesifisert i bestillingen eller den utgitte tegningen.
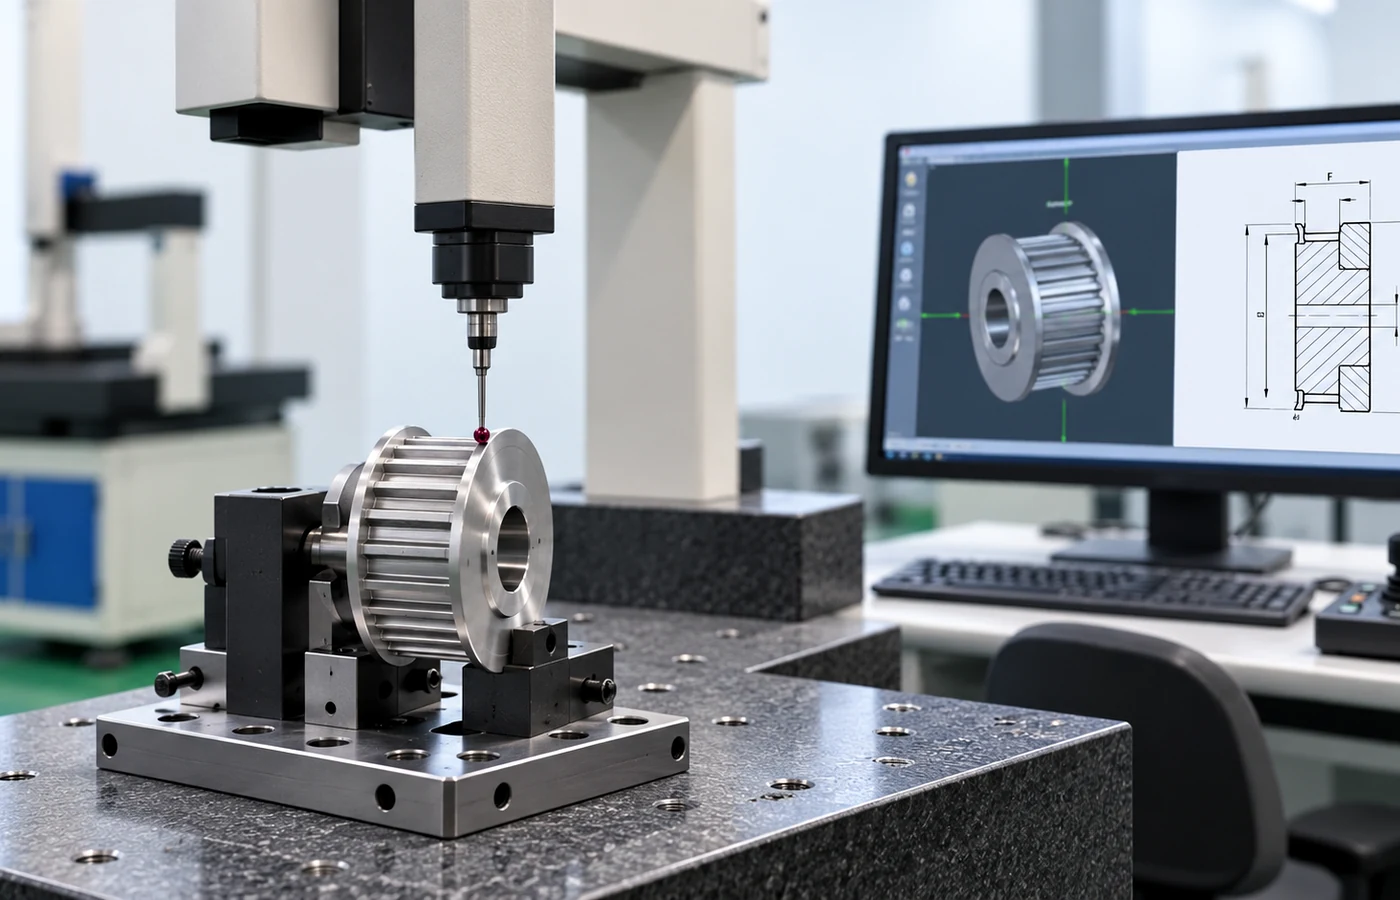
Undersøkelse
Kontroller dimensjonene og postene som er identifisert som ordrekritiske.
Definer ikke-standard funksjoner før produksjonslansering
Spesielt materiale, overflatebehandling, stramme toleranser, merking, balansering eller inspeksjonsdokumentasjon bør skrives inn i tilbudsspørsmålet og tegningen. Tilgjengeligheten avhenger av valgt trinse, mengde og prosessrute; nettstedet bruker ikke én universell egenskaps- eller toleranseerklæring for hvert produkt.
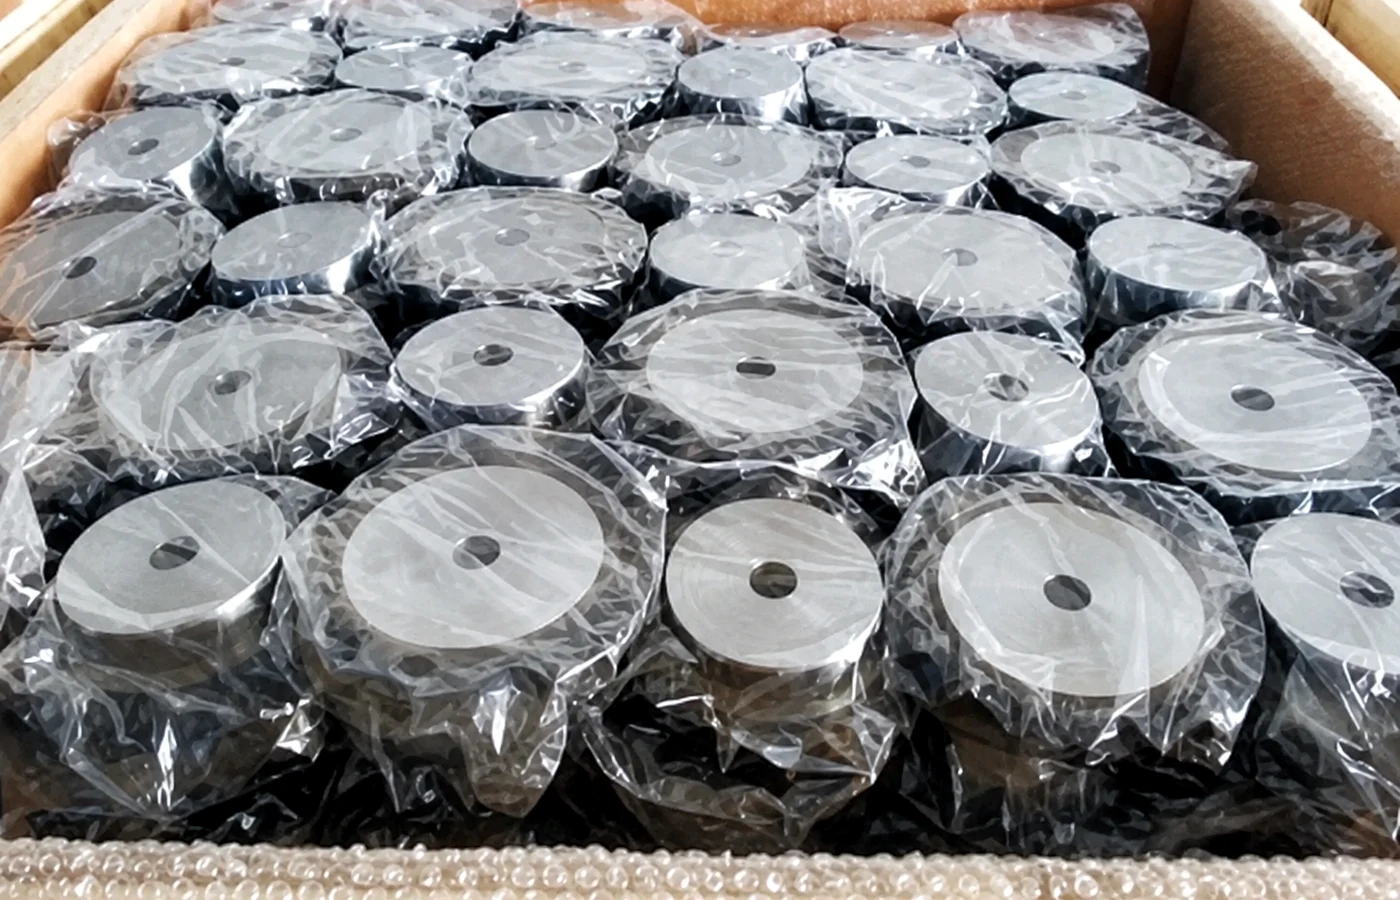
Bevar produktets identitet gjennom inspeksjon og pakking
Bestillinger med blandede modeller er enklere å motta og vedlikeholde når modellreferansen, mengden og tilhørende tegning eller ordrelinje forblir tydelig gjennom sluttinspeksjon og pakking. Oppgi eventuelle spesielle merkings- eller dokumentmatchingskrav før produksjon slik at det kan innlemmes i ordreplanen.
Tanngeometri og akselfunksjoner trenger forskjellige kontroller
Tannringen må forbli konsistent med den valgte HTD-familien, mens den ferdige boringen, konisk grensesnitt, nav- og flensfunksjoner bestemmer hvordan delen monteres og hvor remmen går. Standard katalogtrinser kombinerer disse funksjonene i definerte konstruksjonstyper. En spesialbestilling bør identifisere nøyaktig hvilke funksjoner som avviker fra standardraden, slik at maskinering og inspeksjon kan fokusere på de funksjonelle endringene.
For en reservedel er det derfor en slitt remskive bør måles før demontering når det er mulig. Den installerte remlinjen og navprojeksjonen er ofte lettere å forstå mens den gamle drivenheten fortsatt er montert. For en ny maskin kontrolleres den samme informasjonen i den utgitte tegningen.
Inspeksjon er planlagt ut fra de utgitte kravene
En katalogdimensjon definerer ikke automatisk en spesiell tilpasnings- eller kastgrense. Når disse egenskapene er viktige for maskinen, plasser dem på tegningen eller tilbudsspørsmålet og identifiser referansen eller målemetoden som innkjøp og produksjon skal bruke. Dette er mer pålitelig enn å legge til et generisk "høy presisjons"-notat som ikke kan inspiseres konsekvent.
Ferdige deler kan gjennomgås for dimensjoner og konstruksjonsegenskaper som gjelder for den valgte modellen. Når bestillingen krever inspeksjonsprotokoller eller materialdokumentasjon, bør det forespurte dokumentsettet avtales før produksjon, slik at riktige registre oppbevares for forsendelsen.
Fra ferdig del til forsendelse
Rengjøring, identifikasjon og emballasje bevarer den frigitte produktets identitet etter inspeksjon. Bestillinger med blandede modeller drar nytte av tydelig modellseparasjon fordi tannantall, bredde og monteringsvarianter kan se like ut når de pakkes sammen. Innkjøpslinjen, pakkeidentifikasjonen og eventuell inspeksjonslogg bør bruke samme serie eller tegningsrevisjon.
Tilpassede funksjoner gjennomgås før produksjon, ikke legges til på slutten
En spesiell boring, kilespor, nav eller flens kan endre arbeidsfeste og inspeksjon selv når tannkransen forblir standard. Jo tidligere disse funksjonene defineres, desto enklere er det å holde den ferdige båndlinjen og akselgrensesnittet konsistent med maskinen. Det samme gjelder for belegg, varmebehandling eller spesiell merking: prosesssekvensen og eventuell minimumsmengde i prosessen må gjennomgås før utgivelse.
Av denne grunn er et tilpasset tilbud knyttet til en tegningsrevisjon i stedet for en løs liste over modifikasjoner. Hvis maskindesignet endres, oppdater tegningen slik at produksjon og inspeksjon jobber ut fra samme definisjon.