Üretim tercihleri, belirtilen kasnak ailesi ve çizimine göre yapılır. İşlem yolu, malzeme, boyut, delik veya burç konfigürasyonu, flanş düzeni ve siparişe özel muayene gereksinimlerine göre değişebilir.
Diş ailesini ve şaft arayüzünü tek bir yayınlanmış spesifikasyon altında tutun.
Kayış tarafındaki geometri, senkron sistemi tanımlar; bu nedenle, delik, göbek ve ilgili özelliklerin işlenmesi, kurulum gereksinimlerini korumalıdır. Mil arayüzündeki bir değişiklik, duvar kalınlığını, göbek çıkıntısını, eksenel konumu ve kontrol noktalarını etkileyebileceğinden, yalnızca sözlü talimatlarla değil, ürün kodu veya onaylı bir çizimle kontrol edilmelidir.
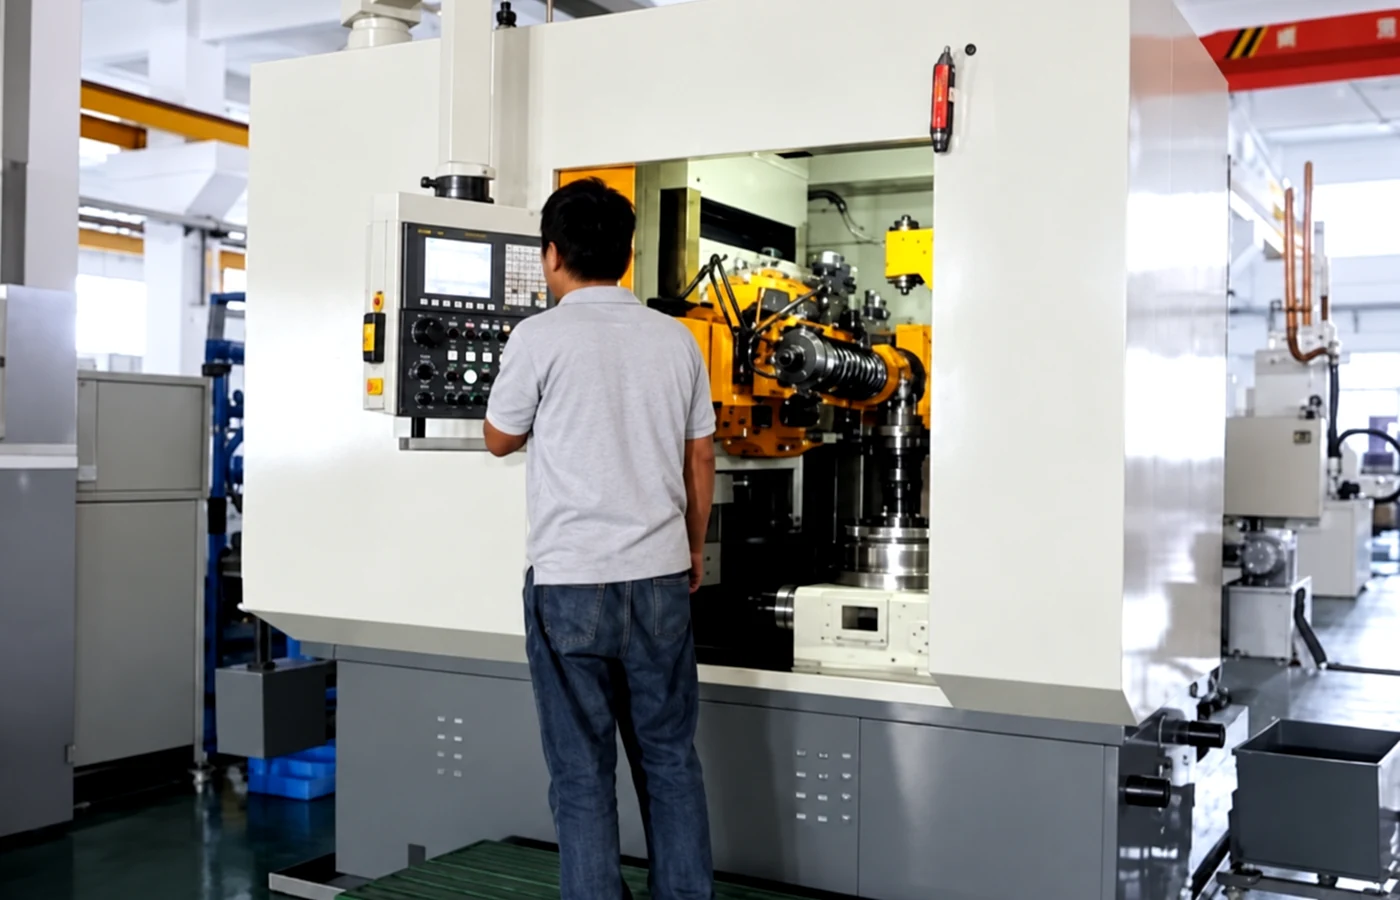
Tipik Üretim ve Kontrol Akışı
Kesme ve Tornalama İşlemleri
Seçilen konfigürasyona uygun temel kasnak gövdesini ve referans yüzeylerini hazırlayın.
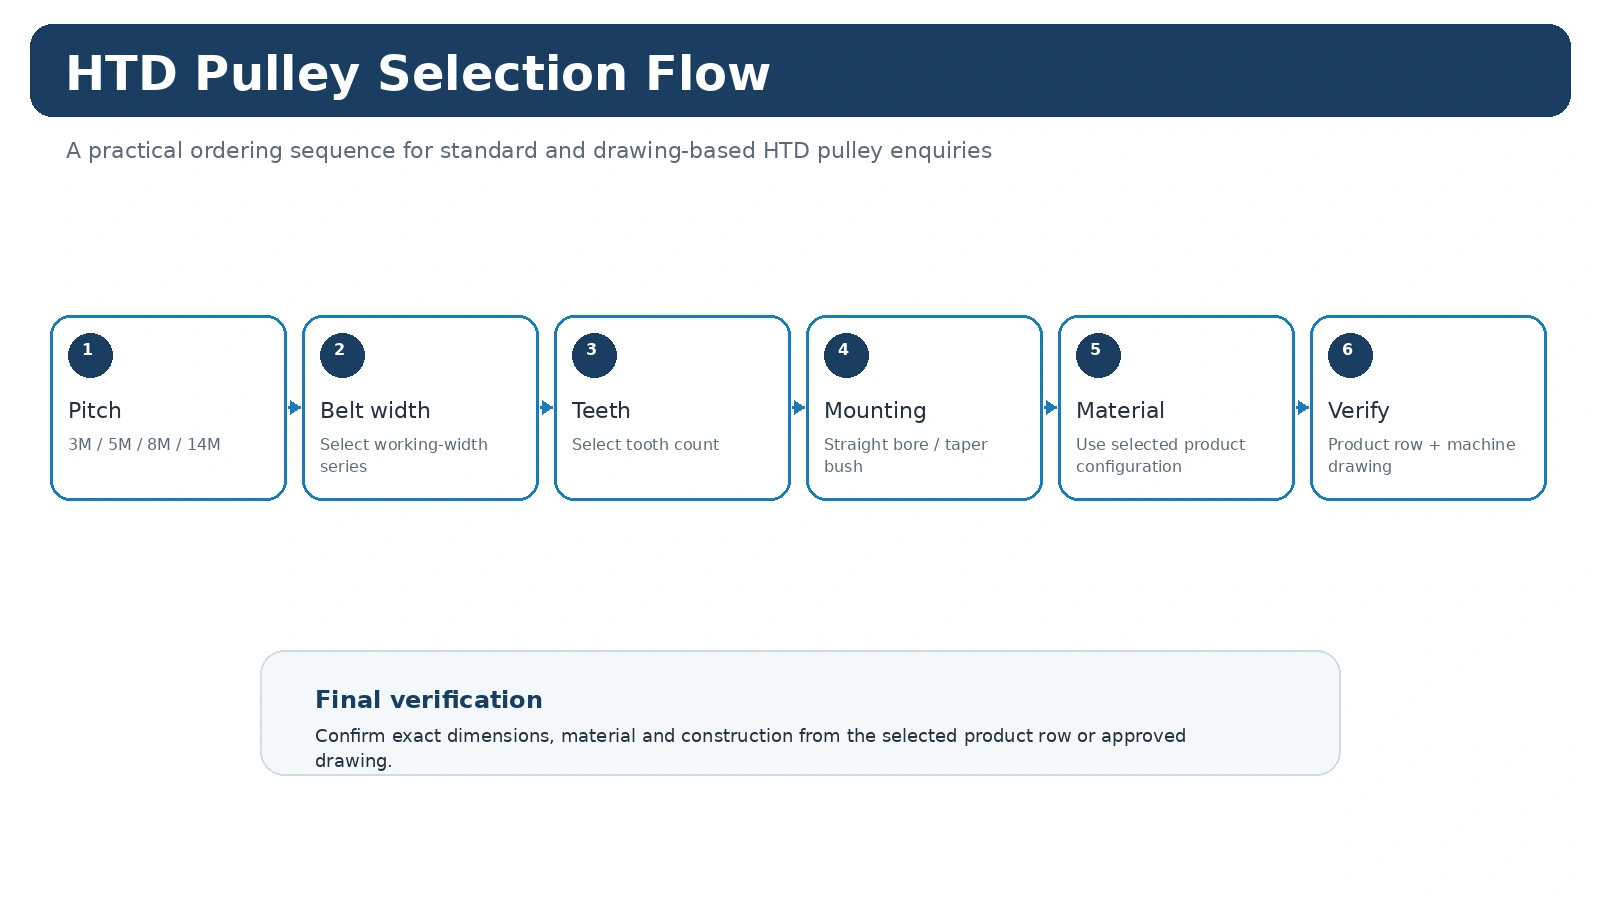
Diş İşleme
İşleme yoluyla seçilen HTD ailesi ve diş sayısı kimliğini koruyun.
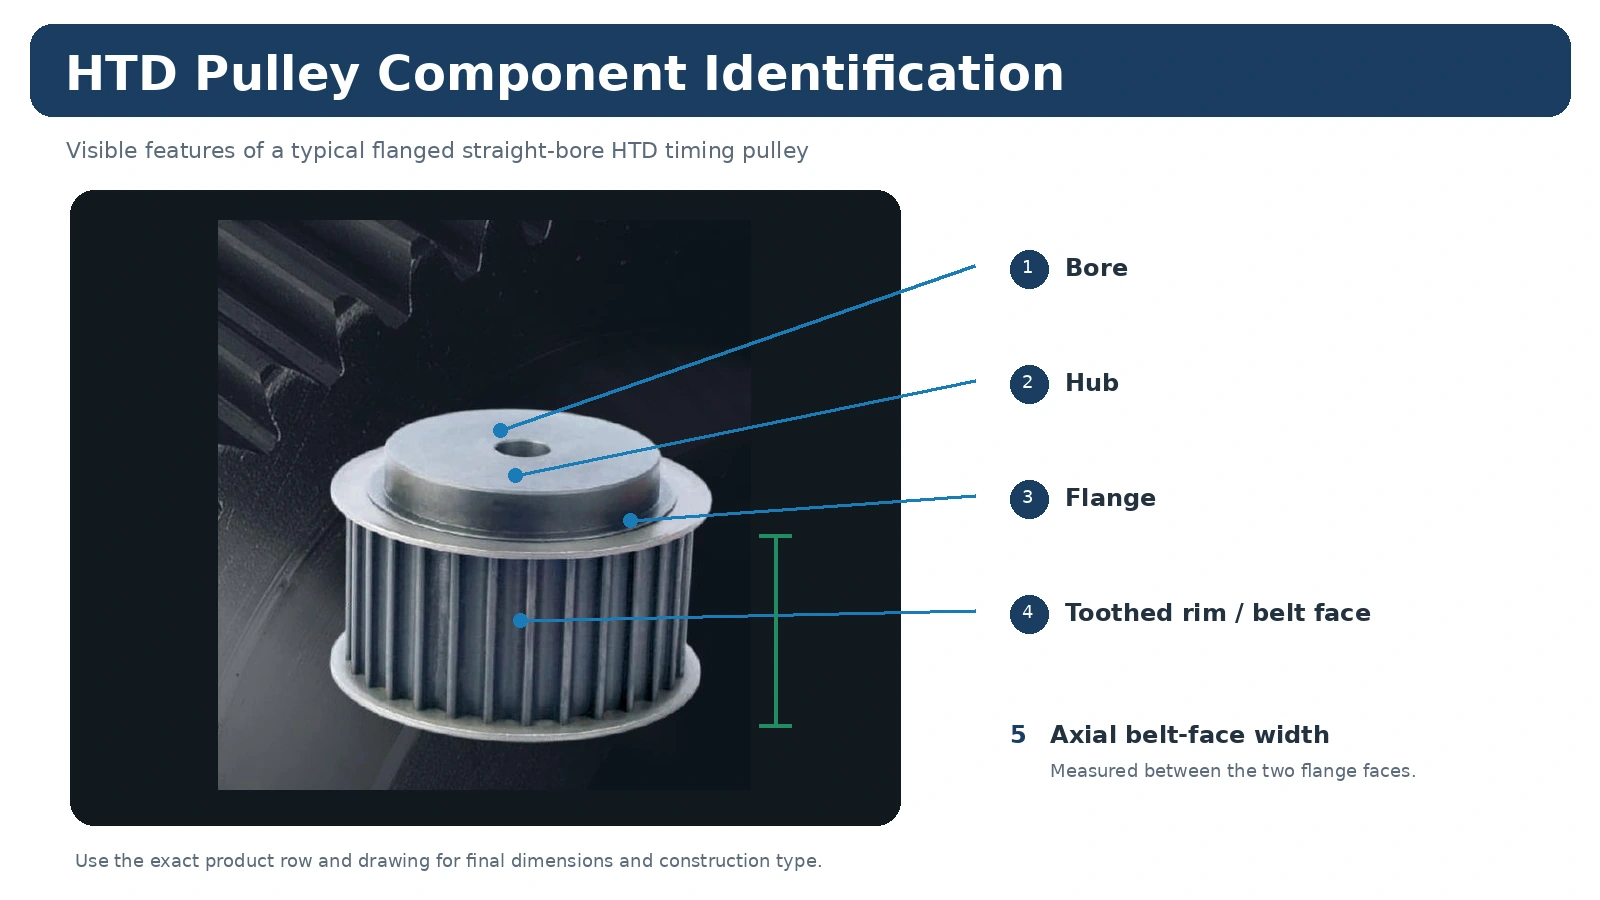
Delik / Göbek Özellikleri
Sipariş veya onaylanmış çizimde belirtilen şaft-arayüz özelliklerini tamamlayın.
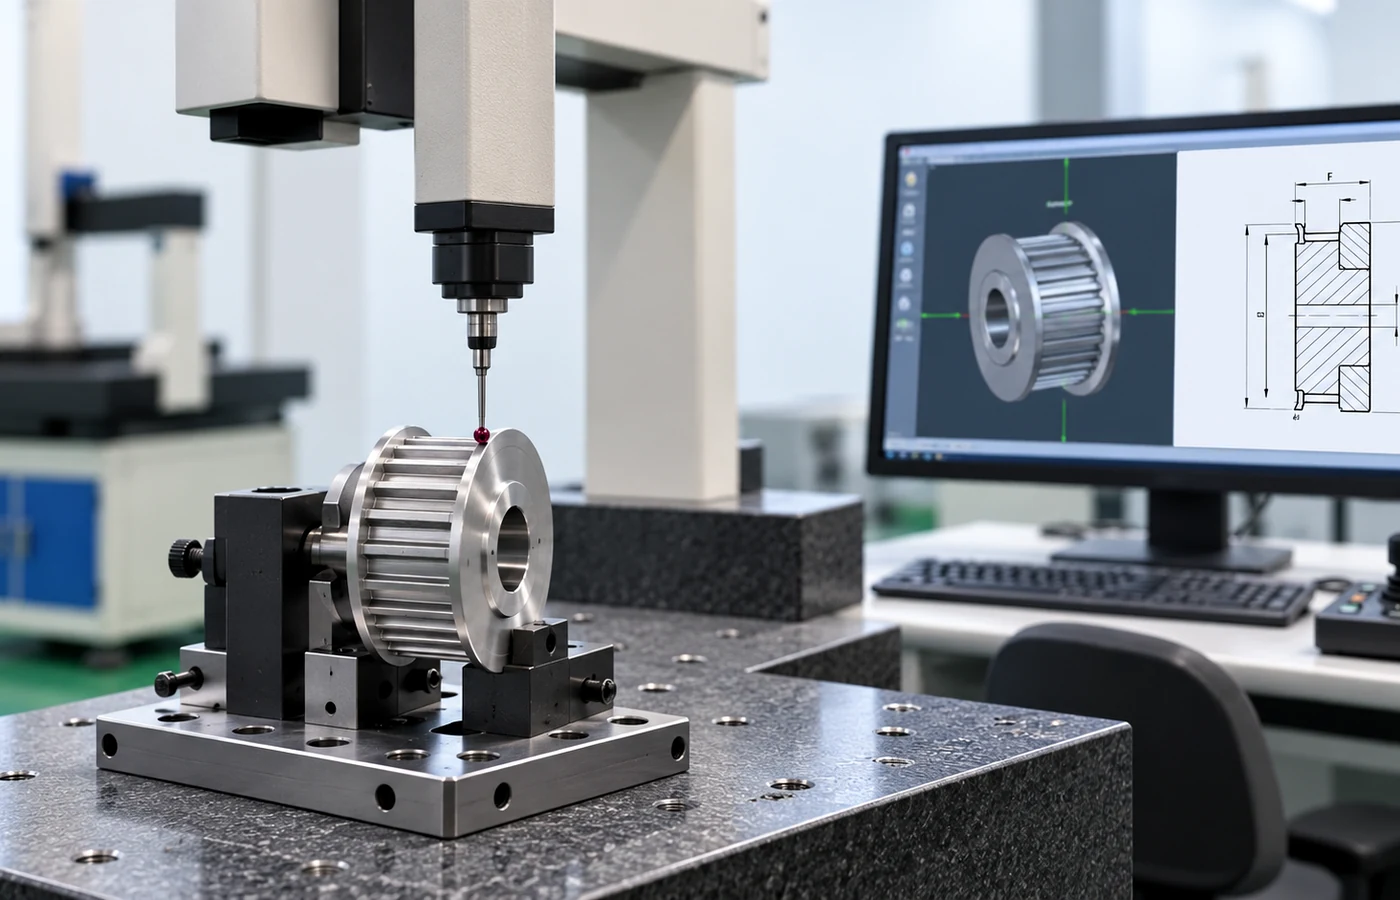
Denetleme
Sipariş açısından kritik olarak belirlenen boyutları ve kayıtları kontrol edin.
Üretim aşamasına geçmeden önce standart dışı özellikleri tanımlayın.
Özel malzeme, yüzey işlemi, dar toleranslar, işaretleme, dengeleme veya muayene dokümantasyonu, teklif talebine ve çizime yazılmalıdır. Stok durumu, seçilen kasnağa, miktara ve işlem yoluna bağlıdır; web sitesi her ürün için tek bir evrensel yetenek veya tolerans ifadesi uygulamamaktadır.
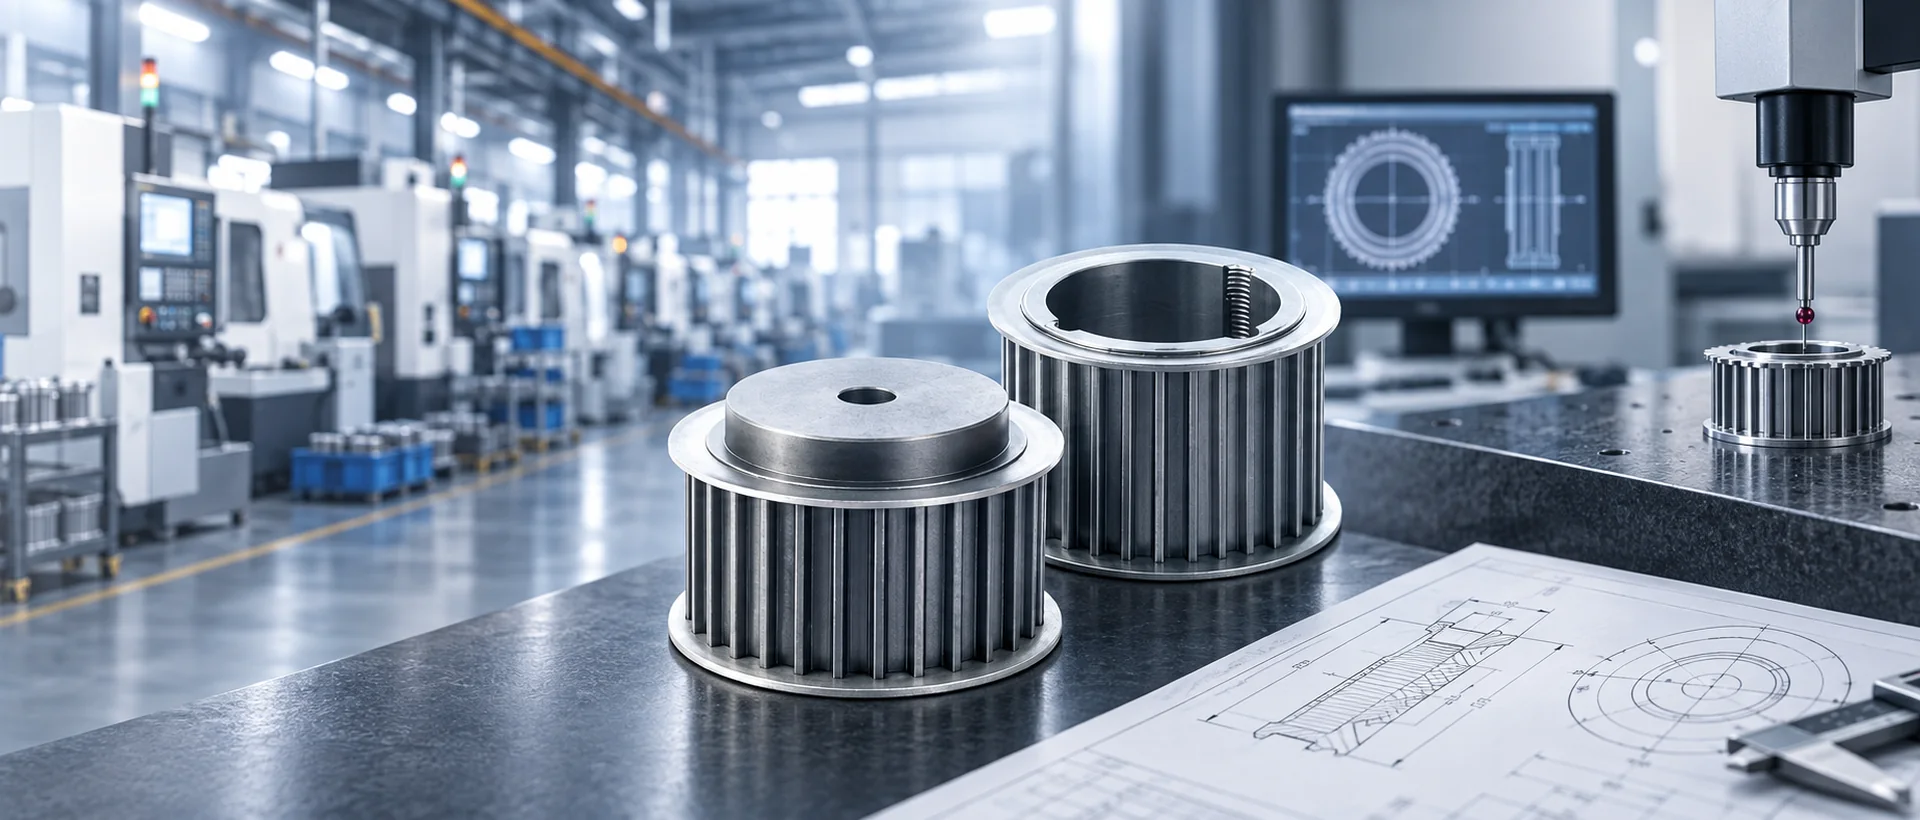
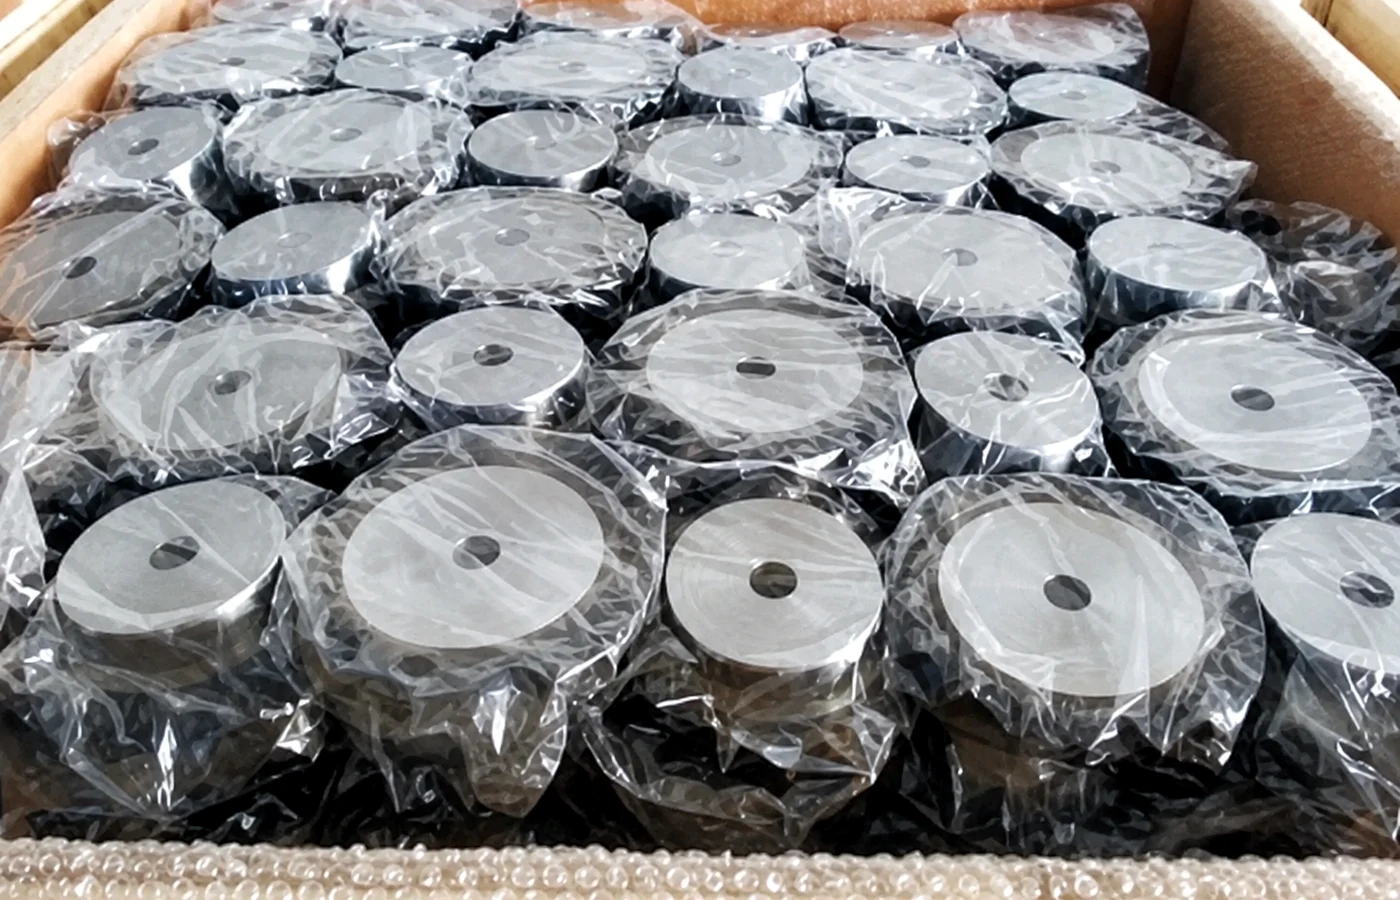
Ürün Kimliğini Kontrol ve Paketleme Yoluyla Koruyun
Karışık model siparişlerinin alınması ve yönetimi, model referansı, miktar ve ilgili çizim veya sipariş satırının son kontrol ve paketleme aşamalarında net kalması durumunda daha kolaydır. Üretimden önce özel işaretleme veya belge eşleştirme gereksinimlerini belirtin, böylece sipariş planına dahil edilebilir.
Diş geometrisi ve şaft özellikleri farklı kontroller gerektirir.
Dişli jant, seçilen HTD ailesiyle tutarlı kalmalıdır; işlenmiş delik, konik arayüz, göbek ve flanş özellikleri ise parçanın nasıl monte edileceğini ve kayışın nereden geçeceğini belirler. Standart katalog kasnakları, bu özellikleri tanımlanmış yapı tiplerinde birleştirir. Özel bir siparişte, işleme ve denetimin işlevsel değişikliklere odaklanabilmesi için hangi özelliklerin standart seriden farklılaştığı tam olarak belirtilmelidir.
Yedek parça söz konusu olduğunda, aşınmış bir kasnağın mümkün olduğunca sökülmeden önce ölçülmesinin nedeni budur. Takılı kayış hattı ve göbek çıkıntısı, eski tahrik sistemi hala monte edilmiş haldeyken genellikle daha kolay anlaşılır. Yeni bir makine için aynı bilgiler, yayınlanan çizimde kontrol edilir.
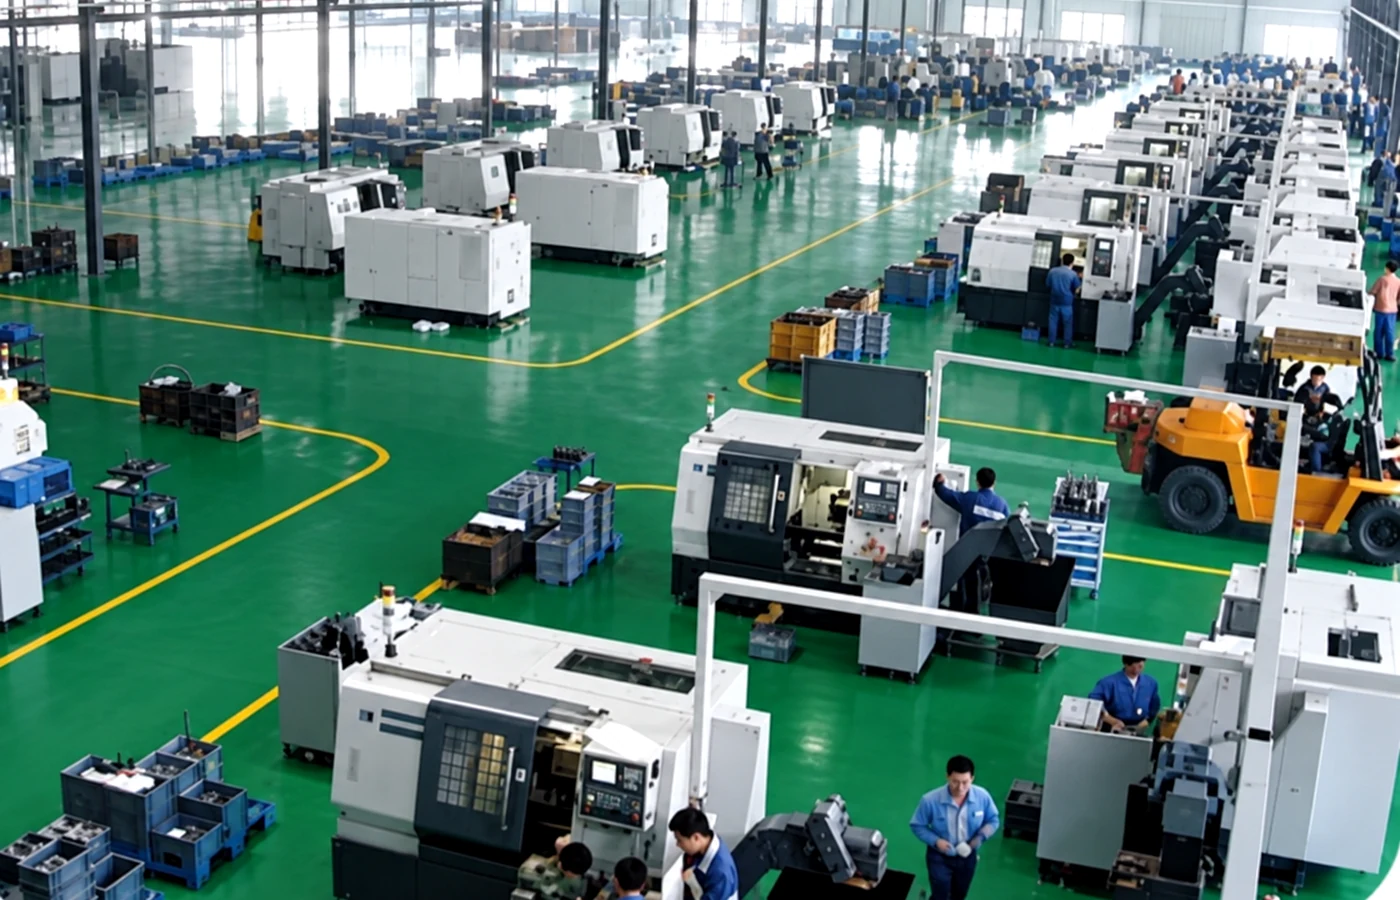
Denetim, yayınlanan gereksinimlere göre planlanmıştır.
Katalog ölçüleri otomatik olarak özel bir uyum veya salınım limiti tanımlamaz. Bu özellikler makine için önemliyse, bunları çizime veya teklif talebine ekleyin ve satın alma ve üretimin kullanması gereken referans noktasını veya ölçüm yöntemini belirtin. Bu, tutarlı bir şekilde denetlenemeyen genel bir "yüksek hassasiyet" notu eklemekten daha güvenilirdir.
Üretilen parçalar, seçilen modele uygun boyutlar ve yapısal özellikler açısından incelenebilir. Siparişte muayene kayıtları veya malzeme dokümantasyonu isteniyorsa, sevkiyat için doğru kayıtların saklanabilmesi amacıyla, istenen belge seti üretimden önce kararlaştırılmalıdır.
Bitmiş Parçadan Sevkiyata Kadar
Temizleme, tanımlama ve paketleme, muayeneden sonra piyasaya sürülen ürünün kimliğini korur. Karışık model siparişlerinde, diş sayısı, genişlik ve montaj varyantları birlikte paketlendiğinde benzer görünebileceğinden, model ayrımının net olması faydalıdır. Satın alma satırı, paket tanımlaması ve herhangi bir muayene kaydı aynı seri veya çizim revizyonunu kullanmalıdır.
Özel özellikler üretimden önce incelenir, sonradan eklenmez.
Özel bir delik, kama yuvası, göbek veya flanş, dişli jant standart kalsa bile iş parçası tutma ve muayenesini değiştirebilir. Bu özellikler ne kadar erken tanımlanırsa, bitmiş kayış hattı ve şaft arayüzünün makineyle tutarlı kalması o kadar kolay olur. Kaplamalar, ısıl işlem veya özel işaretleme için de aynı durum geçerlidir: serbest bırakılmadan önce işlem sırası ve herhangi bir işlem minimum miktarı gözden geçirilmelidir.
Bu nedenle, özel bir fiyat teklifi, rastgele bir değişiklik listesi yerine çizim revizyonuna bağlıdır. Makine tasarımında değişiklik olursa, üretim ve denetimin aynı tanım üzerinden çalışması için çizimi güncelleyin.