प्रसंस्करण मशीनरी के लिए एचटीडी टाइमिंग पुली टाइमिंग-पुली का चयन केवल व्यास के आधार पर नहीं, बल्कि मशीन की कार्यक्षमता और बेल्ट प्रणाली के आधार पर किया जाना चाहिए। उत्पादन उपकरणों में, जहाँ बेल्ट का सटीक जुड़ाव और दोहराने योग्य अनुपात आवश्यक होता है, टाइमिंग-पुली की सटीकता और कार्यक्षमता संपूर्ण शाफ्ट, बेल्ट, बेयरिंग और तनाव व्यवस्था पर निर्भर करती है।
मशीन संदर्भ और कर्तव्य चक्र
ड्राइवर की गति, संचालित गति या अनुपात, अपेक्षित टॉर्क या शक्ति, प्रति घंटा स्टार्ट, रिवर्सिंग ड्यूटी, सेंटर डिस्टेंस और ऑपरेटिंग घंटे रिकॉर्ड करें। साथ ही, संदूषण, तापमान, धुलाई या धूल के संपर्क और उपलब्ध रखरखाव पहुंच का भी दस्तावेजीकरण करें। ये स्थितियाँ यह निर्धारित करने में सहायक होती हैं कि परियोजना में मानक कैटलॉग पुली का उपयोग किया जाए या ड्राइंग-नियंत्रित इंटरफ़ेस का।
चयन चर
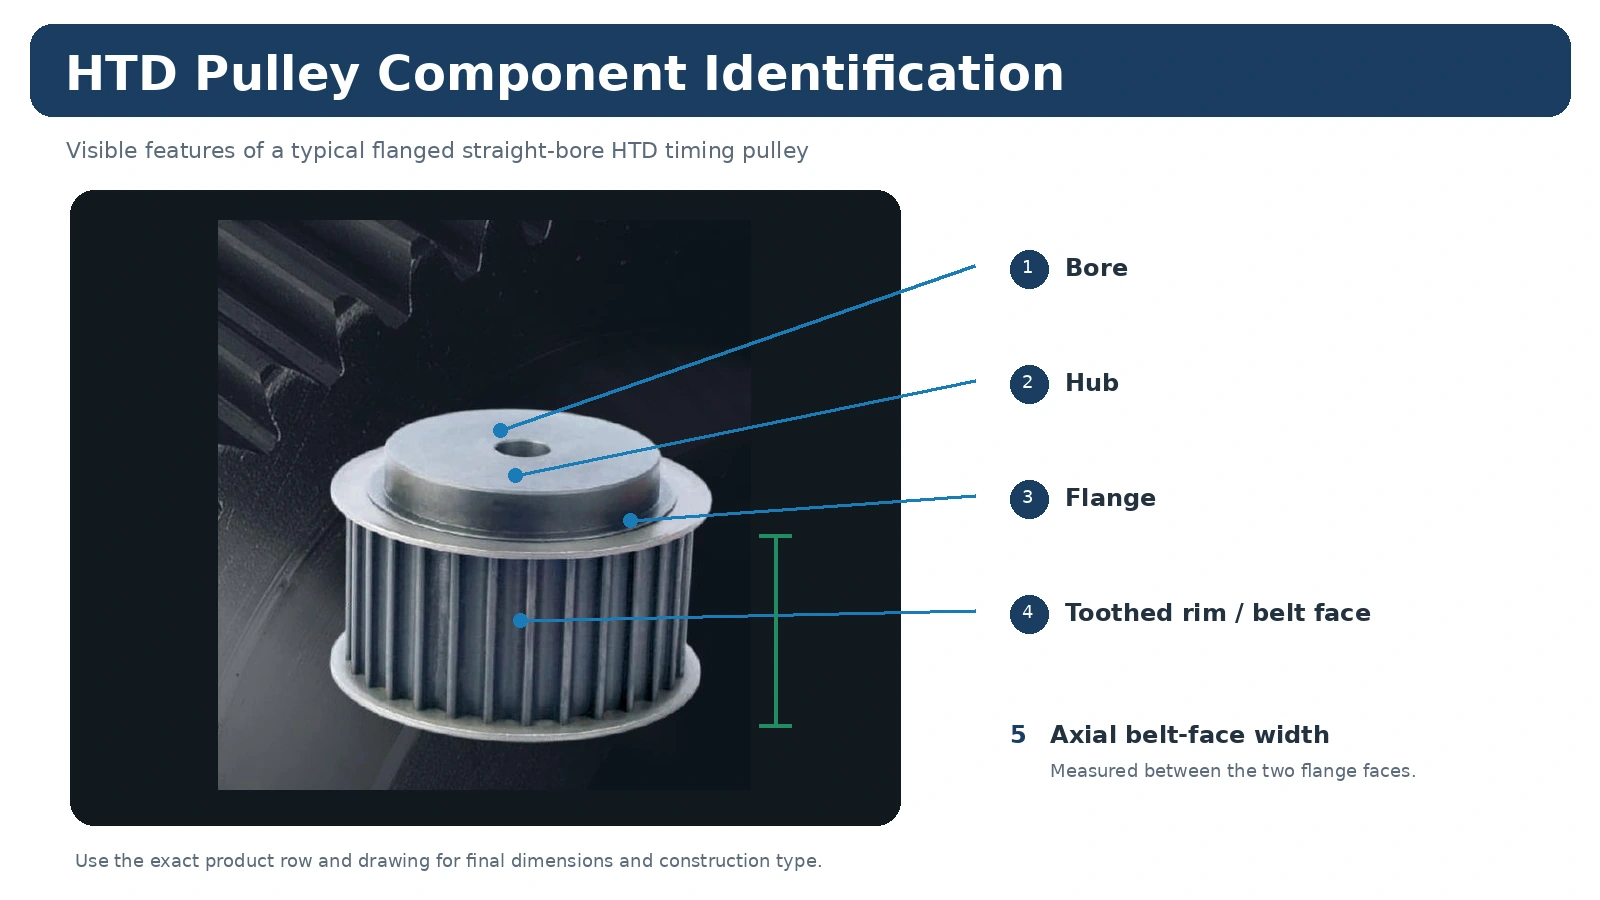
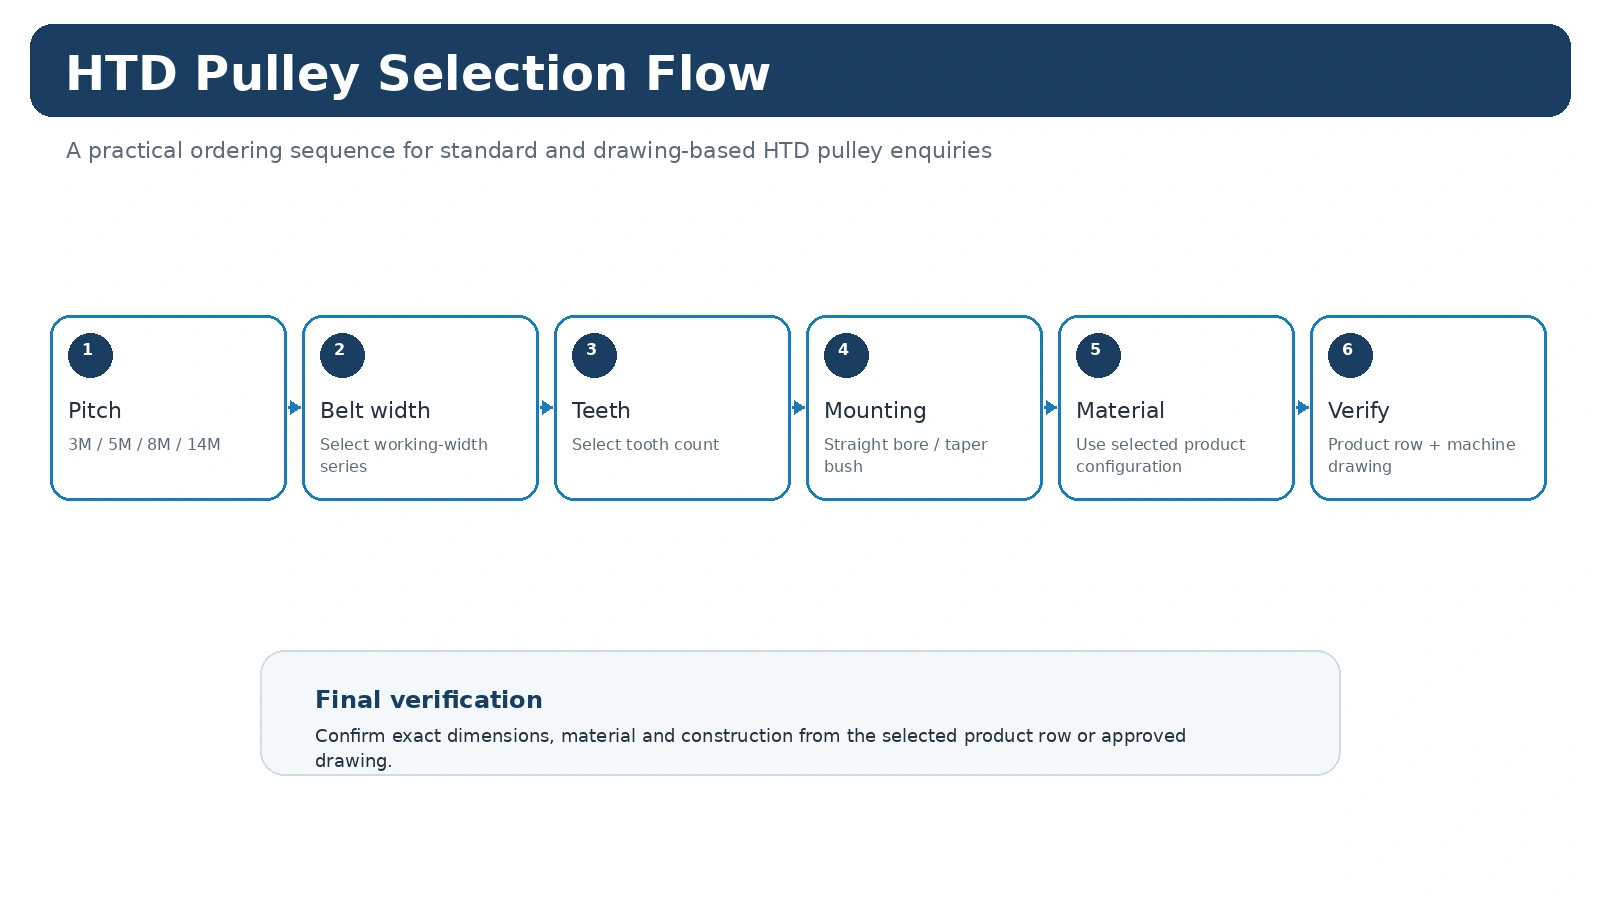
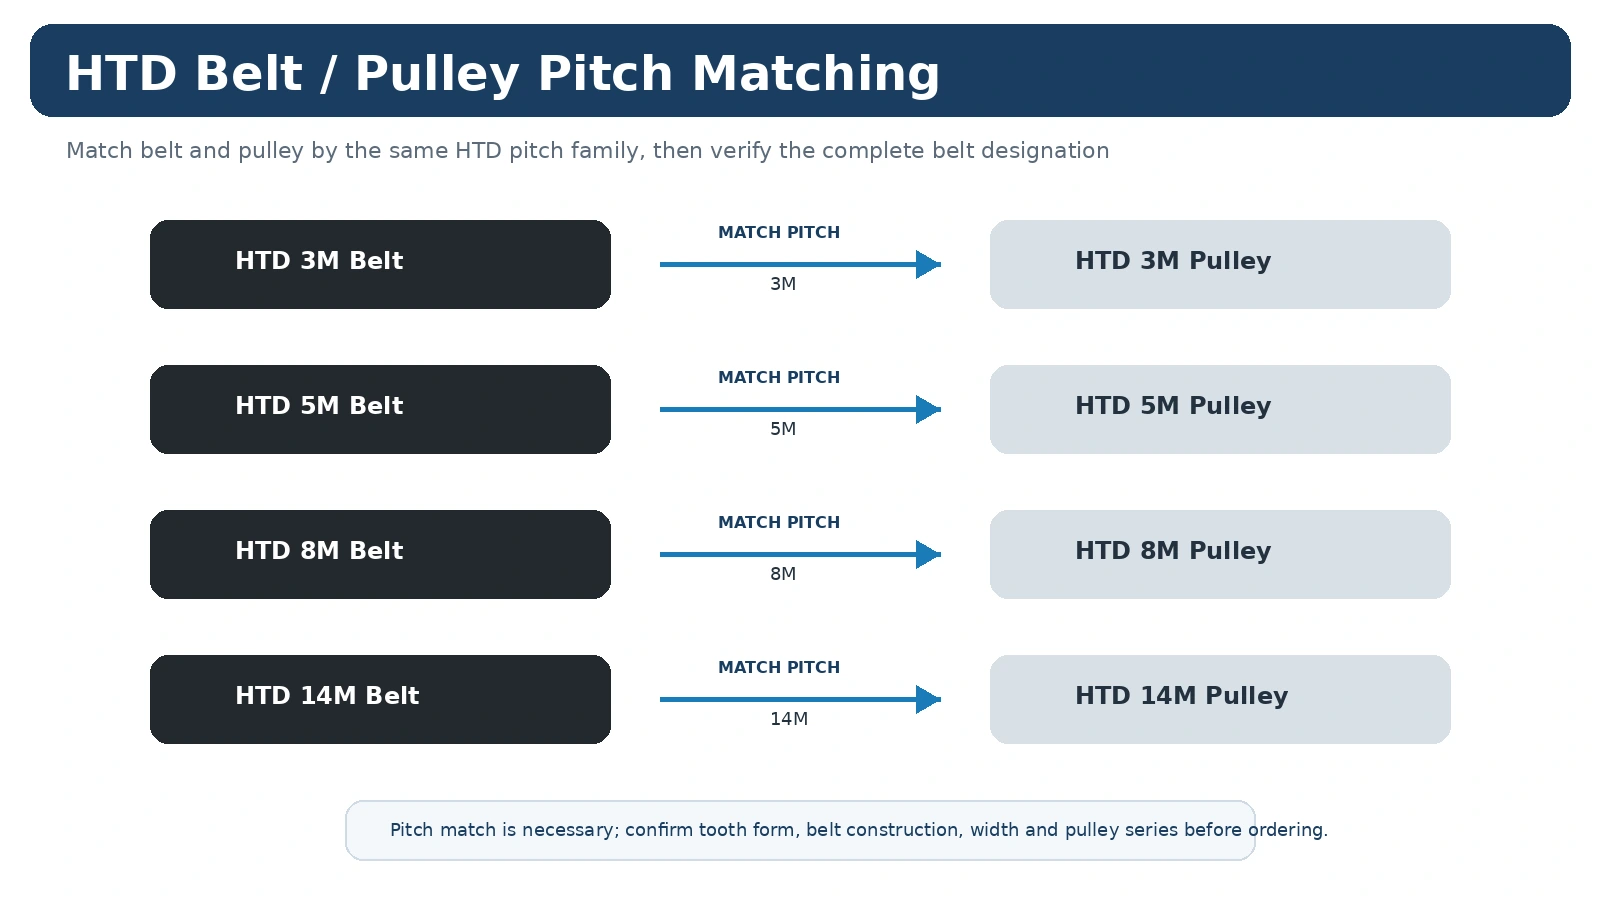
सबसे पहले HTD बेल्ट की सही श्रेणी की पुष्टि करें। फिर दांतों की संख्या, कार्य चौड़ाई और शाफ्ट माउंटिंग का चयन करें। 3M और 5M कॉम्पैक्ट ड्राइव के लिए उपयुक्त हैं; 8M और 14M बड़े औद्योगिक उपकरणों के लिए उपयुक्त हैं, लेकिन अंतिम चयन ड्राइव की गणना और बेल्ट के डेटा पर निर्भर करता है। हब प्रोजेक्शन और फ्लेंज की व्यवस्था मशीन के भौतिक आकार के अनुरूप होनी चाहिए।
एकीकरण और सुरक्षा जांच
पुली के फलकों और शाफ्टों को संरेखित करें, गार्ड और आस-पास के घटकों को बेल्ट के रास्ते से दूर रखें, और तनाव के लिए बेल्ट आपूर्तिकर्ता या मशीन डिज़ाइन के आधार का उपयोग करें। चालू करने के बाद एज ट्रैकिंग और पुली रिटेंशन का निरीक्षण करें। यदि ड्राइव में सुरक्षा-महत्वपूर्ण कार्य शामिल है, तो सामान्य घटक पृष्ठ पर निर्भर रहने के बजाय मशीन निर्माता के जोखिम मूल्यांकन और सत्यापन आवश्यकताओं को लागू करें।
आरएफक्यू तैयारी
बेल्ट मार्किंग, वांछित अनुपात या पुली के दांतों की संख्या, बेल्ट की चौड़ाई, शाफ्ट इंटरफ़ेस, केंद्र दूरी, ड्यूटी संबंधी जानकारी, मात्रा और एक ड्राइंग या मशीन का स्केच भेजें। तुलना करें। एचटीडी पुली परिवार, उपयोग चयन मार्गदर्शिकाया समीक्षा करें निरीक्षण योजना ऑर्डर देने से पहले।
स्थानीय प्रसंस्करण स्टेशन का वर्णन करें
प्रोसेसिंग उपकरण कई अलग-अलग कार्य और पर्यावरणीय स्थितियों को कवर करते हैं। पुली परिवार का चयन करने से पहले वास्तविक टाइमिंग ड्राइव, उसकी गति का संबंध, शाफ्ट व्यवस्था, केंद्र दूरी और स्थानीय वातावरण की पहचान करें।
प्रतिस्थापन के लिए, बेल्ट मार्किंग और इंस्टॉलेशन माप को एक साथ रखें। यदि धुलाई, ताप, अवशेष या विशेष दस्तावेज़ीकरण प्रासंगिक है, तो इसे विशिष्ट ऑर्डर किए गए कॉन्फ़िगरेशन से संबंधित RFQ आवश्यकता के रूप में शामिल करें।
मशीन की कार्यक्षमता को पुली के लिए अनुरोध प्रस्ताव (आरएफक्यू) में बदलें
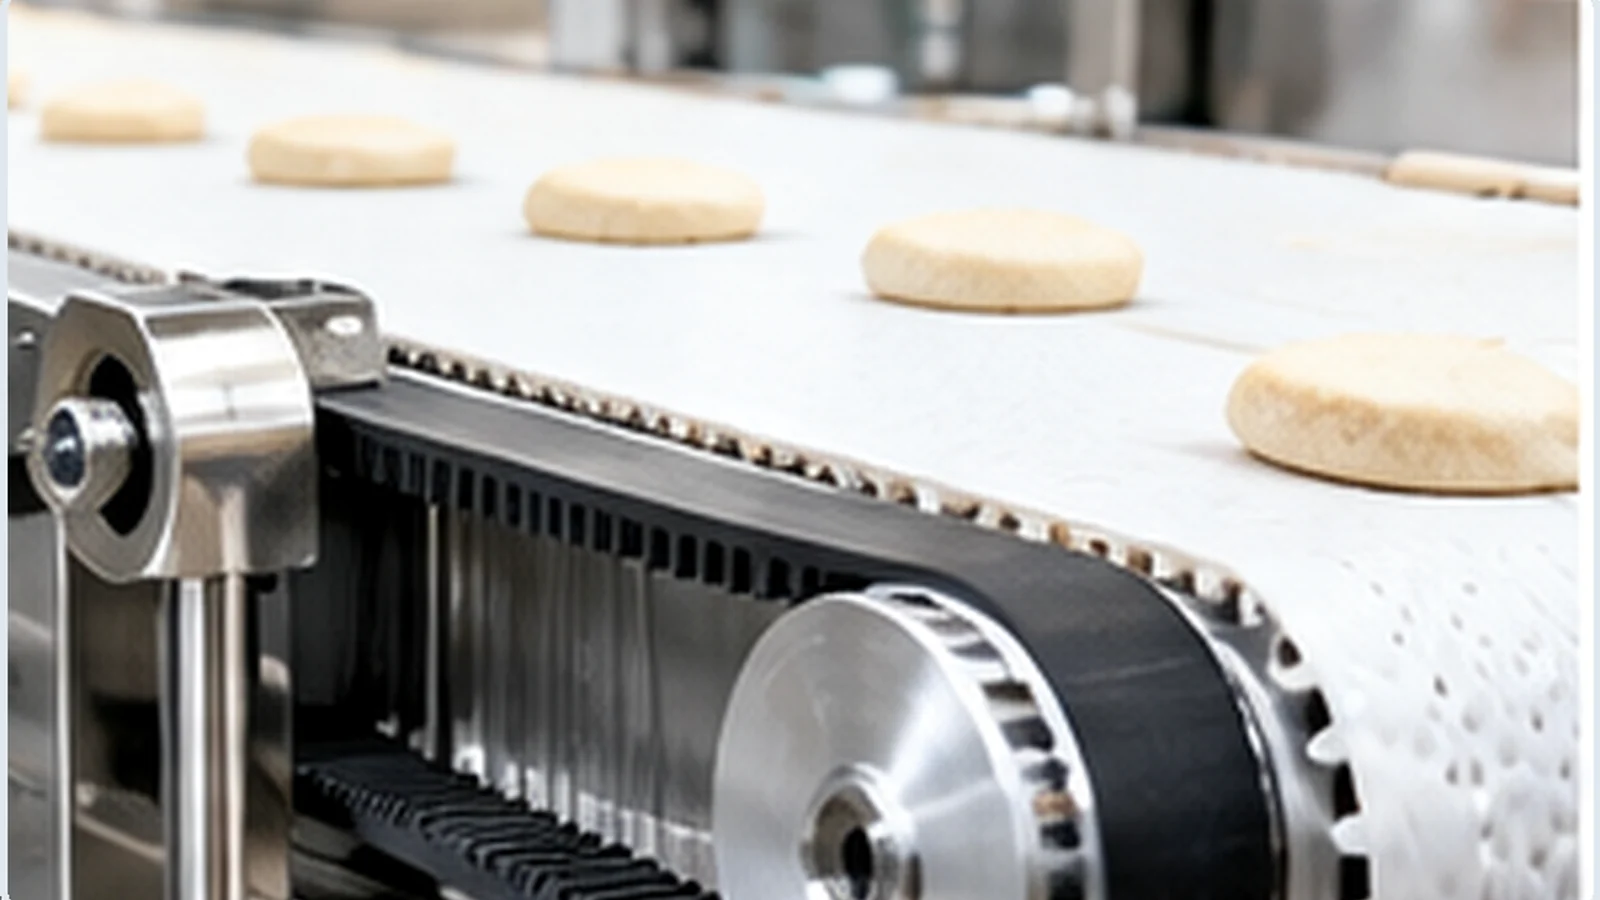
सिंक्रोनाइज़्ड शाफ्ट या फीडर वाले उत्पादन और प्रसंस्करण उपकरणों में, पुली को एक अलग पहिये के बजाय सिंक्रोनस ड्राइव के हिस्से के रूप में चुना जाना चाहिए। ड्यूटी साइकिल, तापमान, संदूषण, सफाई विधि और सर्विस एक्सेस की जानकारी रिकॉर्ड करें। नए ड्राइव के लिए, ड्राइवर की गति, आवश्यक संचालित गति या अनुपात, टॉर्क या पावर, सेंटर डिस्टेंस और ऑपरेटिंग घंटे भी प्रदान करें। ये इनपुट उस संदर्भ को परिभाषित करते हैं जिसमें बेल्ट परिवार और दांतों की संख्या काम करेगी; ये कैटलॉग ज्यामिति का स्थान नहीं लेते हैं।
बेल्ट बदलने के काम के लिए, खोलने से पहले स्थापित बेल्ट पथ और पुली के दोनों किनारों की तस्वीरें लें। बेल्ट की मार्किंग, कार्यशील सतह, दांतों की संख्या, शाफ्ट इंटरफ़ेस और हब प्रोजेक्शन जैसी जानकारी आमतौर पर केवल बाहरी व्यास से कहीं अधिक उपयोगी होती है।
रिलीज़ से पहले एकीकरण जाँच
सुनिश्चित करें कि चयनित पुली बेल्ट को मशीन के मौजूदा तल में बनाए रखती है और गार्ड, बेयरिंग और आस-पास के हार्डवेयर के लिए पर्याप्त जगह छोड़ती है। यह भी जांच लें कि पुर्जे को कैसे लगाया और हटाया जाएगा; यदि हब सही होने के बावजूद सर्विसिंग के लिए रास्ता अवरुद्ध करता है, तो वह अव्यवहारिक हो सकता है।
यदि एप्लिकेशन में बार-बार ट्रैकिंग, एज-वियर या टेंशन संबंधी समस्याएं आती हैं, तो पुली की ज्यामिति बदलने से पहले इन लक्षणों को रिकॉर्ड कर लें। अलाइनमेंट, बेयरिंग सपोर्ट, शाफ्ट की स्थिति और इंस्टॉलेशन के कारण भी ऐसे लक्षण उत्पन्न हो सकते हैं जिन्हें सीधे पुली से संबंधित नहीं माना जाना चाहिए।
पूछताछ के साथ क्या भेजें
एचटीडी या बेल्ट की पूरी पहचान, दांतों की संख्या, कार्य चौड़ाई, बोर या टेपर-बुश की जानकारी, मात्रा और गंतव्य स्थान प्रदान करें। नई मशीन के लिए मुख्य कार्य संबंधी डेटा जोड़ें; प्रतिस्थापन के लिए फ़ोटो और पुराने पुर्जे के आयाम जोड़ें। किसी भी विशेष सामग्री, फ़िनिश, टॉलरेंस या निरीक्षण संबंधी आवश्यकता को ड्राइंग पर अंकित करें ताकि चयनित उत्पाद परिवार के साथ इसकी समीक्षा की जा सके।
प्रसंस्करण मशीनरी के लिए एचटीडी टाइमिंग पुली के रखरखाव संबंधी उपयोगी जानकारी
ड्राइव चालू होने के बाद, मशीन के दस्तावेज़ों में स्थापित बेल्ट का नाम, पुली सीरीज़, दांतों की संख्या और माउंटिंग विवरण दर्ज करें। कस्टम हब या बोर के लिए उपयोग किए गए किसी भी ड्राइंग संशोधन को नोट करें। यदि बाद में किसी सर्विस के दौरान शाफ्ट, बुश या बेल्ट के प्रकार में बदलाव होता है, तो पुराने खरीद इतिहास पर निर्भर रहने के बजाय रिकॉर्ड को अपडेट करें।
यह छोटा सा रिकॉर्ड भविष्य में समस्या निवारण को अधिक विश्वसनीय बनाता है क्योंकि रखरखाव करने वाले सामान्य टूट-फूट और पिछली मरम्मत के दौरान हुए विन्यास परिवर्तन के बीच अंतर कर सकते हैं।
प्रोसेसिंग मशीन के संचालन संबंधी प्रश्न
पुली परिवार का चयन करने से पहले, प्रक्रिया अनुक्रम, आवश्यक शाफ्ट गति, लोड चक्र, सफाई वातावरण, तापमान संदर्भ, केंद्र दूरी और सुरक्षा संबंधी जानकारी को दस्तावेज़ में दर्ज करें। ये इनपुट यह परिभाषित करते हैं कि सिंक्रोनस ड्राइव को क्या संरक्षित रखना चाहिए। इसके बाद, उत्पाद तालिका का उपयोग दांतों की संख्या, चौड़ाई श्रृंखला और माउंटिंग ज्यामिति की तुलना करने के लिए किया जा सकता है, यह मानकर न चलें कि केवल अनुप्रयोग का नाम ही क्षमता को स्थापित करता है।
इसका व्यावहारिक उद्देश्य प्रक्रिया लेआउट के भीतर दोहराव योग्य सिंक्रनाइज़्ड गति प्राप्त करना है। किसी भी प्रस्तावित परिवर्तन के बाद संपूर्ण ड्राइव की समीक्षा करें क्योंकि केवल एप्लिकेशन लेबल से टॉर्क, पिच या सुरक्षित विकल्प का निर्धारण नहीं होता; ड्राइव इनपुट को अभी भी परिभाषित करना आवश्यक है। यदि किसी मौजूदा मशीन का कोई चित्र उपलब्ध नहीं है, तो बेल्ट के निशान और हटाने से पहले की तस्वीरें माप रिकॉर्ड के साथ सुरक्षित रखें ताकि प्रतिस्थापन की तुलना वास्तविक स्थापना से की जा सके।
स्थापना और रखरखाव संदर्भ
ड्राइवर से ड्रिवन पुली तक बेल्ट लाइन की जांच करें, सुनिश्चित करें कि शाफ्ट सही ढंग से समर्थित और संरेखित हैं, और सत्यापित करें कि गार्ड, आसन्न घटकों और सर्विस टूल्स के लिए पर्याप्त क्लीयरेंस है। यदि एक लंबा हब, अलग बुश या फ्लेंज व्यवस्था बेल्ट को उसके मूल तल से हटा देती है, तो आयाम में लगभग समान पुली भी अनुपयुक्त हो सकती है।
रखरखाव के दौरान, बेल्ट की घिसावट के साथ-साथ दांत और फ्लैंज की स्थिति का निरीक्षण करें। किनारों पर असामान्य घिसावट, धूल का जमाव या बार-बार ट्रैकिंग में सुधार किसी अलाइनमेंट, सपोर्ट या संदूषण संबंधी समस्या का संकेत हो सकता है, जिसे नए कंपोनेंट को स्थापित करने से पहले हल किया जाना चाहिए।
प्रोसेसिंग मशीन के लिए आरएफक्यू डेटा
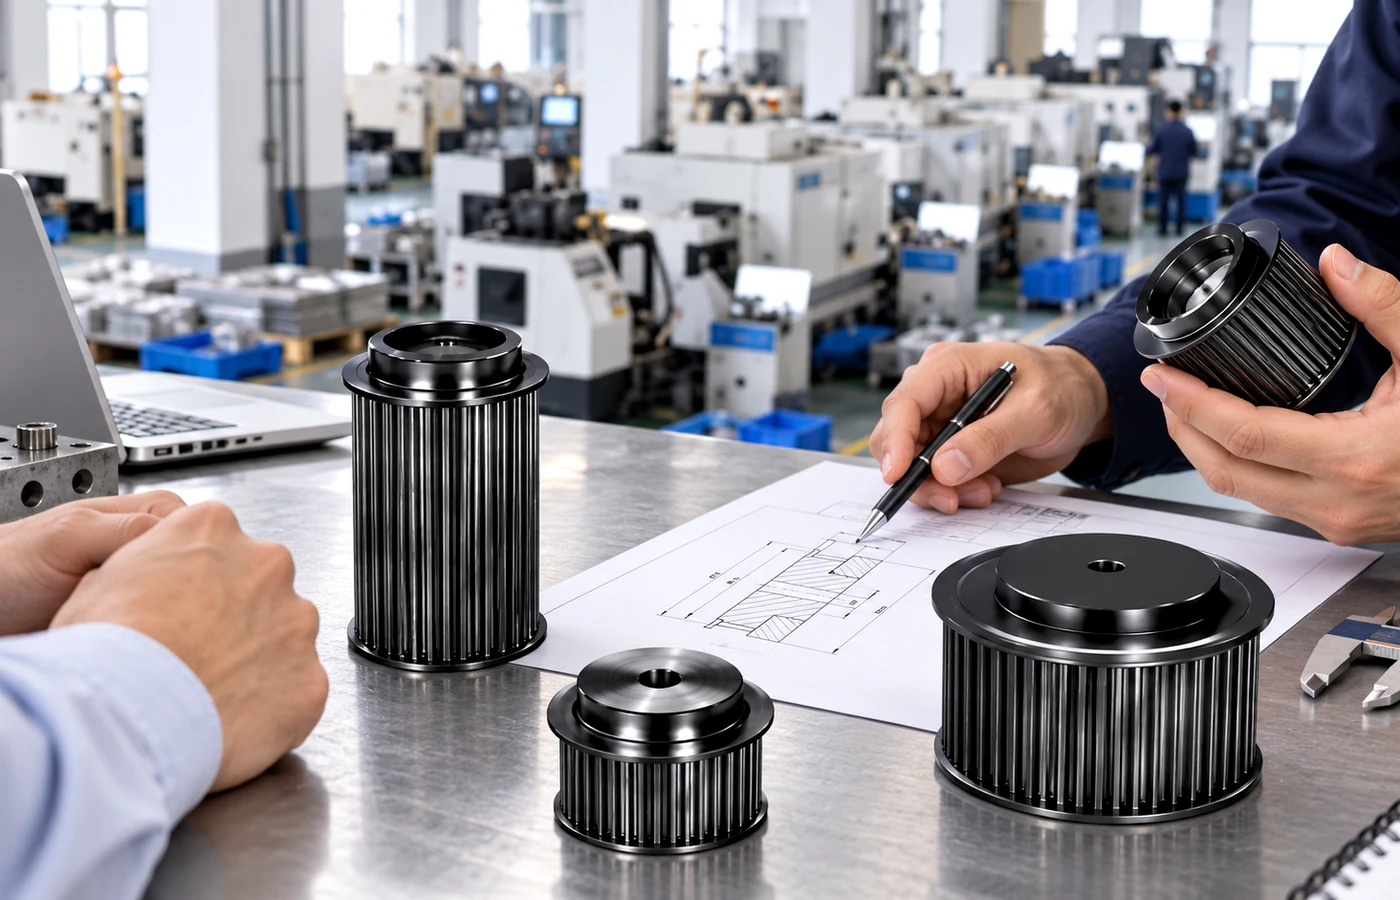
HTD/प्रोफ़ाइल फ़ैमिली, दांतों की संख्या, बेल्ट की चौड़ाई, शाफ़्ट या बुश की जानकारी, मात्रा और गंतव्य स्थान भेजें। नए ड्राइव के लिए, गति संबंध, केंद्र दूरी और परिचालन स्थितियों को शामिल करें। प्रतिस्थापन कार्य के लिए, स्पष्ट फ़ोटो और बेल्ट लाइन और हब की स्थिति को नियंत्रित करने वाले आयाम शामिल करें। उत्पादन समीक्षा से पहले RFQ या ड्राइंग पर किसी भी विशेष सामग्री, फ़िनिश, मार्किंग, निरीक्षण या दस्तावेज़ीकरण संबंधी आवश्यकता को लिखें।