İşleme Makineleri için HTD Zamanlama Kasnakları Zamanlama kasnağı seçimi, yalnızca çapa göre değil, makine görevine ve kayış sistemine göre yapılmalıdır. Pozitif kayış bağlantısı ve tekrarlanabilir oran gerektiren üretim ekipmanlarında, zamanlama kasnağının doğruluğu ve servis kolaylığı, komple şaft, kayış, rulman ve gerdirme düzenine bağlıdır.
Makine Bağlamı ve Görev Döngüsü
Sürücü hızı, tahrik edilen hız veya oran, beklenen tork veya güç, saat başına çalıştırma sayısı, geri vites görevi, merkez mesafesi ve çalışma saatlerini kaydedin. Ayrıca kirlenme, sıcaklık, yıkama veya toz maruziyeti ve mevcut bakım erişimini de belgeleyin. Bu koşullar, projenin standart bir katalog kasnağıyla mı devam etmesi yoksa çizimle kontrol edilen bir arayüz mü kullanması gerektiği konusunda yol gösterir.
Seçim Değişkenleri
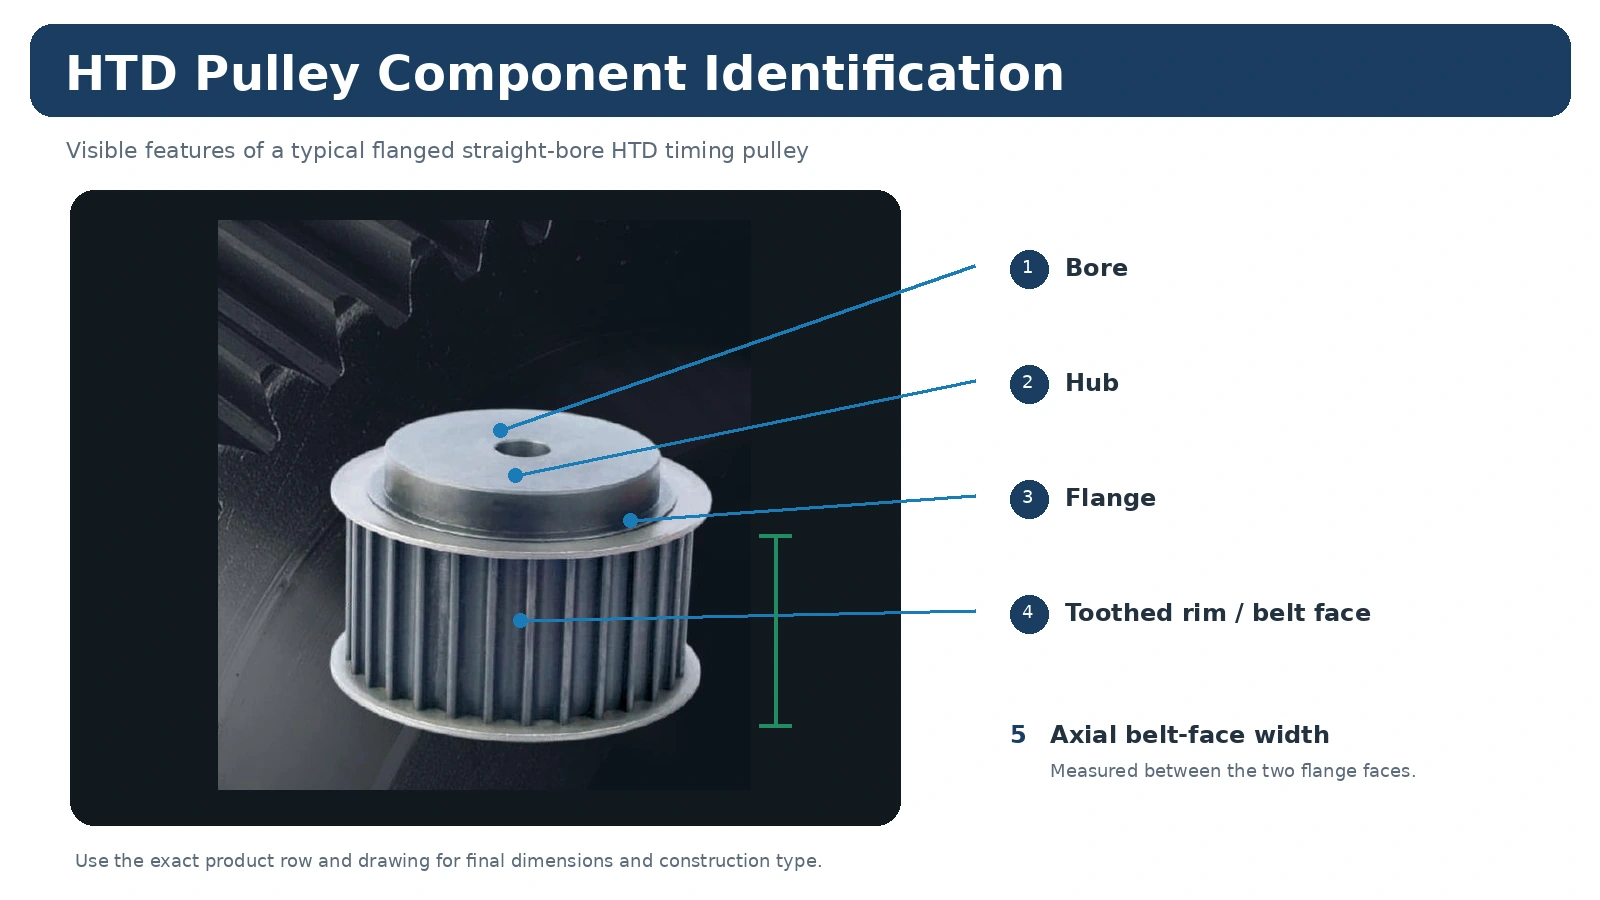
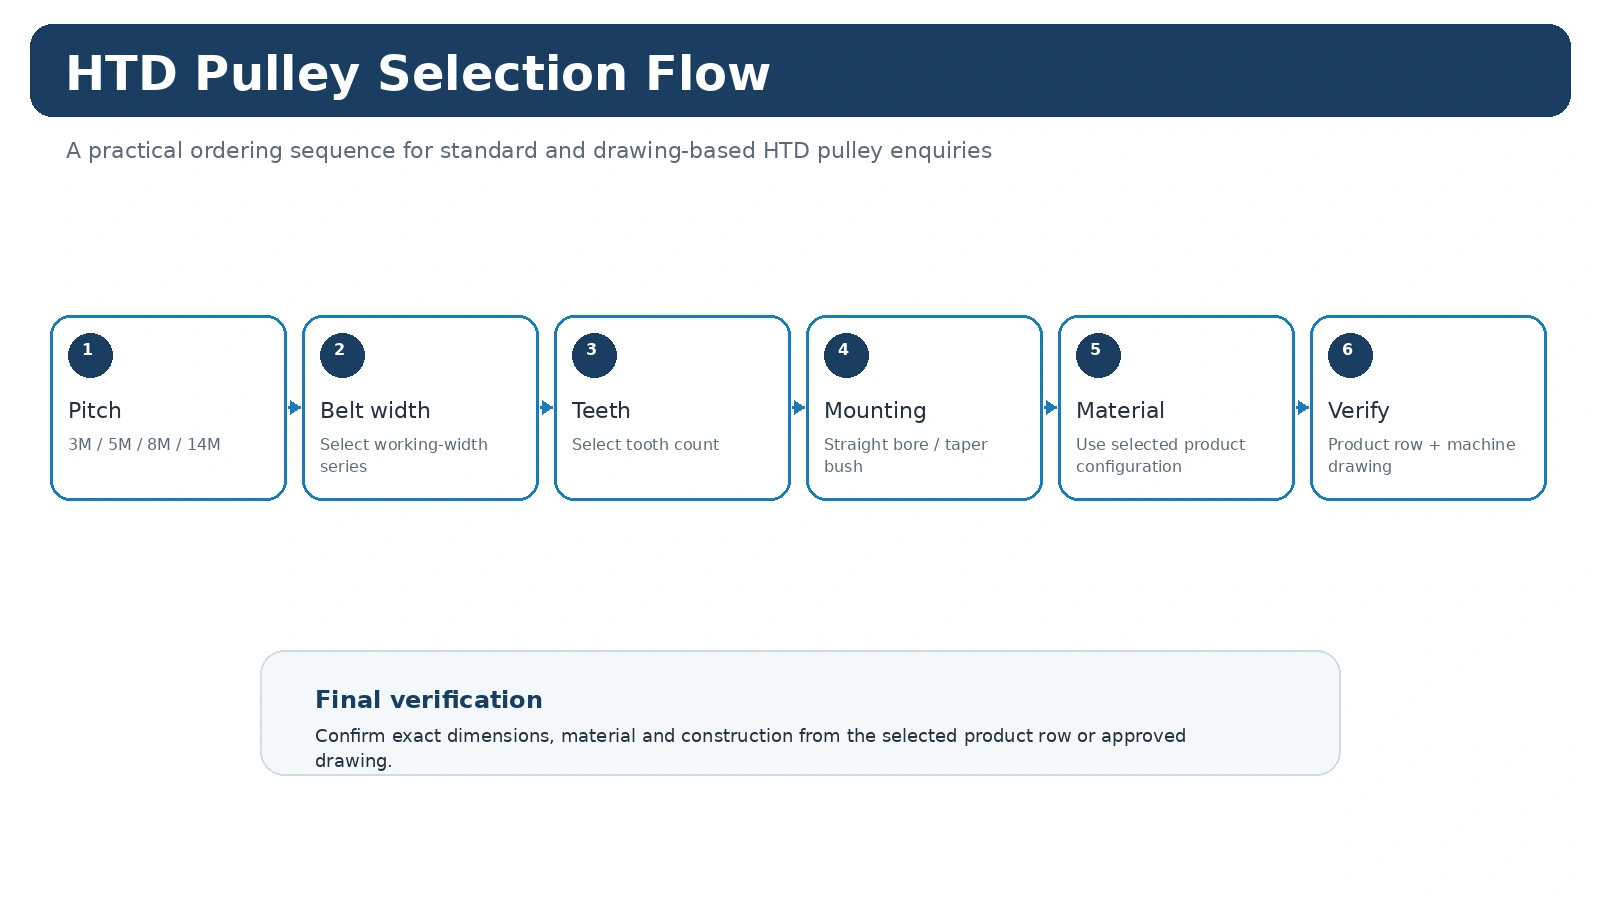
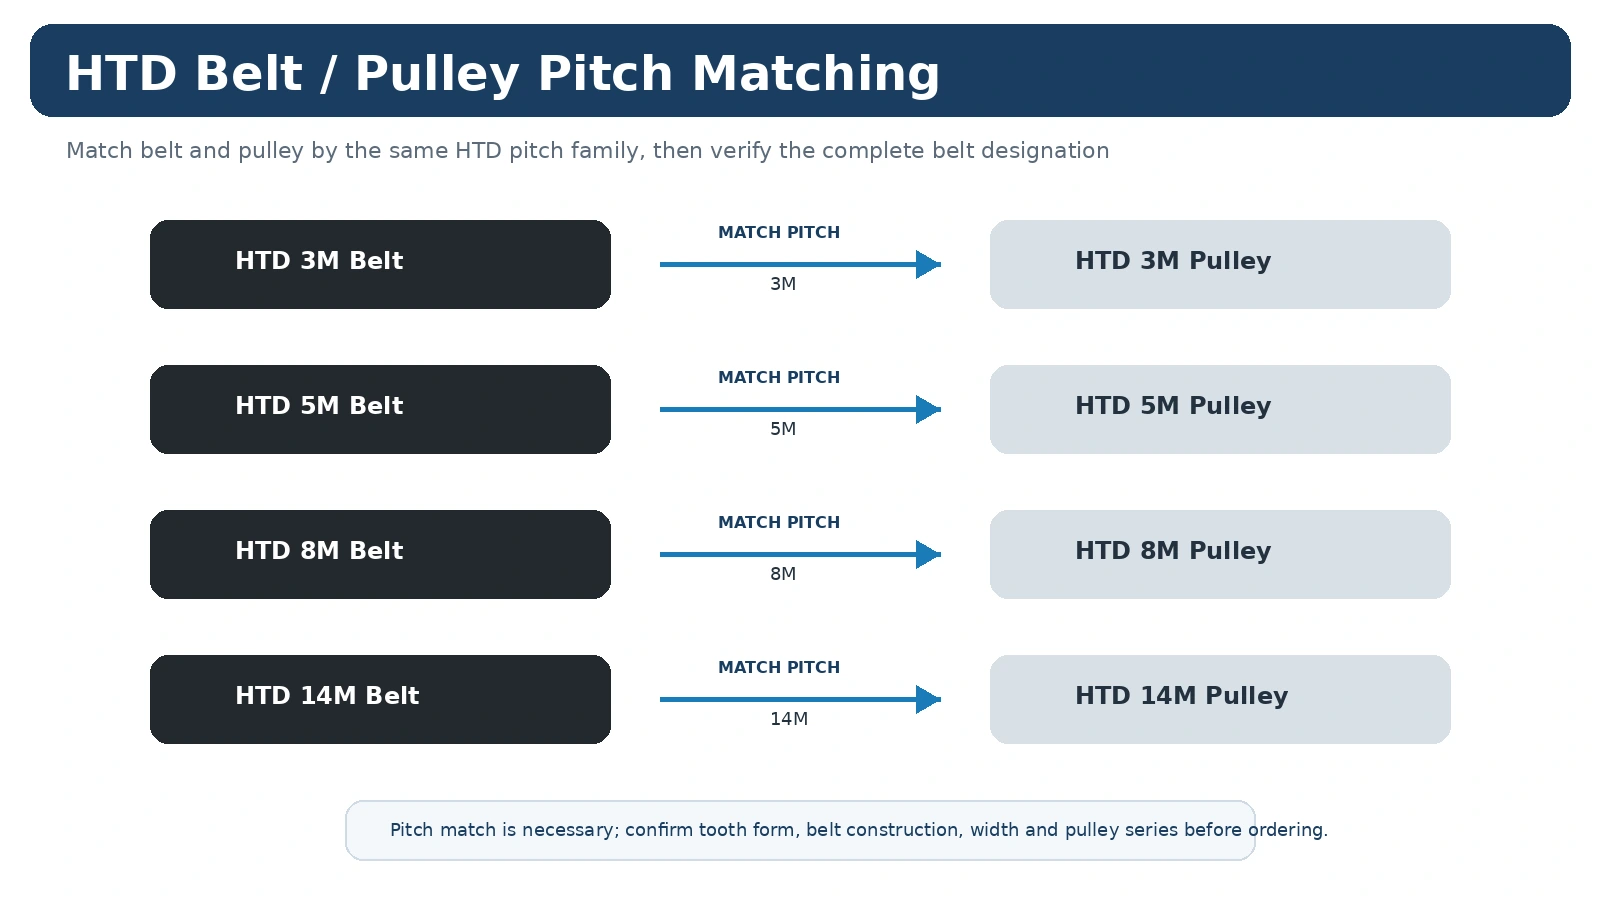
Öncelikle HTD kayış ailesinin tam olarak hangisi olduğunu doğrulayın. Ardından diş sayısını, çalışma genişliğini ve şaft montajını seçin. 3M ve 5M, kompakt tahrik sistemleri için uygundur; 8M ve 14M daha büyük endüstriyel düzenlemeleri kapsar, ancak nihai seçim tahrik hesaplamasına ve kayış verilerine bağlıdır. Göbek çıkıntısı ve flanş düzeni, makinenin fiziksel boyutuna uygun olmalıdır.
Entegrasyon ve Güvenlik Kontrolleri
Kasnak yüzeylerini ve millerini hizalayın, koruyucuları ve bitişik bileşenleri kayış yolundan uzak tutun ve gerdirme için kayış tedarikçisinin veya makine tasarımının esaslarını kullanın. Devreye alma işleminden sonra kenar izleme ve kasnak tutma özelliklerini kontrol edin. Tahrik sistemi güvenlik açısından kritik bir işlev taşıyorsa, genel bir bileşen sayfasına güvenmek yerine makine üreticisinin risk değerlendirme ve doğrulama gereksinimlerini uygulayın.
Teklif Talebi Hazırlığı
Kayış işaretini, istenen oranı veya kasnak diş sayısını, kayış genişliğini, şaft arayüzünü, merkez mesafesini, görev bilgilerini, miktarı ve bir çizim veya makine taslağını gönderin. Karşılaştırın. HTD kasnak aileleri, kullanın seçim kılavuzuveya gözden geçirin denetim planlaması Sipariş vermeden önce.
Yerel İşleme İstasyonunu Tanımlayın
İşleme ekipmanları birçok farklı görev ve çevre koşuluna uygundur. Kasnak ailesini seçmeden önce, gerçek zamanlama tahrikini, hız ilişkisini, şaft düzenini, merkez mesafesini ve yerel çevreyi belirleyin.
Değişim için, kayış üzerindeki işaretlemeyi ve takılı ölçüleri birlikte saklayın. Yıkama, ısı, kalıntı veya özel dokümantasyon söz konusuysa, bunu sipariş edilen özel konfigürasyona bağlı bir teklif talebi şartı olarak belirtin.
Makine Görevini Kasnak Teklif Talebine Çevirin
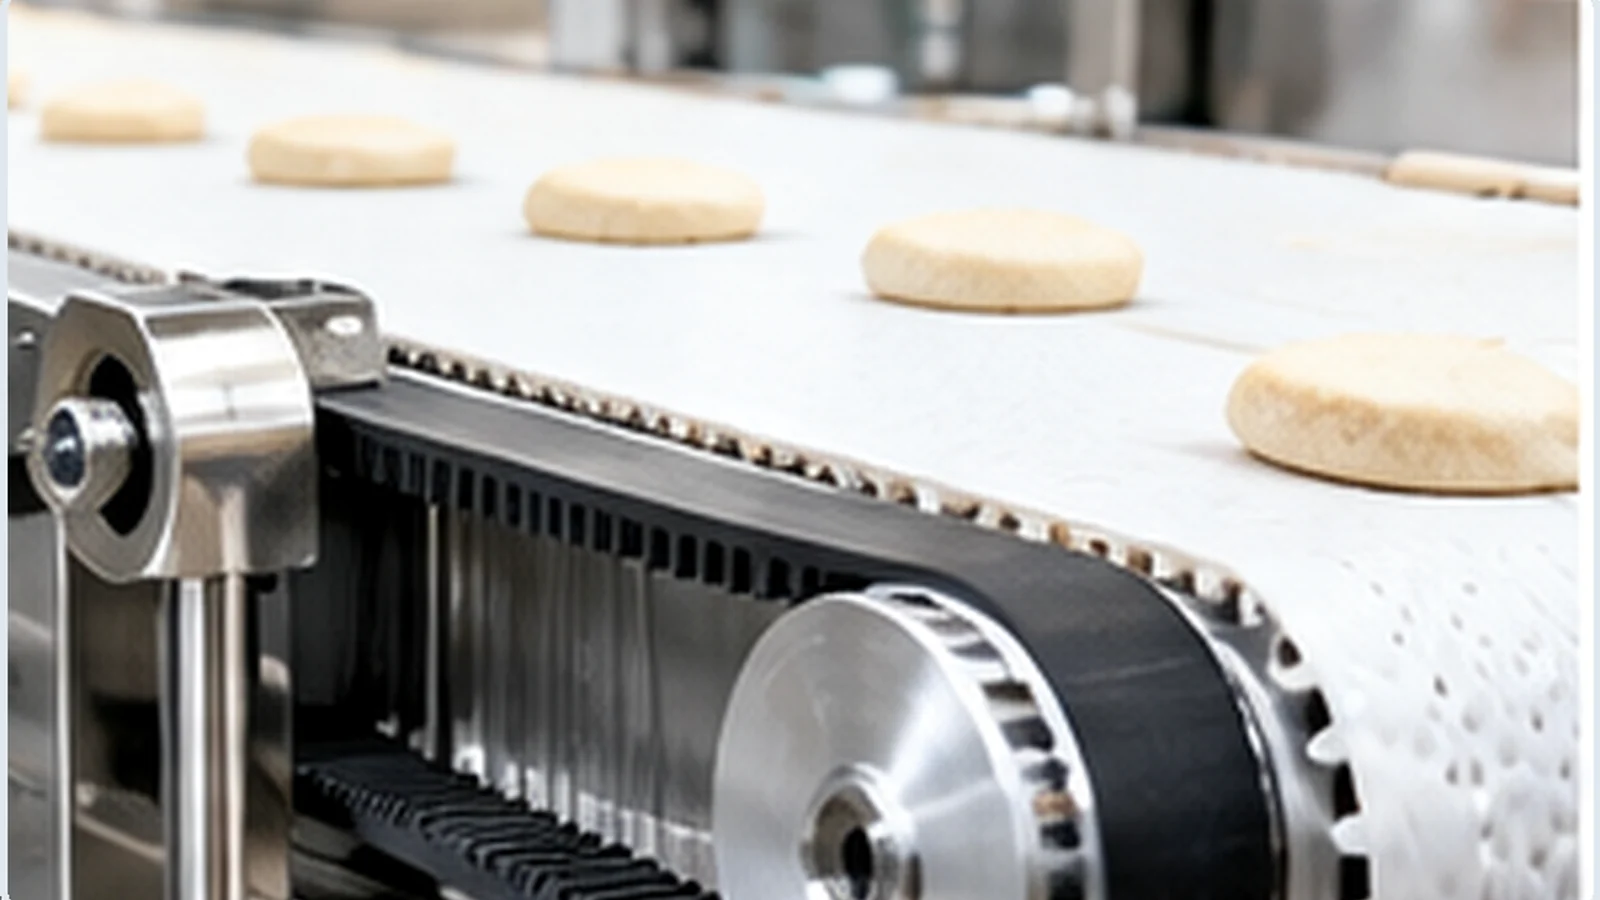
Senkronize şaftlı veya besleyicili üretim ve işleme ekipmanlarında, kasnak izole bir tekerlek olarak değil, senkron tahrik sisteminin bir parçası olarak seçilmelidir. Çalışma döngüsünü, sıcaklığı, kirlenmeyi, temizleme yöntemini ve servis erişimini kaydedin. Yeni bir tahrik sistemi için ayrıca tahrik hızı, gerekli tahrik edilen hız veya oran, tork veya güç, merkez mesafesi ve çalışma saatlerini de belirtin. Bu girdiler, kayış ailesinin ve diş sayısının çalışacağı bağlamı tanımlar; katalog geometrisinin yerini almazlar.
Değiştirme işlemi için, sökme işleminden önce takılı kayış yolunun ve kasnağın her iki tarafının fotoğraflarını çekin. Kayış üzerindeki işaretler, çalışma yüzeyi, diş sayısı, şaft arayüzü ve göbek çıkıntısı genellikle yalnızca dış çaptan daha faydalıdır.
Yayınlanmadan Önce Entegrasyon Kontrolleri
Seçilen kasnağın kayışı mevcut makine düzleminde tuttuğundan ve koruyucular, rulmanlar ve bitişik donanımlar için boşluk bıraktığından emin olun. Parçanın nasıl takılıp çıkarılacağını gözden geçirin; aksi takdirde doğru bir göbek, servis erişimini engelliyorsa kullanışsız olabilir.
Uygulamada tekrarlayan izleme, kenar aşınması veya gerilim sorunları varsa, kasnak geometrisini değiştirmeden önce bu belirtileri kaydedin. Hizalama, yatak desteği, şaft durumu ve montaj, otomatik olarak kasnağa atfedilmemesi gereken belirtilere neden olabilir.
Soruyla birlikte ne göndermelisiniz?
HTD veya kayış kimliğini, diş sayısını, çalışma genişliğini, delik veya konik burç bilgilerini, miktarı ve varış yerini eksiksiz olarak belirtin. Yeni bir makine için temel görev verilerini ekleyin; bir yedek parça için fotoğrafları ve eski parçanın boyutlarını ekleyin. Seçilen ürün ailesine göre incelenebilmesi için çizime özel malzeme, yüzey işlemi, tolerans veya muayene gereksinimlerini ekleyin.
İşleme Makineleri için HTD Zamanlama Kasnakları Hakkında Saklanması Gereken Bakım Bilgileri
Tahrik sistemi devreye alındıktan sonra, takılan kayış tanımını, kasnak serisini, diş sayısını ve montaj detaylarını makine dokümanına kaydedin. Özel bir göbek veya delik için kullanılan çizim revizyonlarını not edin. Daha sonraki bir servis işlemi şaftı, burcu veya kayış ailesini değiştirirse, eski satın alma geçmişine güvenmek yerine kaydı güncelleyin.
Bu küçük kayıt, bakım ekibinin normal aşınmayı önceki bir onarım sırasında meydana gelen yapılandırma değişikliğinden ayırt edebilmesi sayesinde gelecekteki sorun gidermeyi daha güvenilir hale getirir.
İşleme Makinesiyle İlgili Çalıştırma Soruları
Kasnak ailesi seçilmeden önce, işlem sırası, gerekli şaft hızları, yük çevrimi, temizleme ortamı, sıcaklık koşulları, merkez mesafesi ve koruma bilgileri belgelenmelidir. Bu girdiler, senkron tahrik sisteminin neyi koruması gerektiğini tanımlar. Daha sonra ürün tablosu, yalnızca uygulama adının kapasiteyi belirlediği yanılgısına düşmeden diş sayısı, genişlik serisi ve montaj geometrisini karşılaştırmak için kullanılabilir.
Pratik amaç, proses düzeni içinde tekrarlanabilir senkronize harekettir. Herhangi bir değişiklik önerildikten sonra tüm tahrik sistemini gözden geçirin, çünkü uygulama etiketi tek başına torku, adımı veya güvenli bir alternatifi belirlemez; tahrik girişlerinin yine de tanımlanması gerekir. Mevcut bir makinenin çizimi yoksa, değiştirme işleminin gerçek kurulumla karşılaştırılabilmesi için kayış işaretlerini ve sökme öncesi fotoğrafları ölçüm kaydıyla birlikte saklayın.
Kurulum ve Bakım Bağlamı
Tahrik kasnağından tahrik edilen kasnağa kadar kayış hattını kontrol edin, millerinin desteklendiğini ve hizalandığını doğrulayın ve koruyucuların, bitişik bileşenlerin ve servis aletlerinin yeterli boşluğa sahip olduğunu teyit edin. Boyut olarak yakın olan bir kasnak, daha uzun bir göbek, farklı bir burç veya flanş düzenlemesi kayışı orijinal düzleminden çıkarırsa yine de uygun olmayabilir.
Bakım sırasında, diş ve flanş durumunu ve kayış aşınmasını inceleyin. Olağandışı kenar aşınması, toz birikimi veya tekrarlanan izleme düzeltmeleri, yeni bileşen takılmadan önce çözülmesi gereken bir hizalama, destek veya kirlenme sorununa işaret edebilir.
İşleme Makinesi İçin Teklif Talebi Verileri
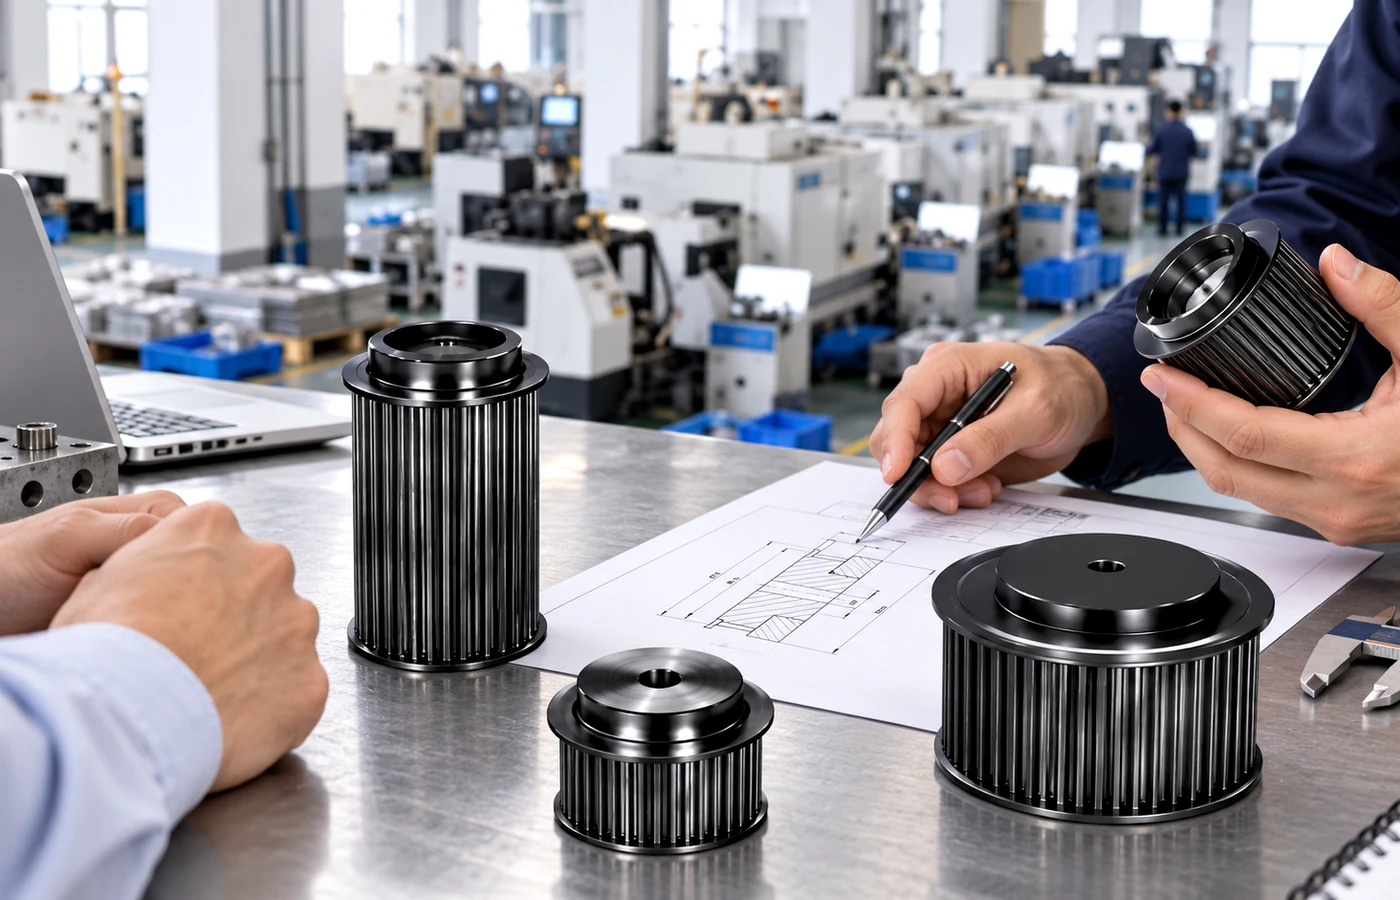
HTD/profil ailesini, diş sayısını, kayış genişliğini, şaft veya burç bilgilerini, miktarı ve varış yerini gönderin. Yeni bir tahrik sistemi için hız ilişkisini, merkez mesafesini ve çalışma koşullarını ekleyin. Değiştirme işleri için, kayış hattını ve göbek konumunu kontrol eden boyutları ve net fotoğrafları ekleyin. Üretim incelemesinden önce, özel malzeme, yüzey işlemi, işaretleme, muayene veya dokümantasyon gereksinimlerini teklif talebine veya çizime ekleyin.