How to Measure an HTD Timing Pulley: Measure the existing pulley from both sides and preserve the mating belt information.
یہ فیصلہ کیا کنٹرول کرتا ہے۔
Measure the existing pulley from both sides and preserve the mating belt information. The decision should be documented with the belt designation, product code or drawing because a timing pulley is part of a drive system. A visual match does not prove tooth compatibility or shaft fit.
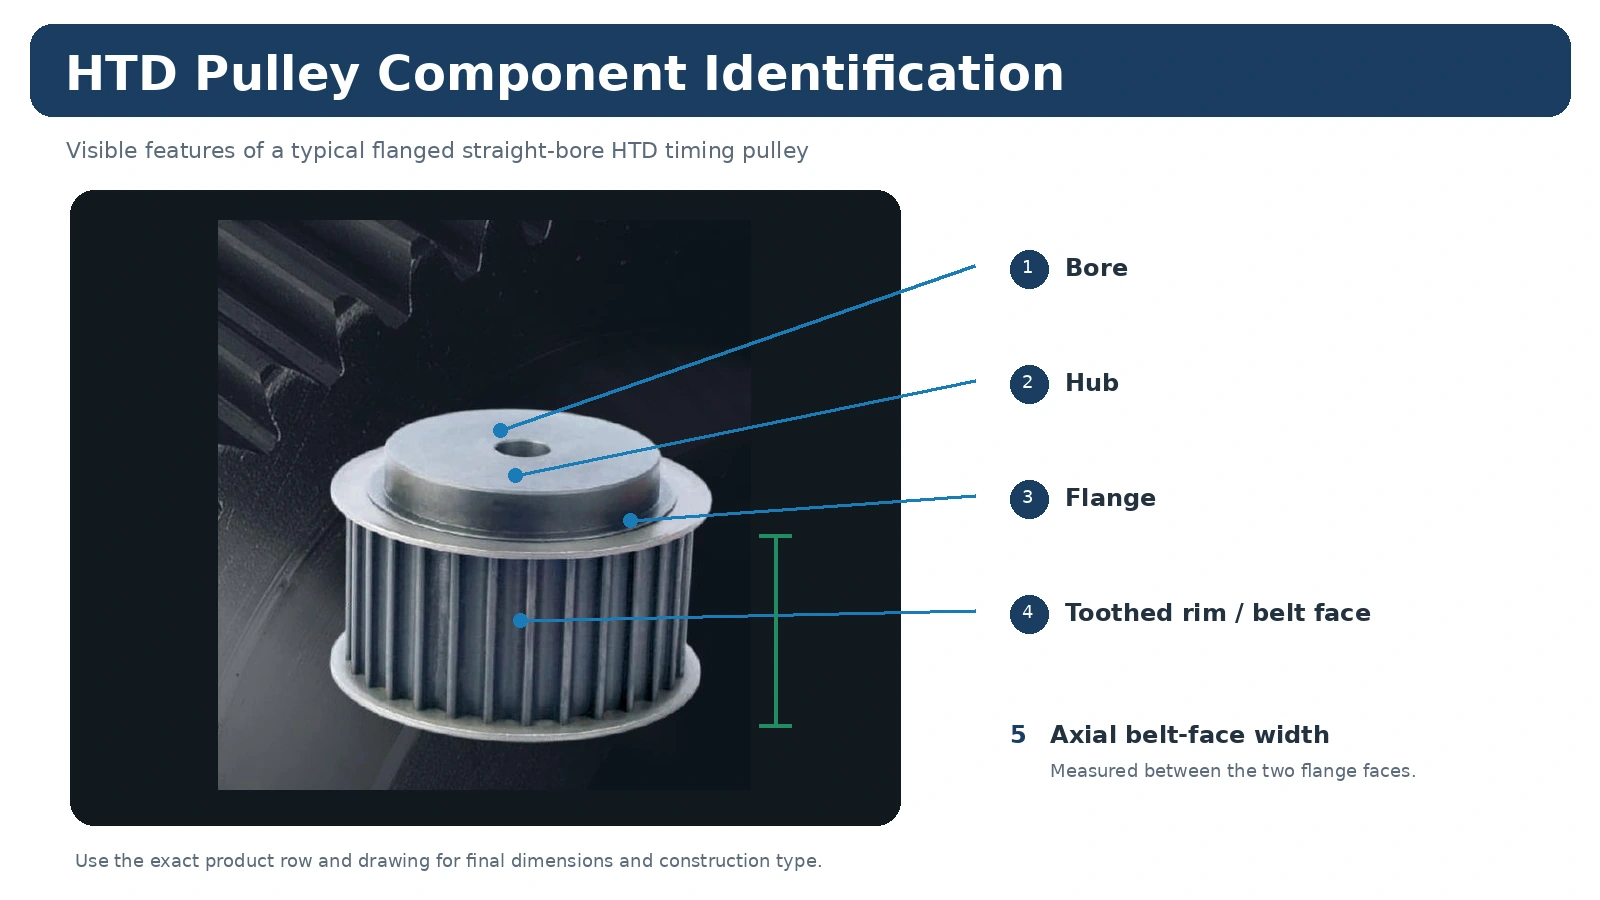
تجویز کردہ ورک فلو
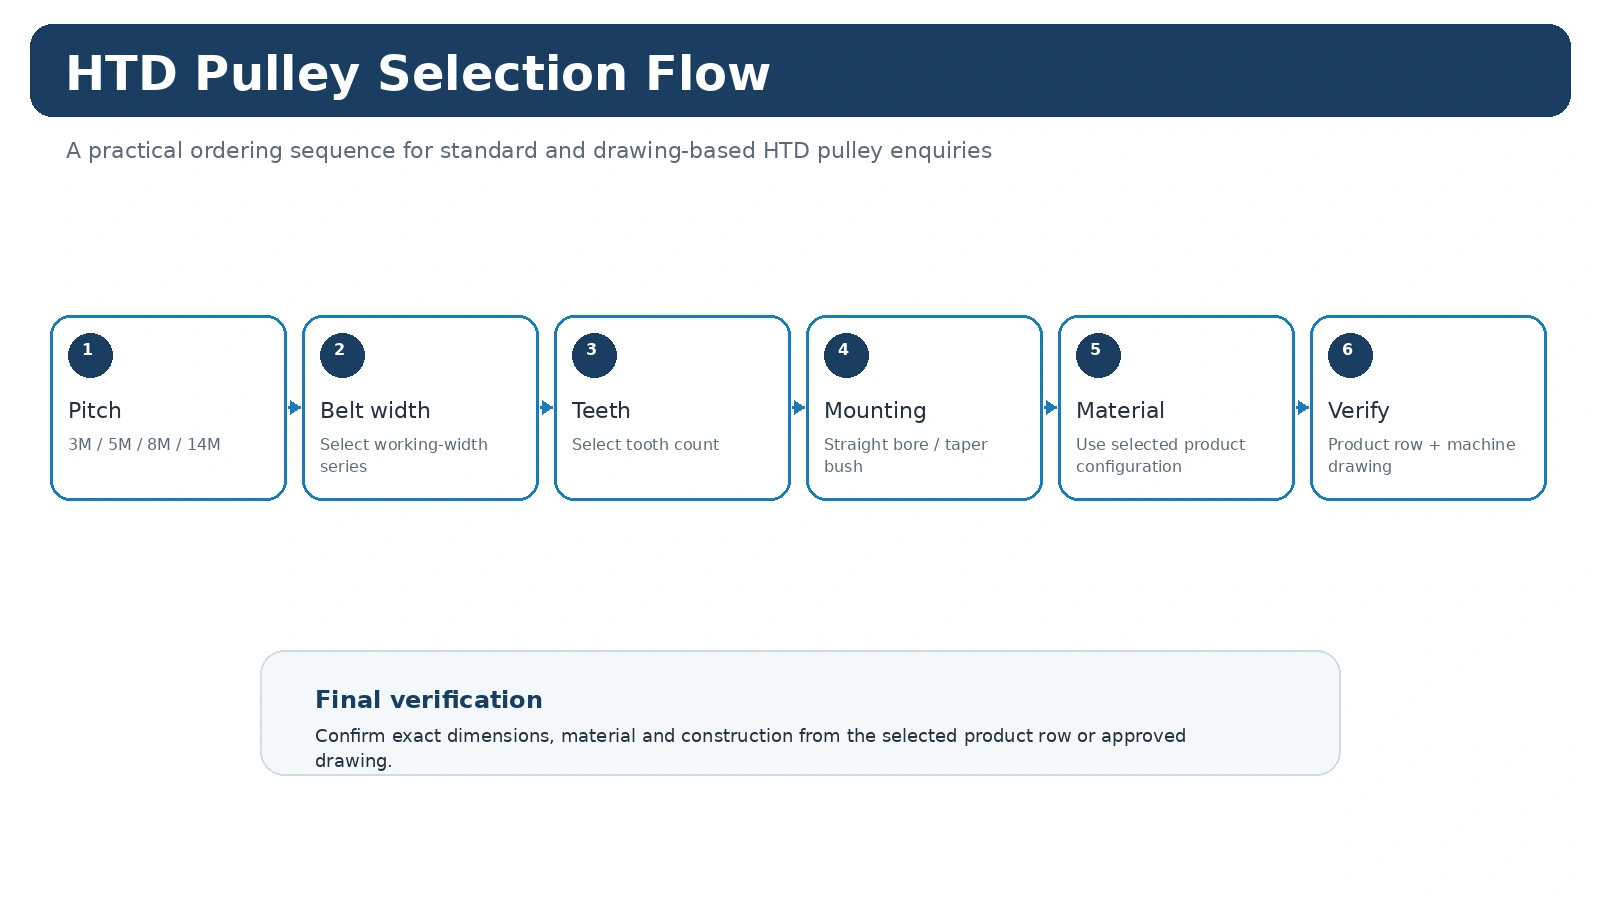
میٹنگ بیلٹ اور ڈرائیو کی ضرورت کے ساتھ شروع کریں۔ پچ/پروفائل، دانتوں کی گنتی اور کام کی چوڑائی کی تصدیق کریں۔ پھر شافٹ انٹرفیس، حب اور فلانج لفافہ، مواد اور کسی بھی کنٹرول شدہ معائنہ کی ضرورت کو چیک کریں۔ متبادل کے لیے، دونوں اطراف سے پرانے حصے کی پیمائش کریں اور ایک مستحکم مشین ڈیٹم کے نسبت بیلٹ لائن کو ریکارڈ کریں۔
سے بچنے کے لئے عام غلطیاں
- دانتوں کے نظام کو نظر انداز کرتے ہوئے بیرونی قطر کے مطابق انتخاب کرنا۔
- یہ فرض کرتے ہوئے کہ ایک ہی برائے نام پچ کے ساتھ ہر گھماؤ والا پروفائل قابل تبادلہ ہے۔
- صرف ایک طرف کی پیمائش اور حب پروجیکشن یا آفسیٹ بیلٹ لائن غائب ہے۔
- کوٹیشن کے بعد تک بور فٹ، کی وے، بش کوڈ یا معائنہ کی ضروریات کو چھوڑنا۔
- مشین اور بیلٹ کے ڈیزائن کی بنیاد کے بغیر یونیورسل بیلٹ تناؤ یا رواداری کی قدر کا استعمال۔
RFQ میں گائیڈ کا استعمال کریں۔
ایک بار کلیدی متغیرات پکڑے جانے کے بعد، کھولیں۔ ایچ ٹی ڈی پروڈکٹ فیملیز، متعلقہ کا موازنہ کریں۔ درخواست کا سیاق و سباق، یا نیچے دیے گئے فارم کے ذریعے ڈرائنگ اور آرڈر کی تفصیلات بھیجیں۔
Measure the Installed Relationship Before You Measure the Loose Part
Photographs and dimensions taken before disassembly preserve belt-line position, hub orientation and surrounding clearances. Record direct field measurements separately from values copied from a catalogue or drawing.
Do not relabel an accessible outside-diameter measurement as pitch diameter. Use the catalogue symbol and construction drawing to interpret each value, and turn any unconfirmed feature into an explicit RFQ question.
Measure in an Order That Preserves Product Identity
Record the belt marking and tooth count before measuring diameters. Measure working face, flange-to-flange envelope, both hub projections and shaft interface. Label field values as measured until the correct catalogue symbol is confirmed.
جب فیصلے میں موجودہ مشین شامل ہو تو پیمائش، کیٹلاگ کی قدریں اور نئے پروجیکٹ کی ضروریات کو الگ رکھیں۔ یہ فیلڈ کی پیمائش کو خاموشی سے ایک برائے نام جہت یا مطلوبہ تبدیلی کو معیاری خاندانی خصوصیت کے طور پر غلط ہونے سے روکتا ہے۔
ڈرائنگ اور ٹیبل کو ایک ساتھ استعمال کریں۔
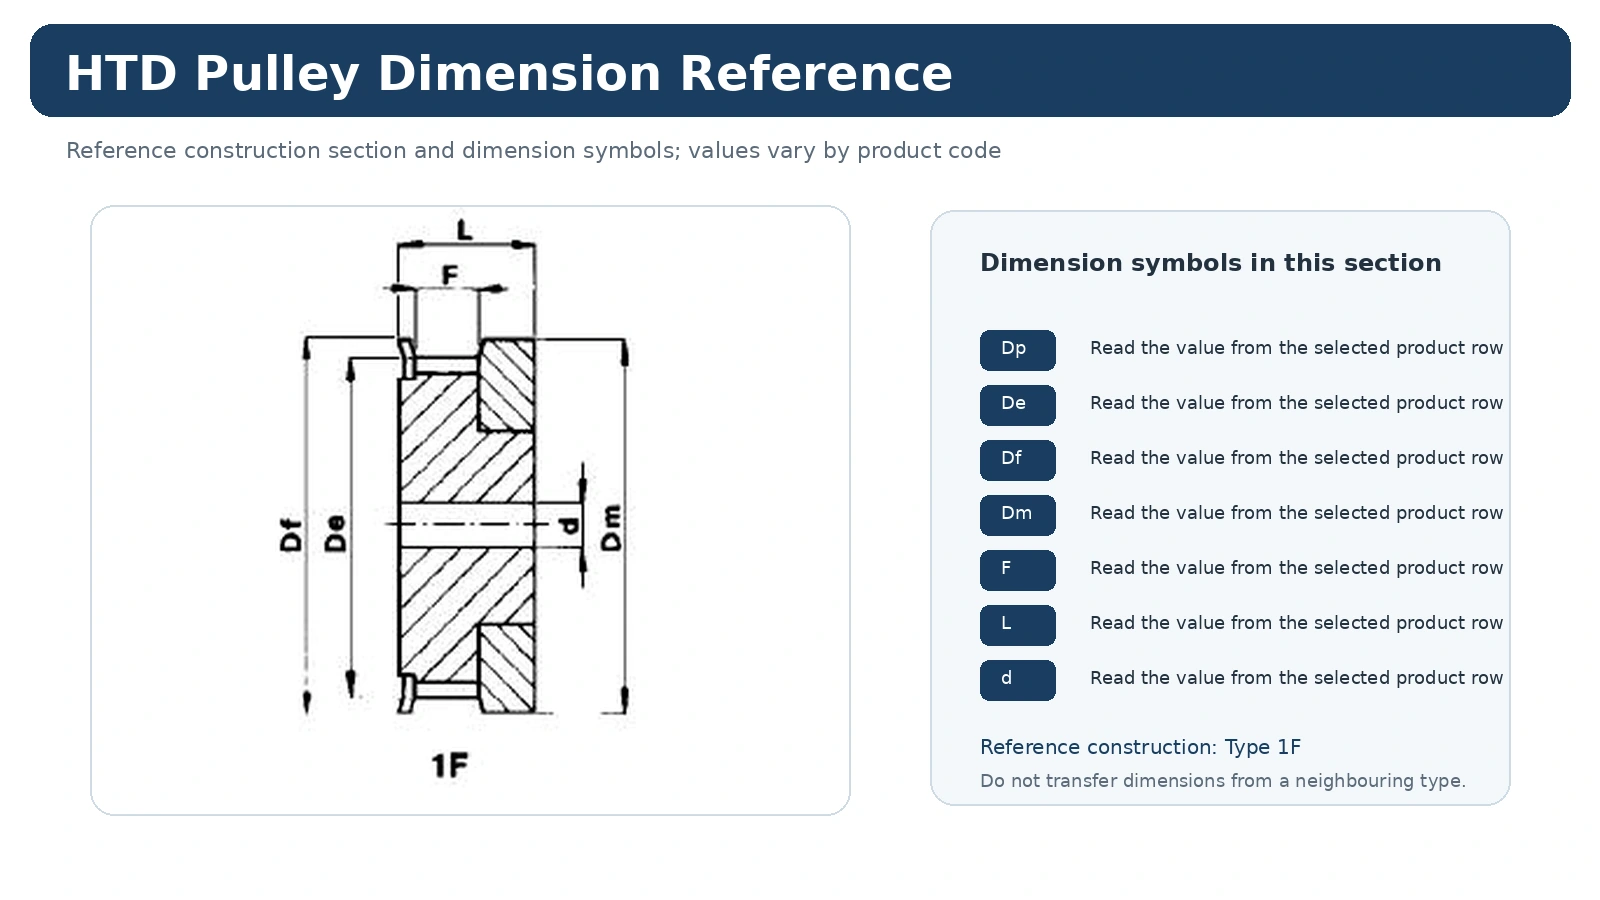
تعمیراتی ڈرائنگ علامتوں اور رشتوں کی وضاحت کرتی ہے۔ قطار کے لیے مخصوص جدول منتخب ماڈل کے لیے اصل اقدار فراہم کرتا ہے۔ مثال کی پیمائش نہ کریں یا طول و عرض کو کسی اور چوڑائی یا دانتوں کی گنتی سے منتقل نہ کریں کیونکہ پروڈکٹ ایک جیسی نظر آتی ہے۔
جہاں کیٹلاگ مطلوبہ فٹ، رن آؤٹ، برداشت، ختم یا دستاویز کو کنٹرول نہیں کرتا ہے، اس ضرورت کو پروجیکٹ ڈرائنگ یا RFQ پر ڈالیں اور اسے آرڈر کے جائزے کا حصہ بنائیں۔
چیک لسٹ جاری کریں۔
بیلٹ/پروفائل کی شناخت، کام کی چوڑائی، دانتوں کی تعداد، بڑھتے ہوئے تعریف، مقدار اور ڈرائنگ پر نظرثانی کو اسی تکنیکی آرڈر لائن پر رکھیں۔ نئی ڈرائیو کے لیے مشین ڈیوٹی شامل کریں یا متبادل کام کے لیے تصویریں اور پیمائش صاف کریں۔ یہ خریداری کو ایک کنفیگریشن دیتا ہے جسے منقطع جہتوں کے مجموعہ کے بجائے چیک کیا جا سکتا ہے۔
یہ گائیڈ کیا تبدیل نہیں کرتا ہے۔
یہ گائیڈ انتخاب اور پیمائش کے عمل کو منظم کرنے میں مدد کرتا ہے۔ یہ مصنوعات کی قطعی قطار، بیلٹ ڈیٹا یا پروجیکٹ ڈرائنگ کی جگہ نہیں لیتا ہے۔ اگر متعلقہ کیٹلاگ ٹیبل یا منظور شدہ ڈرائنگ میں مطلوبہ طاقت، ٹارک، رفتار، فٹ، برداشت یا سروس کی حد نہیں بتائی گئی ہے، تو اسے ڈیزائن یا RFQ ان پٹ کے طور پر رکھیں اور اصل ڈرائیو کے لیے اس کی تصدیق کریں۔
یہ باؤنڈری پروکیورمنٹ کے دوران کارآمد ہے کیونکہ یہ انجینئرنگ کی عمومی وضاحت کو بعد میں نقل کرنے سے روکتی ہے گویا یہ ہر HTD پللی کنفیگریشن کے لیے ایک ضمانت شدہ قدر ہے۔
Apply the Replacement-Pulley Measurement to a Real Machine
Collect belt marking, tooth count, working face, bore/bush, hub projection, flange arrangement and belt-line datum. Use the catalogue or dimension drawing to name features consistently, then separate measured machine values from catalogue values. The working rule is simple: photograph both sides before removal so axial orientation and neighboring clearances are not lost. If the old component is worn or modified, treat its measurements as field data rather than assuming they are the original nominal dimensions.
متبادل کام کے لیے، سامنے اور پیچھے دونوں حب رشتوں کا موازنہ کریں اور نوٹ کریں کہ کون سا چہرہ بیلٹ لائن کو قائم کرتا ہے۔ نئے ڈیزائن کے لیے، پروڈکٹ کوڈ کو منتخب کرنے سے پہلے رفتار کا رشتہ، مرکز کا فاصلہ، ڈیوٹی اور انسٹالیشن لفافے کو ریکارڈ کریں۔ جب ڈرائیو کو بعد میں سرو کیا جاتا ہے تو یہ انتخاب کو ٹریس ایبل رکھتا ہے۔
باقی خالی جگہوں کو بند کرنے کے لیے ڈرائنگ کا استعمال کریں۔
ایک معیاری مصنوعات کی قطار پچ خاندان، دانتوں کی گنتی اور لفافے کے بہت سے جہتوں کی وضاحت کر سکتی ہے، لیکن پروجیکٹ کے لیے مخصوص شافٹ فٹ، کلیدی تفصیلات، حب کی تبدیلی، تکمیل یا معائنہ کی حدوں کے لیے اب بھی ڈرائنگ کی ضرورت پڑ سکتی ہے۔ مشین ڈیٹم اور ڈائمینشنز دکھائیں جو اصل میں اسمبلی کو کنٹرول کرتے ہیں بجائے اس کے کہ ڈرائنگ کو بے قابو ریفرنس ڈائمینشنز سے بھریں۔
اگر دو کیٹلاگ کنفیگریشنز ممکن نظر آئیں تو شناخت کریں کہ ابھی تک کیا نامعلوم ہے اور اس خصوصیت کی براہ راست پیمائش کریں۔ یہ قریب ترین بیرونی قطر یا سب سے زیادہ مانوس تصویر والی ترتیب کو منتخب کرنے سے زیادہ قابل اعتماد ہے۔
Release Data for Replacement-Pulley Measurement
پروڈکٹ کی مکمل شناخت کو پرچیز لائن کے ساتھ رکھیں: HTD فیملی، چوڑائی سیریز، دانتوں کی گنتی، بور یا جھاڑی، مقدار اور ڈرائنگ ریویژن جہاں ایک استعمال کیا جاتا ہے۔ آرڈر کے لیے مخصوص مواد، ختم، معائنہ یا دستاویزات کی ضروریات کو الگ سے شامل کریں۔ اس سے بعد میں تبدیلی کا کام آسان ہو جاتا ہے کیونکہ قبول شدہ کنفیگریشن کو ای میل ہسٹری سے فیصلے کی تشکیل نو کے بغیر بازیافت کیا جا سکتا ہے۔
Finish the Measurement Record Before Ordering
A useful replacement record combines the belt marking with tooth count, belt-face width, overall width, bore or bush details, hub projection on both sides and flange arrangement. Do not scale dimensions from a photograph or a screenshot; use the printed catalogue value or a physical measurement with the method noted. Where access is limited, identify which dimensions are measured directly and which still require confirmation after disassembly. This avoids turning an approximate field measurement into a purchasing specification.