कस्टम टाइमिंग पुली ड्राइंग चेकलिस्ट इसे ड्राइव-सिस्टम संबंधी निर्णय के रूप में देखा जाना चाहिए। उपयोगी प्रारंभिक बिंदु बेल्ट और मशीन का इंटरफ़ेस है, जिसके बाद दांतों की संख्या, कार्य चौड़ाई, शाफ्ट माउंटिंग और कार्य परिस्थितियाँ आती हैं। यह मार्गदर्शिका उन जाँचों की व्याख्या करती है जो एक इंजीनियर या खरीदार को कस्टम टाइमिंग पुली ड्राइंग को एक RFQ में बदलने में मदद करती हैं, जिसे कैटलॉग पंक्ति या ड्राइंग के साथ सत्यापित किया जा सकता है।
आयामों की तुलना करने से पहले ड्राइव की पहचान करें
कस्टम टाइमिंग पुली ड्राइंग के लिए, पुली के व्यास की तुलना करने से पहले बेल्ट की पूरी मार्किंग की पहचान करें। HTD एक वक्ररेखीय सिंक्रोनस सिस्टम है और नाममात्र पिच को इसके प्रोफाइल परिवार से संबंधित रखना आवश्यक है। यदि मौजूदा अनुपात को बनाए रखना हो, तो ड्राइवर और ड्रिवन दांतों की संख्या रिकॉर्ड करें। नए ड्राइव के लिए, दांतों की संख्या चुनने से पहले लक्ष्य गति अनुपात, ड्राइवर गति और अपेक्षित भार को दस्तावेज़ में दर्ज करें। इससे यह सुनिश्चित होता है कि कंपोनेंट-स्तर का निर्णय मशीन की आवश्यकता को प्रभावित न करे।
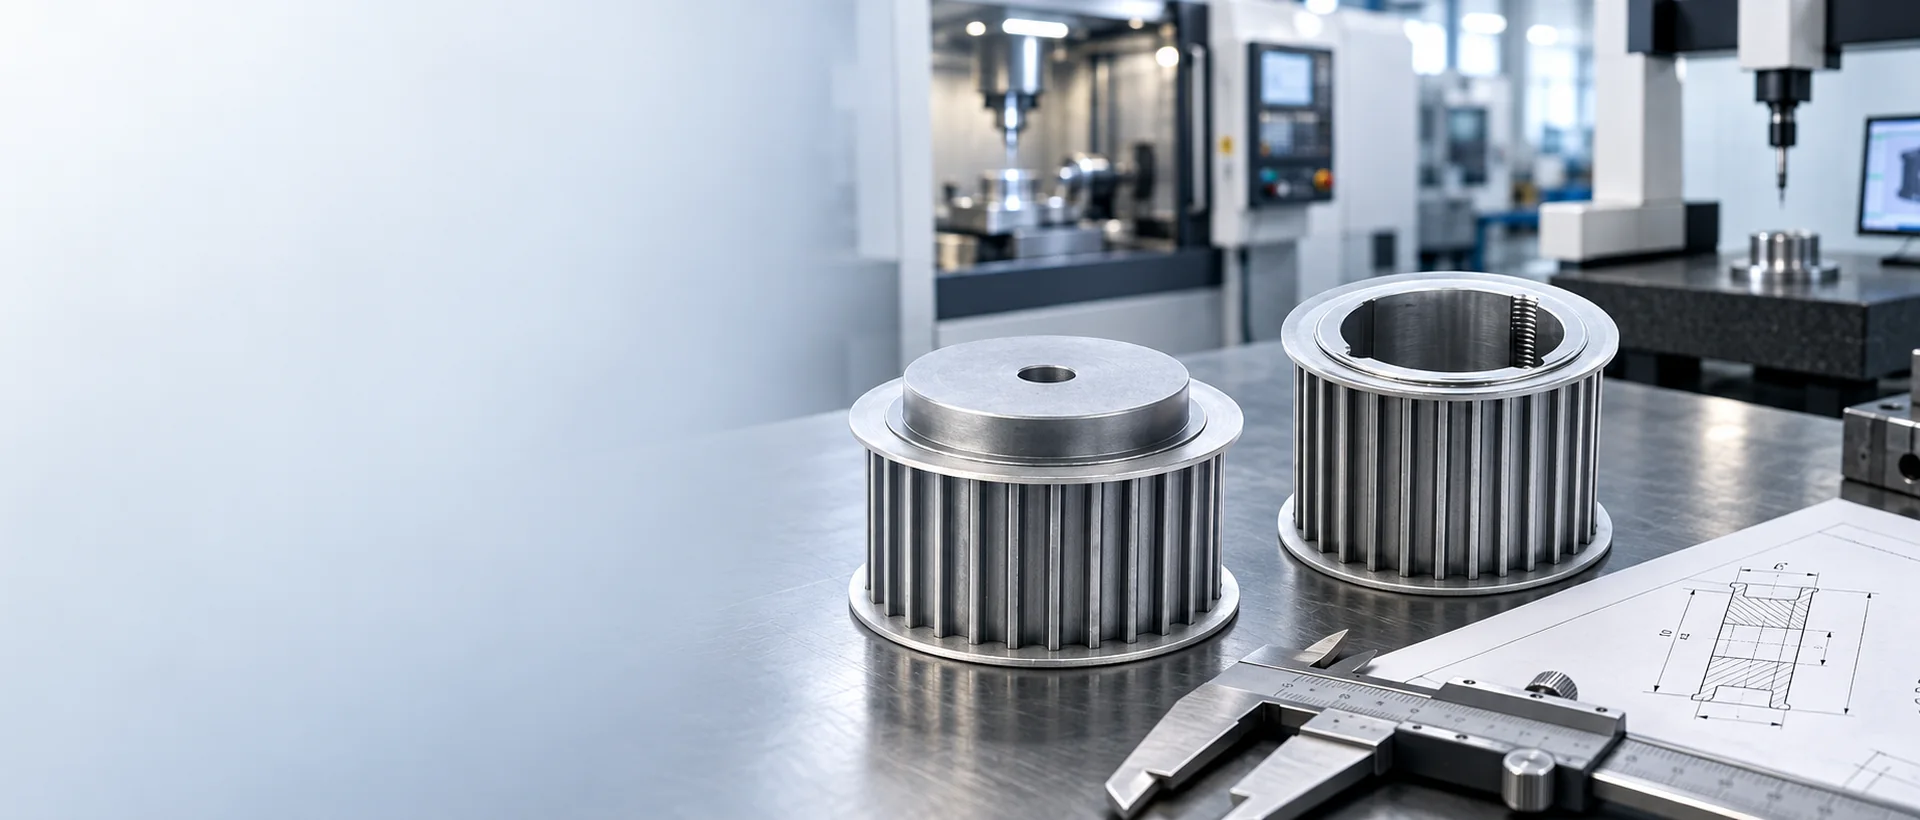
किसी प्रतिस्थापन परियोजना के लिए, कैटलॉग पंक्ति को समतुल्य मानने से पहले मापे गए मान की तुलना स्थापित बेल्ट और मशीन व्यवस्था से करें। किसी नई परियोजना के लिए, डिज़ाइन आधार को दस्तावेज़ित करें ताकि बाद में रखरखाव करने वाली टीमें समझ सकें कि पिच, दांतों की संख्या और माउंटिंग शैली का चयन क्यों किया गया था।
वे आयाम जो स्थापना को नियंत्रित करते हैं
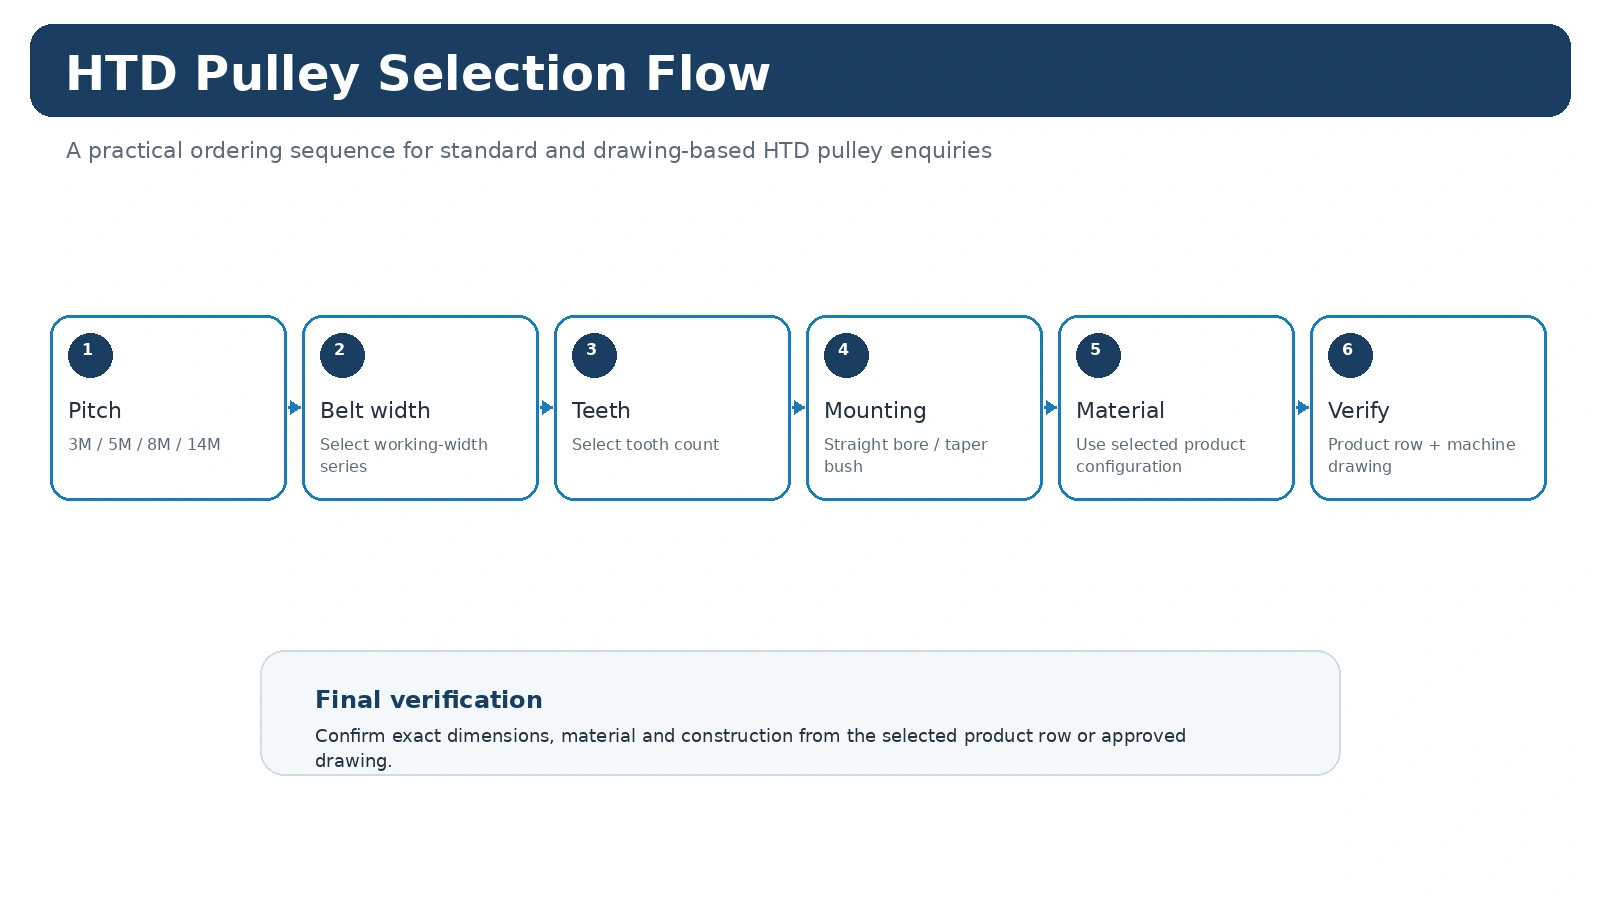
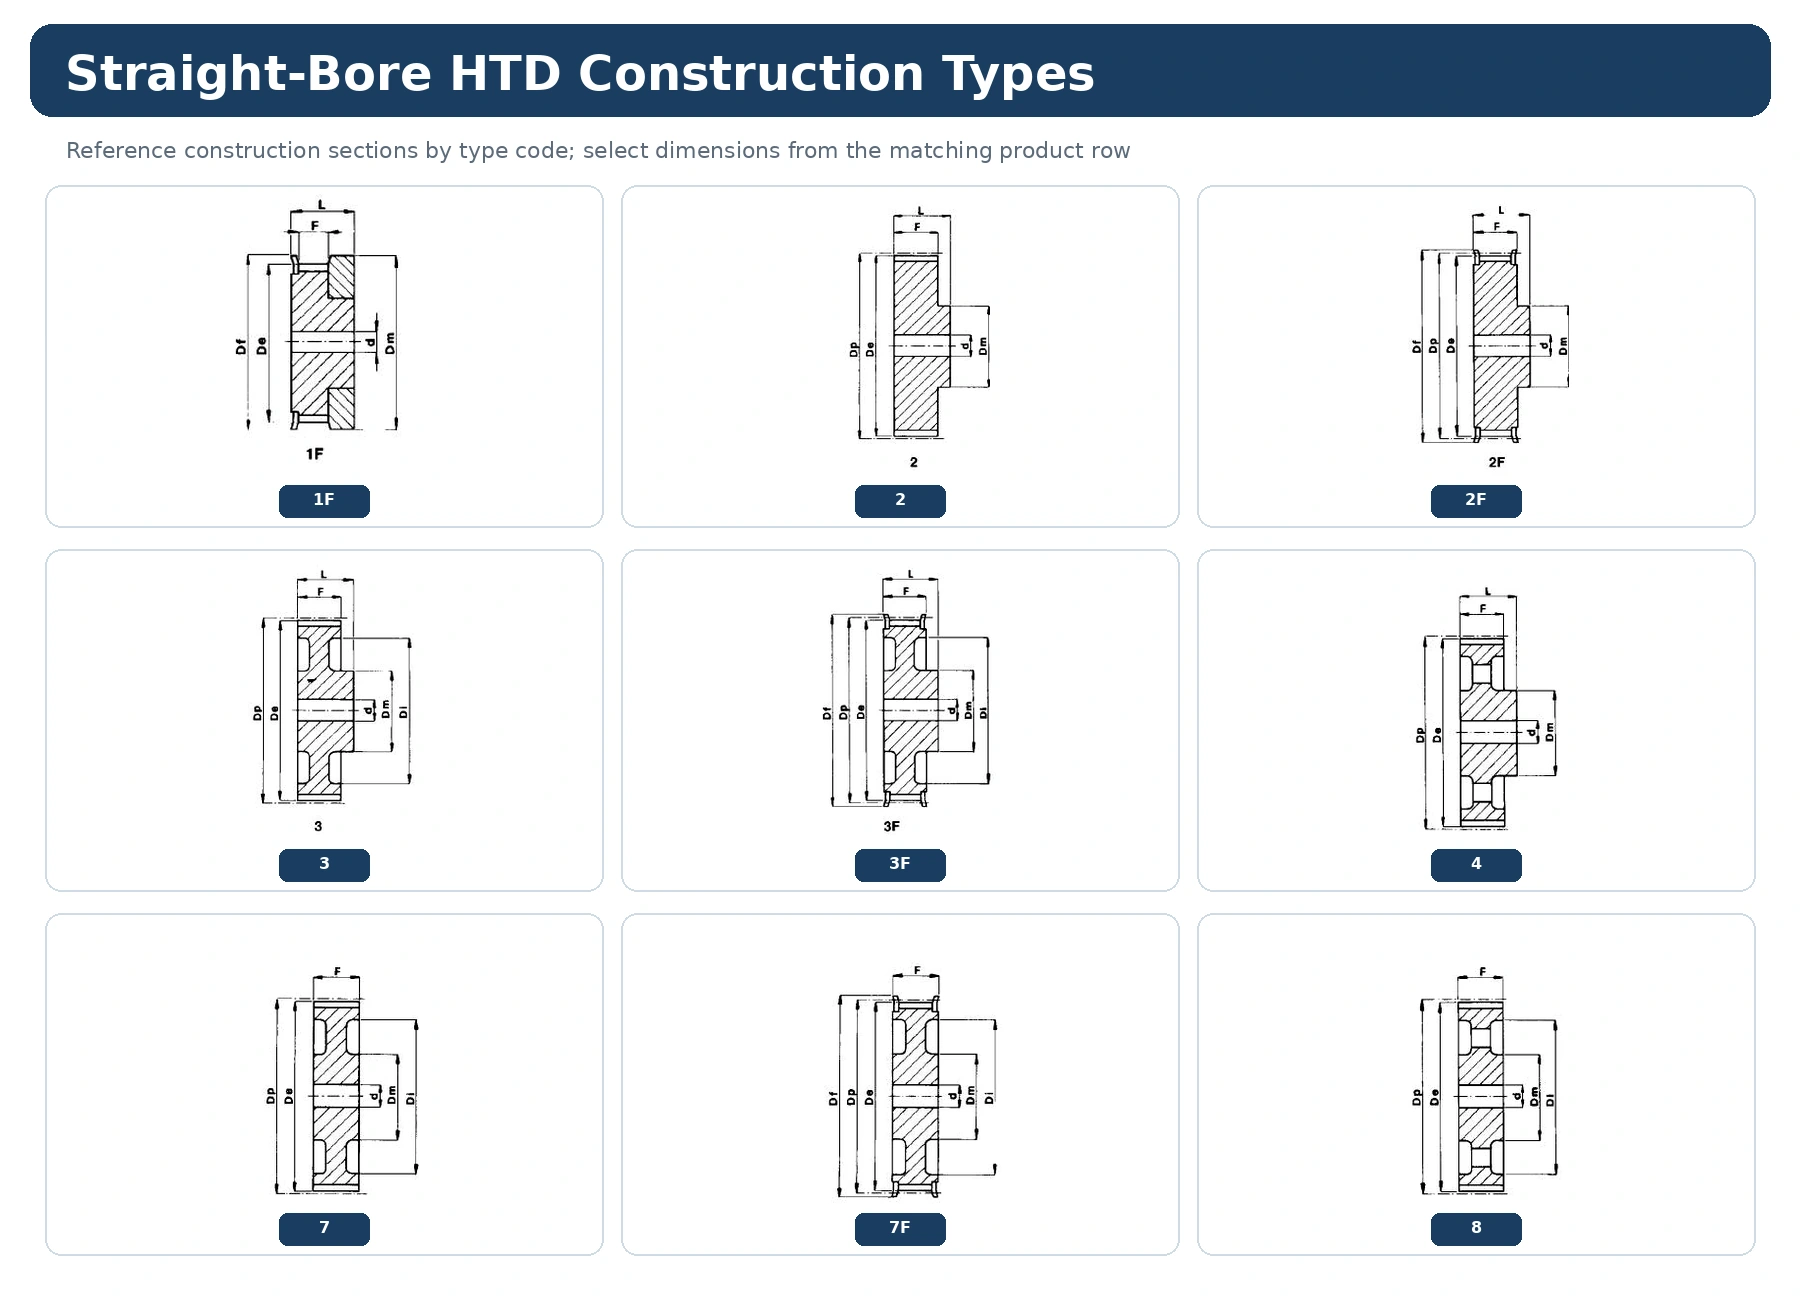
पिच और दांतों की संख्या मेल खाने के बावजूद भी पुली मशीन में फिट नहीं हो सकती क्योंकि बोर, हब, फ्लेंज या अक्षीय स्थिति भिन्न हो सकती है। शाफ्ट इंटरफ़ेस, बेल्ट-फेस की चौड़ाई, दोनों तरफ हब प्रोजेक्शन और एक स्थिर मशीन डेटम के सापेक्ष बेल्ट लाइन को मापें। यदि टेपर बुश का उपयोग किया जाता है, तो पुली सीरीज़ और बुश कोड दोनों को रिकॉर्ड करें। यदि फिनिश्ड बोर की आवश्यकता है, तो ड्राइंग में फिट, कीवे और किसी भी रिटेनिंग विधि को शामिल करें।
किसी प्रतिस्थापन परियोजना के लिए, कैटलॉग पंक्ति को समतुल्य मानने से पहले मापे गए मान की तुलना स्थापित बेल्ट और मशीन व्यवस्था से करें। किसी नई परियोजना के लिए, डिज़ाइन आधार को दस्तावेज़ित करें ताकि बाद में रखरखाव करने वाली टीमें समझ सकें कि पिच, दांतों की संख्या और माउंटिंग शैली का चयन क्यों किया गया था।
चयन में शामिल परिचालन स्थितियाँ
एक ही नाममात्र के कस्टम टाइमिंग पुली कंपोनेंट का उपयोग मशीन के अनुसार बहुत अलग-अलग तरह से किया जा सकता है। प्रति घंटे स्टार्ट, रिवर्सिंग, शॉक लोडिंग, निरंतर संचालन समय, तापमान, संदूषण, सफाई और टेंशनिंग के लिए पहुंच, ये सभी कारक ड्राइव को प्रभावित करते हैं। एक कॉम्पैक्ट ऑटोमेशन एक्सिस में दोहराव योग्य गति और नियंत्रित संरेखण पर जोर दिया जाता है, जबकि एक कन्वेयर या प्रोसेस मशीन में निरंतर कार्य और सर्विस एक्सेस पर जोर दिया जा सकता है। पुली का चयन केवल आकार के आधार पर करने के बजाय, इन स्थितियों को भी ध्यान में रखें।
किसी प्रतिस्थापन परियोजना के लिए, कैटलॉग पंक्ति को समतुल्य मानने से पहले मापे गए मान की तुलना स्थापित बेल्ट और मशीन व्यवस्था से करें। किसी नई परियोजना के लिए, डिज़ाइन आधार को दस्तावेज़ित करें ताकि बाद में रखरखाव करने वाली टीमें समझ सकें कि पिच, दांतों की संख्या और माउंटिंग शैली का चयन क्यों किया गया था।
स्थापना से पहले निरीक्षण बिंदु
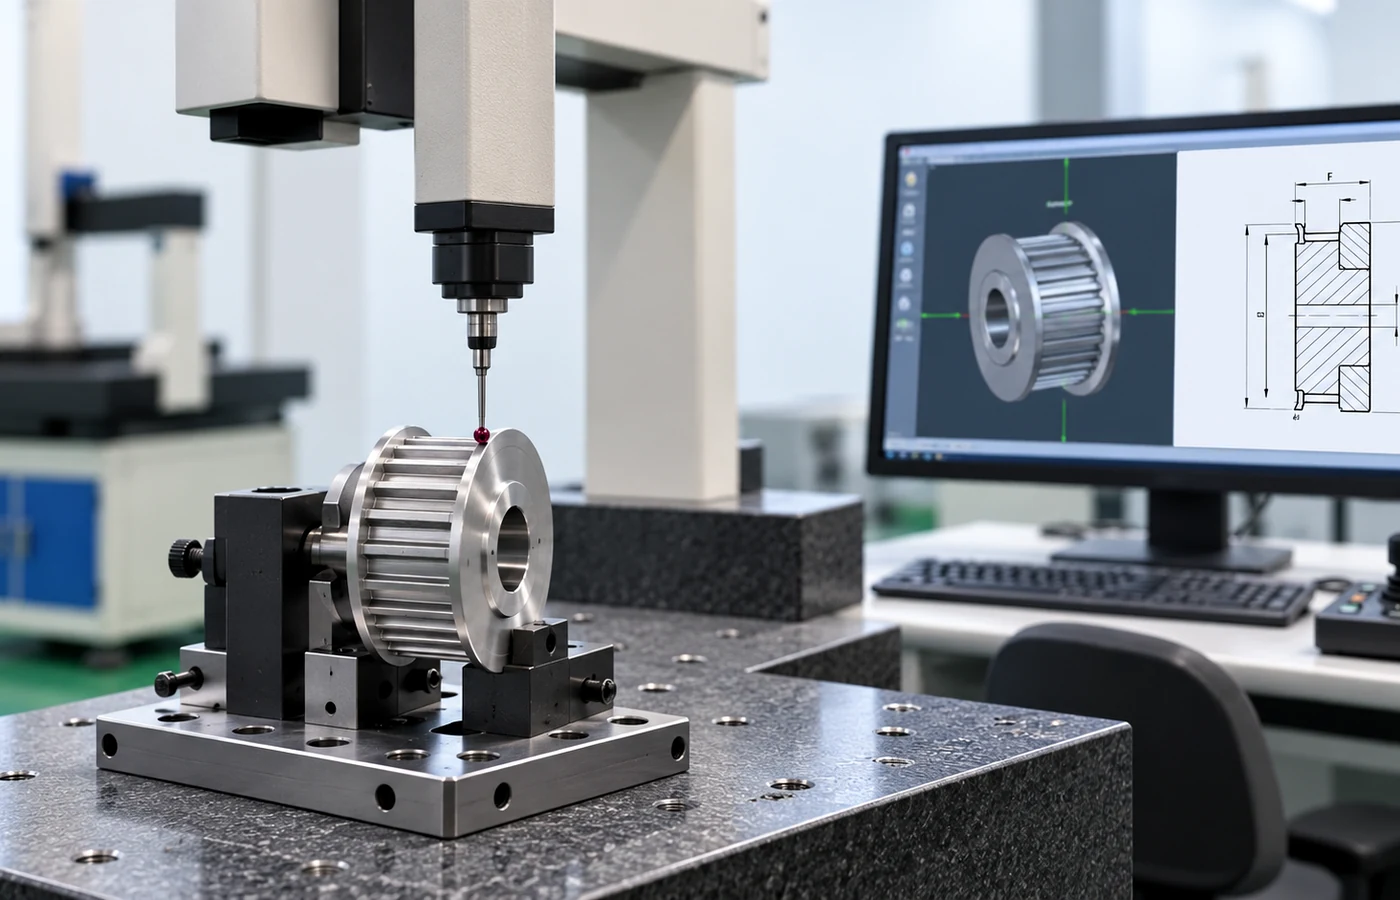
निरीक्षण में ड्राइव को प्रभावित करने वाले आयामों पर ध्यान केंद्रित किया जाना चाहिए: शाफ्ट इंटरफ़ेस, अक्षीय स्थिति, दांतों की स्थिति, फेस की चौड़ाई और ड्राइंग द्वारा नियंत्रित कोई भी रनआउट या डेटम संबंध। एक सामान्य गुणवत्ता विवरण स्वीकृति को परिभाषित नहीं करता है। यदि आयामी रिपोर्ट, सामग्री दस्तावेज़ या ऑर्डर-विशिष्ट रिकॉर्ड की आवश्यकता है, तो उत्पादन से पहले इसकी पहचान करें। रखरखाव के दौरान, फ्लेंज क्षति, किनारे की घिसावट, मलबा और शाफ्ट पर पुली के हिलने के संकेतों पर ध्यान दें।
किसी प्रतिस्थापन परियोजना के लिए, कैटलॉग पंक्ति को समतुल्य मानने से पहले मापे गए मान की तुलना स्थापित बेल्ट और मशीन व्यवस्था से करें। किसी नई परियोजना के लिए, डिज़ाइन आधार को दस्तावेज़ित करें ताकि बाद में रखरखाव करने वाली टीमें समझ सकें कि पिच, दांतों की संख्या और माउंटिंग शैली का चयन क्यों किया गया था।
ऑर्डर देने से पहले बंद करने के लिए खुले प्रश्न
स्थापित या निर्दिष्ट एचटीडी प्रोफाइल और चौड़ाई कितनी है?
दांतों की मौजूदा संख्या का कौन सा अनुपात या संख्या संरक्षित किया जाना चाहिए?
किस प्रकार के बोर, फिट, कीवे या टेपर-बुश अरेंजमेंट की आवश्यकता है?
हब प्रोजेक्शन और फ्लेंज क्लीयरेंस के लिए कितनी जगह उपलब्ध है?
इसकी गति, भार, शुरुआत, रिवर्सिंग और परिचालन घंटे क्या-क्या हैं?
आपूर्ति के साथ कौन-कौन से चित्र, सामग्री या निरीक्षण संबंधी दस्तावेज संलग्न होने चाहिए?
कस्टम मशीनिंग सीमा
कस्टम मशीनिंग में एक अलग टूथ सिस्टम बनाए बिना मशीन इंटरफ़ेस में बदलाव किया जाना चाहिए। सबसे पहले बेल्ट प्रोफ़ाइल और टूथ काउंट तय करें, फिर बोर, हब, फ्लेंज, फ़िनिश और इंस्पेक्शन फ़ीचर्स को परिभाषित करें। यदि अनुरोधित ज्यामिति बहुत अधिक मटेरियल हटा देती है या चयनित कैटलॉग ब्लैंक से मेल नहीं खाती है, तो एक अलग संरचना पर विचार किया जाना चाहिए।
निष्कर्ष को आरएफक्यू या ड्राइंग में दर्ज करें ताकि इंजीनियरिंग, खरीद और निरीक्षण विभाग को एक ही निर्णय दिखाई दे।
आरएफक्यू के साथ क्या भेजें
प्रोफ़ाइल, दांतों की संख्या, बेल्ट की चौड़ाई, शाफ़्ट इंटरफ़ेस, हब/फ्लेंज विवरण, मात्रा, गंतव्य और एक ड्राइंग या प्रतिस्थापन माप रेखाचित्र भेजें। नए ड्राइव के लिए गति, अनुपात, भार, केंद्र दूरी और वातावरण जोड़ें। समीक्षा करें। एचटीडी उत्पाद परिवार, उपयोग चयन मार्गदर्शिकाया प्रासंगिक की तुलना करें आवेदन टिप्पणी.
कस्टम ड्राइंग में मानक और परिवर्तित विशेषताओं को अलग-अलग दर्शाया जाना चाहिए।
बताइए कि बेल्ट के किस तरफ की ज्यामिति मानक है और कौन-सी विशेषताएं कस्टम हैं। ड्राइंग द्वारा नियंत्रित विशिष्ट मदों में बोर, कीवे, हब प्रोजेक्शन, फ्लेंज व्यवस्था, सामग्री, फिनिश और निरीक्षण संबंधी आवश्यकताएं शामिल हैं।
मापित मानों, कैटलॉग संदर्भों और परियोजना आवश्यकताओं को स्पष्ट रूप से अलग रखें। यदि कोई आवश्यक बिंदु संबंधित कैटलॉग तालिका या अनुमोदित चित्र में उल्लिखित नहीं है, तो उसे किसी संभावित लेकिन असत्यापित मान से भरने के बजाय, उसे आरएफक्यू प्रश्न या चित्र आवश्यकता के रूप में शामिल करें।
संशोधन नियंत्रण पुराने इंटरफ़ेस को वापस आने से रोकता है
आरएफक्यू और अंतिम ऑर्डर में ड्राइंग संशोधन का उल्लेख करें। यदि मशीन विकास के दौरान शाफ्ट या हब में कोई परिवर्तन किया जाता है, तो नवीनतम ईमेल अटैचमेंट पर निर्भर रहने के बजाय नियंत्रित ड्राइंग को अपडेट करें।
खरीद रिकॉर्ड में मशीन की आवश्यकता और चयनित पुली के बीच स्पष्ट संबंध बनाए रखना चाहिए। इसका अर्थ है कि उत्पाद कोड के साथ-साथ बेल्ट या प्रोफाइल की पूरी पहचान, दांतों की संख्या, कार्य चौड़ाई और शाफ्ट-इंटरफ़ेस की जानकारी भी दर्ज होनी चाहिए। किसी भी विशेष सामग्री, फिनिश, नियंत्रित सहनशीलता, चिह्नांकन या रिपोर्ट संबंधी आवश्यकता को अलग से बताया जाना चाहिए ताकि इसे पूरे परिवार की एक सामान्य विशेषता न मान लिया जाए।
खरीद और प्रलेखन
चयन स्पष्ट हो जाने के बाद, स्वीकृत उत्पाद पहचान, मात्रा, गंतव्य और ड्राइंग संशोधन को एक ही खरीद लाइन पर रखें। मानक कैटलॉग पुर्जों की योजना आमतौर पर न्यूनतम उत्पादन मात्रा के आधार पर बनाई जाती है, जबकि बड़े या अधिक मूल्य वाले आइटमों की समीक्षा व्यावहारिक ऑर्डर मूल्य के आधार पर की जा सकती है। उपयुक्त कॉन्फ़िगरेशन और निर्माण प्रक्रिया होने पर, 1-5 पीस के योग्य नए ग्राहक नमूनों की समीक्षा नमूना मूल्य पर की जा सकती है।
मिश्रित मॉडल के ऑर्डर को लगभग 1,500 अमेरिकी डॉलर के व्यावहारिक ऑर्डर मूल्य में समेकित किया जा सकता है। विशेष सामग्री और विशेष प्रक्रियाओं के लिए आवश्यक न्यूनतम मात्रा का पालन किया जाता है। एक या दो पीस के बहुत छोटे ऑर्डर केवल योग्य इंजीनियरिंग सत्यापन या सशुल्क नमूना मामलों के रूप में ही संभाले जाते हैं, न कि खुदरा प्रतिस्थापन ऑर्डर के रूप में।
तकनीकी विवरण स्पष्ट होने के बाद लीड टाइम की पुष्टि की जाती है। मानक पुर्जों के लिए आमतौर पर 10-25 कार्यदिवस, कस्टम घटकों के लिए 20-45 कार्यदिवस और परियोजना-आधारित असेंबली या संबंधित उपकरणों के लिए 45-120 कार्यदिवस निर्धारित किए जाते हैं। EXW, FOB, CIF और DAP आम तौर पर स्वीकार्य हैं; FCA, CFR, CPT, CIP और DDP उपयुक्त शिपमेंट के लिए चर्चा की जा सकती है। कृपया इन्हें अनुमानित समय सीमा मानें, ऑर्डर की समीक्षा से पहले शिपमेंट का वादा न समझें।
एक व्यावहारिक निर्णय अनुक्रम
दांतों के समूह से शुरुआत करें और साथ ही हर गैर-मानक शाफ्ट, हब, फ्लेंज, सामग्री और निरीक्षण विशेषता की जांच करें। मशीन की आवश्यकता को कैटलॉग चयन से अलग रखें: पहले यह पहचानें कि ड्राइव को क्या संरक्षित करना है, फिर केवल उन पंक्तियों या चित्रों की तुलना करें जो उस पहचान से मेल खाते हों। इससे यह सुनिश्चित होता है कि किसी परिचित दिखने वाली पुली को उसके कार्यात्मक इंटरफेस की जांच किए बिना स्वीकार नहीं किया जाएगा।
किसी मौजूदा मशीन के लिए, बदलाव करने से पहले मूल संबंध को सुरक्षित रखें। किसी नए डिज़ाइन के लिए, लक्ष्य अनुपात, परिचालन संदर्भ और इंस्टॉलेशन एनवेलप को रिकॉर्ड करें ताकि कस्टम ड्राइंग रिलीज़ की समीक्षा बाद में केवल स्मृति या फ़ोटो पर निर्भर किए बिना की जा सके।
माप रिकॉर्ड बनाएं
सबसे उपयोगी माप सेट में प्रोफ़ाइल, पिच, दांत, चौड़ाई, बोर, हब, फ्लेंज, सामग्री, सहनशीलता और संशोधन शामिल हैं। यह चिह्नित करें कि कौन से मान मशीन पर मापे गए थे और कौन से मान कैटलॉग या जारी किए गए ड्राइंग से लिए गए थे। जब कोई विशेषता अनुपलब्ध हो, तो एक स्थिर आधार के साथ उसके संबंध की तस्वीर लें और उसे अनुमानित मान से भरने के बजाय पुष्टि-आवश्यक के रूप में चिह्नित करें।
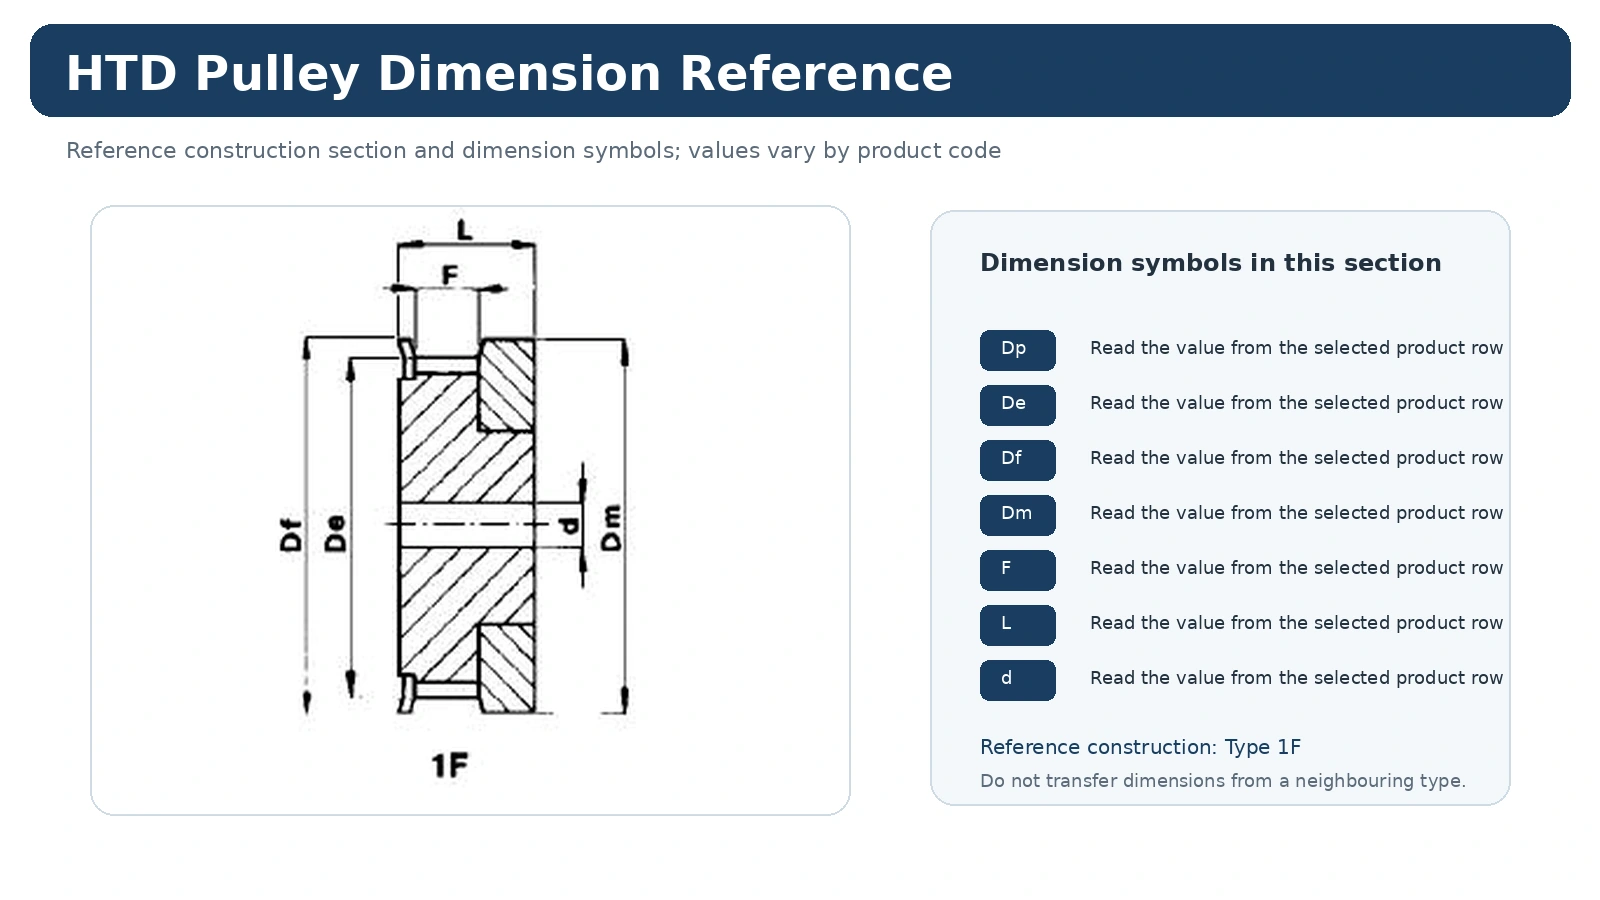
माप संबंधी रेखाचित्रों को पूर्ण पठनीय चौड़ाई में देखा जाना चाहिए। स्क्रीनशॉट को कभी भी स्केल न करें और फिर स्केल किए गए माप को माप के रूप में न मानें; मुद्रित मान और सही निर्माण प्रकार का उपयोग करें।
एक विफलता का तरीका जिससे बचना चाहिए
एक आम गलती यह है कि बोर को परिभाषित करने वाला स्केच तो भेज दिया जाता है, लेकिन बेल्ट-साइड की ज्यामिति अस्पष्ट रह जाती है। इससे ऐसा पार्ट बन सकता है जो कैटलॉग में दिखने में तो लगभग सही लगे, लेकिन उसका अनुपात, बेल्ट लाइन, माउंटिंग या सर्विस एक्सेस बदल जाए। कीमत पूछने से पहले इस विरोधाभासी विशेषता को हल कर लें ताकि कोटेशन में एक ही यांत्रिक रूप से सुसंगत कॉन्फ़िगरेशन का उल्लेख हो।
यदि दो संभावित कॉन्फ़िगरेशन शेष रहते हैं, तो मशीन के माप और फ़ोटो तथा पसंदीदा विकल्प दोनों भेजें। इससे कोटेशन में यह स्पष्ट हो जाएगा कि किस इंटरफ़ेस को अभी भी पुष्टि की आवश्यकता है, बजाय इसके कि अनिश्चितता को चुपचाप विनिर्देश में बदल दिया जाए।
तकनीकी विकल्प को कोटेशन के लिए तैयार मद में बदलें
एचटीडी/प्रोफाइल परिवार और बेल्ट की पूरी जानकारी बताएं।
दांतों की संख्या, कार्य चौड़ाई और प्रासंगिक आयाम या ड्राइंग संदर्भ प्रदान करें।
जहां लागू हो, वहां बोर या बुश, शाफ्ट डेटा, हब प्रोजेक्शन और बेल्ट-लाइन की स्थिति को परिभाषित करें।
मात्रा, गंतव्य स्थान, आवश्यक दस्तावेज और अनुरोध के लिए उपयोग किए गए ड्राइंग संशोधन को शामिल करें।
जब ऊपर दिए गए बिंदुओं में से कोई एक बिंदु वास्तव में अज्ञात हो, तो पुष्टि के लिए उसे चिह्नित करें। एक सटीक खुला प्रश्न उस संभावित मान से कहीं अधिक उपयोगी होता है जिसे कभी मापा नहीं गया हो।
खरीदारों द्वारा आमतौर पर पूछे जाने वाले प्रश्न
सबसे पहले किस बात की पुष्टि करनी चाहिए?
दांतों के समूह के साथ-साथ प्रत्येक गैर-मानक शाफ्ट, हब, फ्लेंज, सामग्री और निरीक्षण विशेषता की पुष्टि करें। इससे बाद में गलत उत्पाद समूह या इंस्टॉलेशन मार्ग के आधार पर आयामों की तुलना होने से बचा जा सकेगा।
किसी प्रतिस्थापन के लिए कौन सी जानकारी सबसे उपयोगी होती है?
पुराने पुली को हटाने से पहले प्रोफाइल, पिच, दांत, चौड़ाई, बोर, हब, फ्लेंज, सामग्री, टॉलरेंस और संशोधन के साथ-साथ स्पष्ट तस्वीरें भेजें। तस्वीरों में अक्षीय अभिविन्यास और आस-पास की दूरियां दिखाई देती हैं, जो ढीले पुर्जे से नहीं दिख सकतीं।
किसी चित्र का उपयोग कब करना चाहिए?
जब भी कैटलॉग पंक्ति शाफ्ट इंटरफ़ेस, हब/फ्लेंज व्यवस्था, फिनिश, टॉलरेंस या मशीन के लिए महत्वपूर्ण निरीक्षण आवश्यकता को पूरी तरह से परिभाषित नहीं करती है, तो नियंत्रित ड्राइंग का उपयोग करें।
एक ही ड्राइंग संशोधन से कस्टम इंटरफ़ेस को नियंत्रित किया जाना चाहिए।
कोटेशन के लिए तैयार ड्राइंग में मानक बेल्ट-साइड ज्यामिति को अनुकूलित की जाने वाली विशेषताओं से अलग किया जाता है। एचटीडी परिवार, दांतों की संख्या और कार्यशील सतह को दर्शाएं, फिर स्पष्ट डेटम से शाफ्ट कनेक्शन, हब प्रोजेक्शन और फ्लेंज की स्थिति को मापें। सामग्री, फिनिश, मार्किंग और निरीक्षण संबंधी आवश्यकताओं को केवल तभी सूचीबद्ध किया जाना चाहिए जब वे ऑर्डर द्वारा नियंत्रित हों।
कोटेशन और परचेज़ ऑर्डर दोनों पर संशोधन दर्ज करें। यदि कोटेशन के बाद मशीन डिज़ाइन में कोई बदलाव होता है, तो ईमेल में लिखे एक वाक्य पर निर्भर रहने के बजाय एक नया संशोधन जारी करें, जिसे बाद में ड्राइंग से अलग किया जा सकता है।
संरचना स्पष्ट हो जाने के बाद ही व्यावसायिक योजना शुरू होती है।
उत्पादन की न्यूनतम ऑर्डर मात्रा (MOQ), सैंपल रूट और लीड टाइम चयनित मॉडल और निर्माण रूट पर निर्भर करते हैं। स्टैंडर्ड कैटलॉग पार्ट्स की योजना आमतौर पर उत्पादन मात्रा के आधार पर बनाई जाती है। उपयुक्त होने पर, 1-5 पीस के योग्य सैंपल सैंपल मूल्य पर देखे जा सकते हैं, जबकि मिश्रित मॉडलों को लगभग 1,500 अमेरिकी डॉलर में समेकित किया जा सकता है। विशेष सामग्रियों और विशेष प्रक्रियाओं के लिए न्यूनतम प्रक्रिया आवश्यकताएं लागू होती हैं।
मानक पुर्जों के लिए सामान्य योजना अवधि तकनीकी मंजूरी के बाद 10-25 कार्यदिवस और कस्टम घटकों के लिए 20-45 कार्यदिवस होती है। EXW, FOB, CIF और DAP जैसी शिपमेंट शर्तों पर गंतव्य के साथ चर्चा की जा सकती है; FCA, CFR, CPT, CIP और DDP जैसी शर्तों की समीक्षा उपयुक्त ऑर्डर के लिए की जा सकती है। अंतिम प्रतिबद्धताएँ जारी किए गए विनिर्देश और मात्रा के अनुसार होती हैं।
कस्टम ड्राइंग में मानक दांत ज्यामिति को मशीन-विशिष्ट विशेषताओं से अलग किया जाना चाहिए।
एक उपयोगी कस्टम ड्राइंग की शुरुआत मैचिंग बेल्ट फैमिली का नामकरण करके और इच्छित HTD टूथ सिस्टम को संरक्षित करके की जाती है। इसके बाद, यह मशीन के लिए बदलने वाली विशेषताओं को परिभाषित करता है: दांतों की संख्या और कार्य चौड़ाई, बोर या बुश, लागू होने पर कीवे, हब प्रोजेक्शन, फ्लेंज व्यवस्था, सामग्री, फिनिश और निरीक्षण के लिए आवश्यक आयाम। मानक और कस्टम जानकारी को अलग रखने से कोटेशन के दौरान अस्पष्टता कम हो जाती है।
माप लेते समय स्थिर कार्यात्मक आधार बिंदुओं का उपयोग करें, न कि गैर-महत्वपूर्ण सतहों की श्रृंखला का। यदि अक्षीय बेल्ट की स्थिति महत्वपूर्ण है, तो कार्यशील सतह या उससे संबंधित शोल्डर को शाफ्ट आधार बिंदु से ट्रेस करने योग्य बनाएं। यदि रनआउट या फिट को नियंत्रित किया जाता है, तो आधार बिंदु और स्वीकृति आवश्यकता को स्पष्ट रूप से बताएं। जब ड्राइंग पर मापने योग्य आवश्यकता बताई जा सकती है, तो "सटीक फिट" या "नमूने के समान" जैसे नोट्स पर भरोसा न करें।
संशोधन पहचानकर्ता का उपयोग करें और जारी किए गए ड्राइंग को खरीद लाइन के साथ रखें। जब प्रोटोटाइप में कोई बदलाव हो, तो अंतिम ज्यामिति को ईमेल टिप्पणियों या कार्यशाला नोट्स में छोड़ने के बजाय नियंत्रित दस्तावेज़ को अपडेट करें।
ड्राइंग को केवल उन्हीं चीजों को नियंत्रित करने दें जिनकी प्रोजेक्ट को वास्तव में आवश्यकता है।
कस्टम HTD पुली ड्राइंग में चयनित टूथ फैमिली को बनाए रखते हुए इंस्टॉलेशन को नियंत्रित करने वाली गैर-मानक विशेषताओं को स्पष्ट रूप से परिभाषित किया जाना चाहिए। ड्राइंग में आमतौर पर टूथ काउंट, वर्किंग विड्थ, बोर या बुश, कीवे, हब प्रोजेक्शन, फ्लेंज अरेंजमेंट, मटेरियल, फिनिश और निरीक्षण के लिए आवश्यक सभी आयाम शामिल होते हैं। उन विशेषताओं में अनावश्यक टॉलरेंस जोड़ने से बचें जो कार्यक्षमता को प्रभावित नहीं करती हैं।
कोटेशन, अनुमोदन, मशीनिंग और निरीक्षण के लिए ड्राइंग संशोधन को सामान्य संदर्भ के रूप में उपयोग किया जाना चाहिए। यदि कोटेशन के बाद किसी मूल्य में परिवर्तन होता है, तो परिवर्तन का विवरण केवल ईमेल में देने के बजाय ड्राइंग को संशोधित करें। इससे प्रोटोटाइप और उत्पादन ऑर्डर में एक ही अनौपचारिक पार्ट नाम के साथ अलग-अलग कॉन्फ़िगरेशन बनने से बचा जा सकेगा।
एचटीडी परिवार, दांतों की संख्या और कार्यशील चौड़ाई।
बोर/बुश, कीवे, हब, शोल्डर और रिटेनिंग फीचर्स।
वे मापदंड, सहनशीलता और निरीक्षण बिंदु जो कार्यात्मक रूप से आवश्यक हैं।
संशोधन, सामग्री/फिनिश, मात्रा, अंकन और आवश्यक दस्तावेज।
रिलीज़ से पहले, बेल्ट इंटरफ़ेस से शाफ़्ट इंटरफ़ेस तक ड्राइंग को ध्यान से पढ़ें और सुनिश्चित करें कि सभी अनिवार्य आयामों का निर्माण और निरीक्षण किया जा सकता है। यदि मानक कैटलॉग मान स्वीकार्य है, तो उसे मानक ही रहने दें, अनावश्यक कस्टम आवश्यकता न बनाएं।