HTD Zamanlama Kasnağı Bakım ve Kontrol Listesi Bu, bir tahrik sistemi kararı olarak ele alınmalıdır. Faydalı başlangıç noktası, eşleşen kayış ve makine arayüzüdür; bunu diş sayısı, çalışma genişliği, şaft montajı ve çalışma koşulları takip eder. Bu kılavuz, bir mühendisin veya alıcının zamanlama kasnağı bakımını, katalog satırına veya çizime göre doğrulanabilen bir teklif talebine dönüştürmesine yardımcı olan kontrolleri açıklamaktadır.
Boyutları karşılaştırmadan önce tahrik sistemini belirleyin.
Zamanlama kasnağı bakımı için, kasnak çaplarını karşılaştırmadan önce kayışın üzerindeki tüm işaretlemeleri belirleyin. HTD, eğrisel bir senkron sistemdir ve nominal adım, profil ailesiyle ilişkili kalmalıdır. Mevcut bir oranın korunması gerektiğinde, tahrik eden ve tahrik edilen diş sayılarını kaydedin. Yeni bir tahrik sistemi için, diş sayılarını seçmeden önce hedef hız oranını, tahrik eden hızını ve beklenen yükü belgeleyin. Bu, bileşen düzeyindeki bir kararın makine gereksinimini geçersiz kılmasını önler.
Bir değiştirme projesi için, katalogdaki bir sıranın eşdeğer olduğuna karar vermeden önce ölçülen değeri takılı kayış ve makine düzeniyle karşılaştırın. Yeni bir proje için, daha sonraki bakım ekiplerinin adım, diş sayısı ve montaj stilinin neden seçildiğini anlayabilmesi için tasarım esaslarını belgeleyin.
Montajı Kontrol Eden Boyutlar
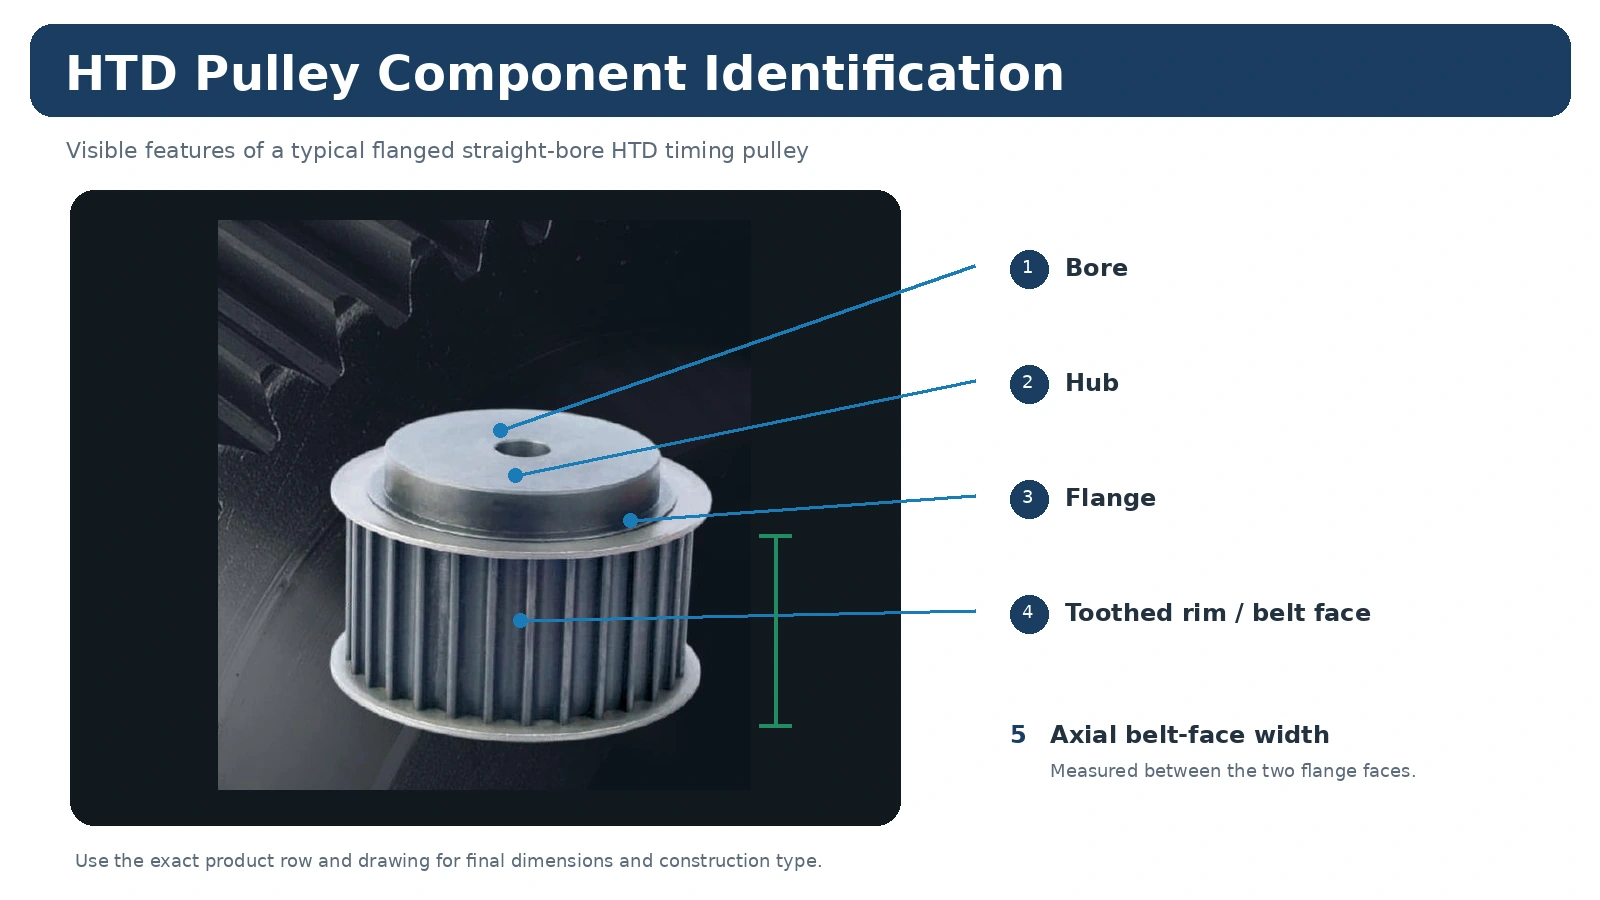
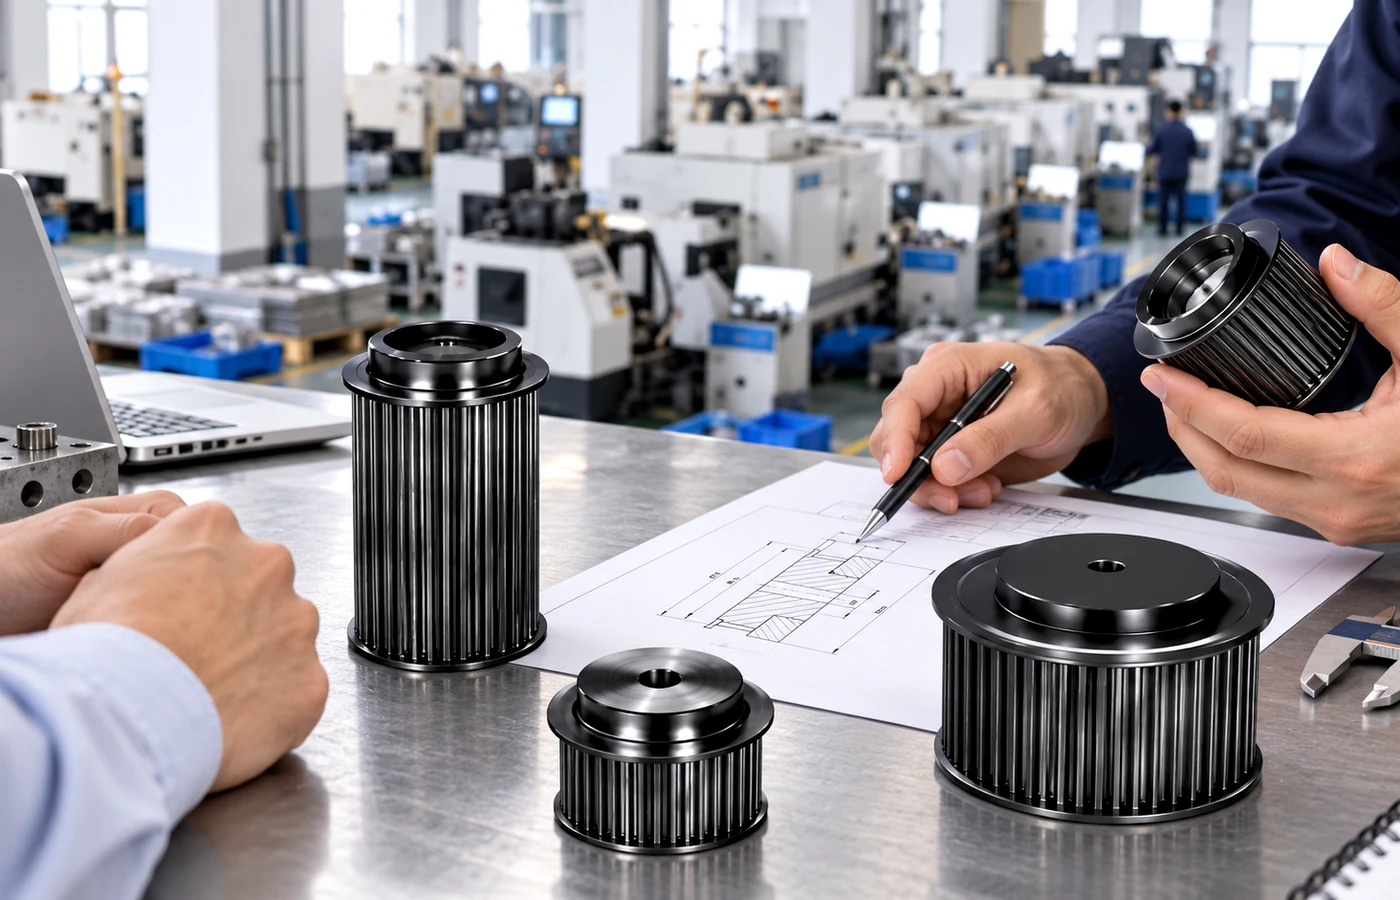
Bir kasnak, hatve ve diş sayısı açısından uyumlu olsa bile, delik, göbek, flanş veya eksenel konum farklılığı nedeniyle makineye uymayabilir. Mil arayüzünü, kayış yüzeyi genişliğini, her iki taraftaki göbek çıkıntısını ve kayış hattını sabit bir makine referans noktasına göre ölçün. Konik burç kullanılıyorsa, hem kasnak serisini hem de burç kodunu kaydedin. Bitmiş bir delik gerekiyorsa, çizime uyumu, kama yuvasını ve herhangi bir sabitleme yöntemini ekleyin.
Bir değiştirme projesi için, katalogdaki bir sıranın eşdeğer olduğuna karar vermeden önce ölçülen değeri takılı kayış ve makine düzeniyle karşılaştırın. Yeni bir proje için, daha sonraki bakım ekiplerinin adım, diş sayısı ve montaj stilinin neden seçildiğini anlayabilmesi için tasarım esaslarını belgeleyin.
Seçime Dahil Edilmesi Gereken Çalışma Koşulları
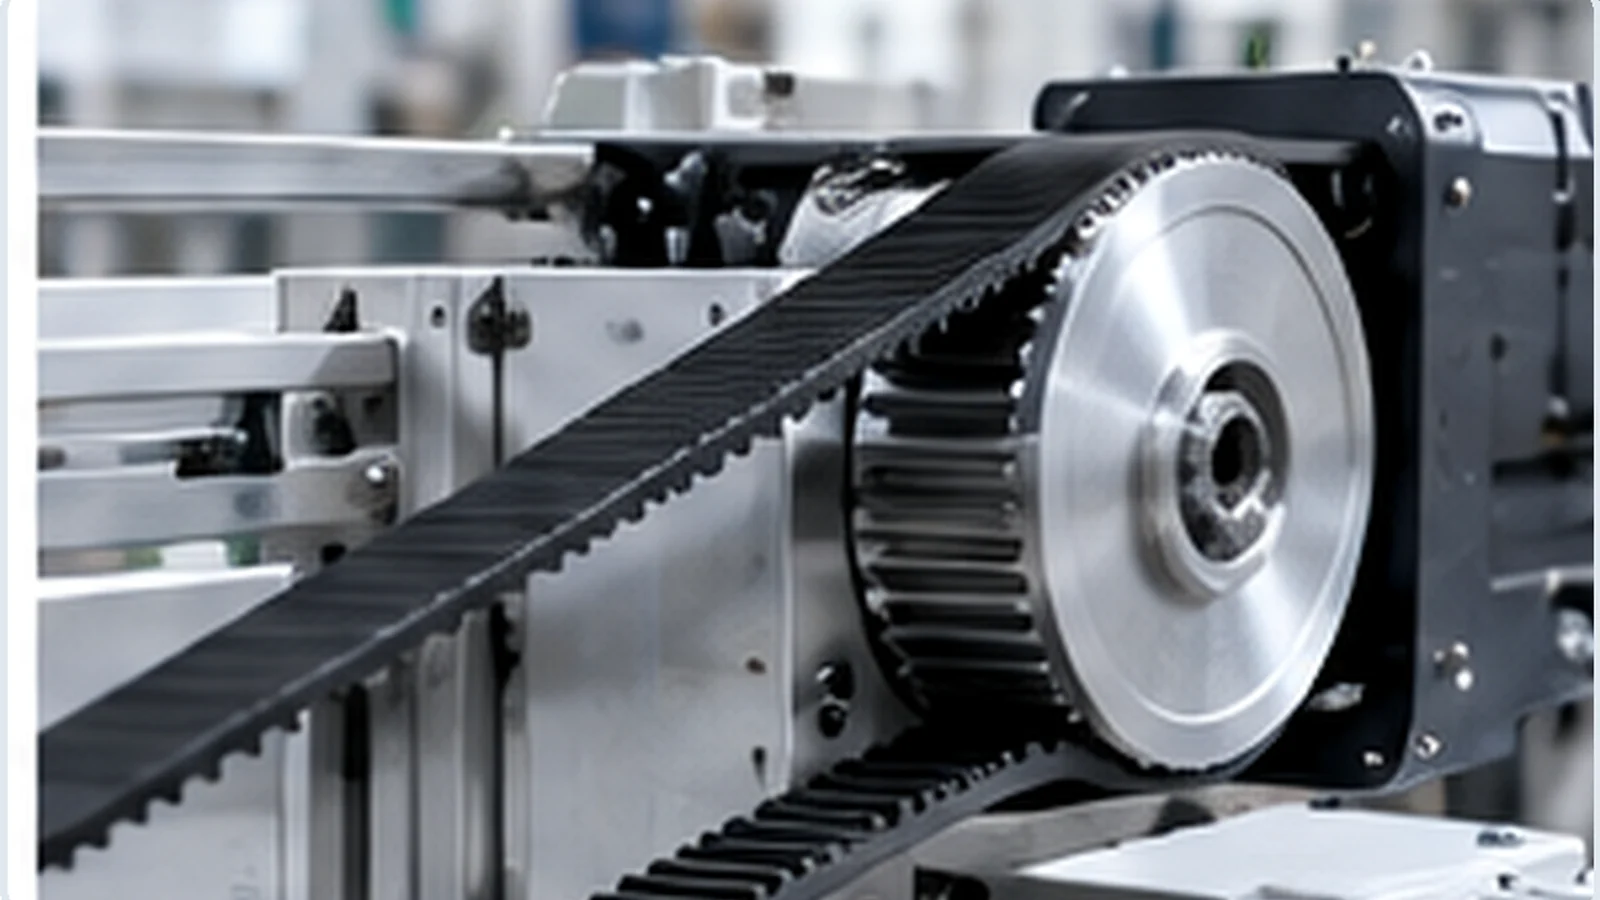
Aynı nominal zamanlama kasnağı bakım bileşeni, makineye bağlı olarak çok farklı servis koşullarına maruz kalabilir. Saatteki çalıştırma sayısı, geri dönüş, ani yükleme, sürekli çalışma süresi, sıcaklık, kirlenme, temizlik ve gerdirme için erişim, tahrik sistemini etkileyen faktörlerdir. Kompakt bir otomasyon ekseni, tekrarlanabilir hareketi ve kontrollü hizalamayı vurgularken, bir konveyör veya proses makinesi sürekli çalışma ve servis erişimini vurgulayabilir. Kasnağın yalnızca boyutuna göre seçilmesini istemek yerine, bu koşulları sağlayın.
Bir değiştirme projesi için, katalogdaki bir sıranın eşdeğer olduğuna karar vermeden önce ölçülen değeri takılı kayış ve makine düzeniyle karşılaştırın. Yeni bir proje için, daha sonraki bakım ekiplerinin adım, diş sayısı ve montaj stilinin neden seçildiğini anlayabilmesi için tasarım esaslarını belgeleyin.
Montaj Öncesi Kontrol Noktaları
Muayene, tahrik sistemini etkileyen boyutlara odaklanmalıdır: şaft arayüzü, eksenel konum, diş durumu, yüz genişliği ve çizimle kontrol edilen salınım veya referans noktası ilişkisi. Genel bir kalite beyanı kabulü tanımlamaz. Boyutsal rapor, malzeme belgesi veya siparişe özel kayıt gerekiyorsa, üretimden önce bunu belirleyin. Bakım sırasında, flanş hasarı, kenar aşınması, kalıntı ve kasnağın şaft üzerinde hareket ettiğine dair işaretlere dikkat edin.
Bir değiştirme projesi için, katalogdaki bir sıranın eşdeğer olduğuna karar vermeden önce ölçülen değeri takılı kayış ve makine düzeniyle karşılaştırın. Yeni bir proje için, daha sonraki bakım ekiplerinin adım, diş sayısı ve montaj stilinin neden seçildiğini anlayabilmesi için tasarım esaslarını belgeleyin.
Sipariş vermeden önce kapatılması gereken açık sorular
Tam olarak hangi HTD profili ve genişliği takılmış veya belirtilmiştir?
Hangi diş oranı veya mevcut diş sayısı korunmalıdır?
Hangi delik çapı, geçme çapı, kama yuvası veya konik burç düzenlemesi gereklidir?
Göbek çıkıntısı ve flanş boşluğu ne kadar mevcuttur?
Hız, yük, çalıştırma, geri vites ve çalışma saatleri nelerdir?
Tedarikle birlikte hangi çizim, malzeme veya muayene kayıtları da verilmelidir?
Başarısızlık Belirtileri ve Düzeltici Eylemler
Kenar aşınması, izleme veya hizalama sorunlarına işaret eder; cilalanmış veya hasar görmüş diş yüzeyleri kirlenmeyi, aşırı yüklenmeyi veya uygun olmayan bir eşleşme koşulunu gösterebilir; delikteki sürtünme veya hareket, şaft bağlantısına işaret eder. Bu belirtileri teşhis ipuçları olarak değerlendirin ve sadece kayışı değiştirmek yerine makineyi kontrol edin.
Vardığınız sonucu teklif talebine veya çizime kaydedin, böylece aynı karar mühendislik, satın alma ve denetim birimleri tarafından da görülebilsin.
Teklif Talebi ile Birlikte Neler Gönderilmelidir?
Profil, diş sayısı, kayış genişliği, şaft arayüzü, göbek/flanş detayları, miktar, varış yeri ve bir çizim veya yedek ölçüm taslağı gönderin. Yeni bir tahrik sistemi için hız, oran, yük, merkez mesafesi ve ortam bilgilerini ekleyin. Gözden geçirin. HTD ürün aileleri, kullanın seçim kılavuzuveya ilgili olanları karşılaştırın uygulama notları.
İzleri temizlemeden önce durumu kontrol edin.
Tahrik sistemini temizlemeden önce, diş yüzeylerini, kayış tozunu, kenar aşınmasını, flanş izlerini ve şaft arayüzündeki herhangi bir hareket belirtisini fotoğraflayın. Bu ipuçları, normal kullanım aşınmasını hizalama veya montaj sorunundan ayırt etmenize yardımcı olabilir.
Ölçülen değerleri, katalog referanslarını ve proje gereksinimlerini açıkça birbirinden ayırın. Gerekli bir nokta ilgili katalog tablosunda veya onaylı çizimde belirtilmemişse, boşluğu makul ancak doğrulanmamış bir değerle doldurmak yerine, bunu bir teklif talebi sorusu veya çizim gereksinimi olarak ekleyin.
Makinenin konumuna göre bakım kayıtlarını tutun.
Kayışın adını, kasnak kodunu, montaj tarihini ve makine konumuna göre ölçülen herhangi bir sorunu kaydedin. Faydalı bir geçmiş kaydı, daha sonraki değiştirme kararlarını hızlandırır ve benzer görünümlü parçaların karıştırılmasını önlemeye yardımcı olur.
Satın alma kaydı, makine gereksinimi ile seçilen kasnak arasında net bir bağlantı kurmalıdır. Bu, ürün koduyla birlikte komple kayış veya profil kimliği, diş sayısı, çalışma genişliği ve şaft arayüzü bilgilerinin de yer alması anlamına gelir. Herhangi bir özel malzeme, yüzey işlemi, kontrollü tolerans, işaretleme veya rapor gereksinimi ayrı olarak belirtilmelidir, böylece tüm ürün ailesinin evrensel bir özelliği olarak yanlış anlaşılmaz.
Tedarik ve Dokümantasyon
Seçim netleştikten sonra, kabul edilen ürün kimliği, miktar, varış yeri ve çizim revizyonunu aynı satın alma satırında tutun. Standart katalog parçaları genellikle minimum üretim miktarlarına göre planlanırken, daha büyük veya daha yüksek değerli ürünler pratik sipariş değerine göre incelenebilir. Yapılandırma ve üretim yolu uygun olduğunda, nitelikli yeni müşteri örnekleri (1-5 adet) örnek fiyatlandırmasıyla incelenebilir.
Karma model siparişler, yaklaşık 1.500 ABD doları tutarında pratik bir sipariş değerine doğru birleştirilebilir. Özel malzemeler ve özel işlemler, ilgili işlemin gerektirdiği minimum miktara tabidir. Çok küçük, tek veya iki parçalı talepler, perakende yedek siparişleri yerine yalnızca nitelikli mühendislik doğrulaması veya ücretli numune vakaları olarak ele alınır.
Teknik tanım netleştikten sonra teslim süresi teyit edilir. Standart parçalar için genellikle 10-25 iş günü, özel bileşenler için 20-45 iş günü ve proje bazlı montajlar veya ilgili ekipmanlar için ise 45-120 iş günü planlanır. EXW, FOB, CIF ve DAP yaygın olarak desteklenir; uygun sevkiyatlar için FCA, CFR, CPT, CIP ve DDP görüşülebilir. Bunları sipariş incelemesinden önce bir sevkiyat sözü olarak değil, planlama aralıkları olarak değerlendirin.
Pratik Bir Karar Dizisi
Öncelikle diş durumu, kayış aşınması, hizalama, şaft güvenliği ve kirlenmeyi kontrol edin. Makine gereksinimini katalog seçiminden ayrı tutun: önce tahrik sisteminin neyi koruması gerektiğini belirleyin, ardından yalnızca bu kimliğe uyan satırları veya çizimleri karşılaştırın. Bu, tanıdık görünen bir kasnağın işlevsel arayüzleri kontrol edilmeden önce kabul edilmesini önler.
Mevcut bir makine için, değişiklik yapmadan önce orijinal ilişkiyi koruyun. Yeni bir tasarım için, bakım kararının daha sonra yalnızca hafızaya veya bir fotoğrafa dayanmadan gözden geçirilebilmesi için hedef oranı, çalışma bağlamını ve kurulum alanını kaydedin.
Ölçüm Kaydı Oluşturun
En kullanışlı ölçüm seti, aşınma deseni, diş/flanş durumu, hizalama, şaft hareketi ve bakım geçmişini içerir. Hangi değerlerin makine üzerinde ölçüldüğünü ve hangi değerlerin katalogdan veya yayınlanmış bir çizimden alındığını işaretleyin. Bir özellik erişilemez olduğunda, sabit bir referans noktasıyla olan ilişkisini fotoğraflayın ve boşluğu varsayılan bir değerle doldurmak yerine, onaylanması gereken bir özellik olarak belirtin.
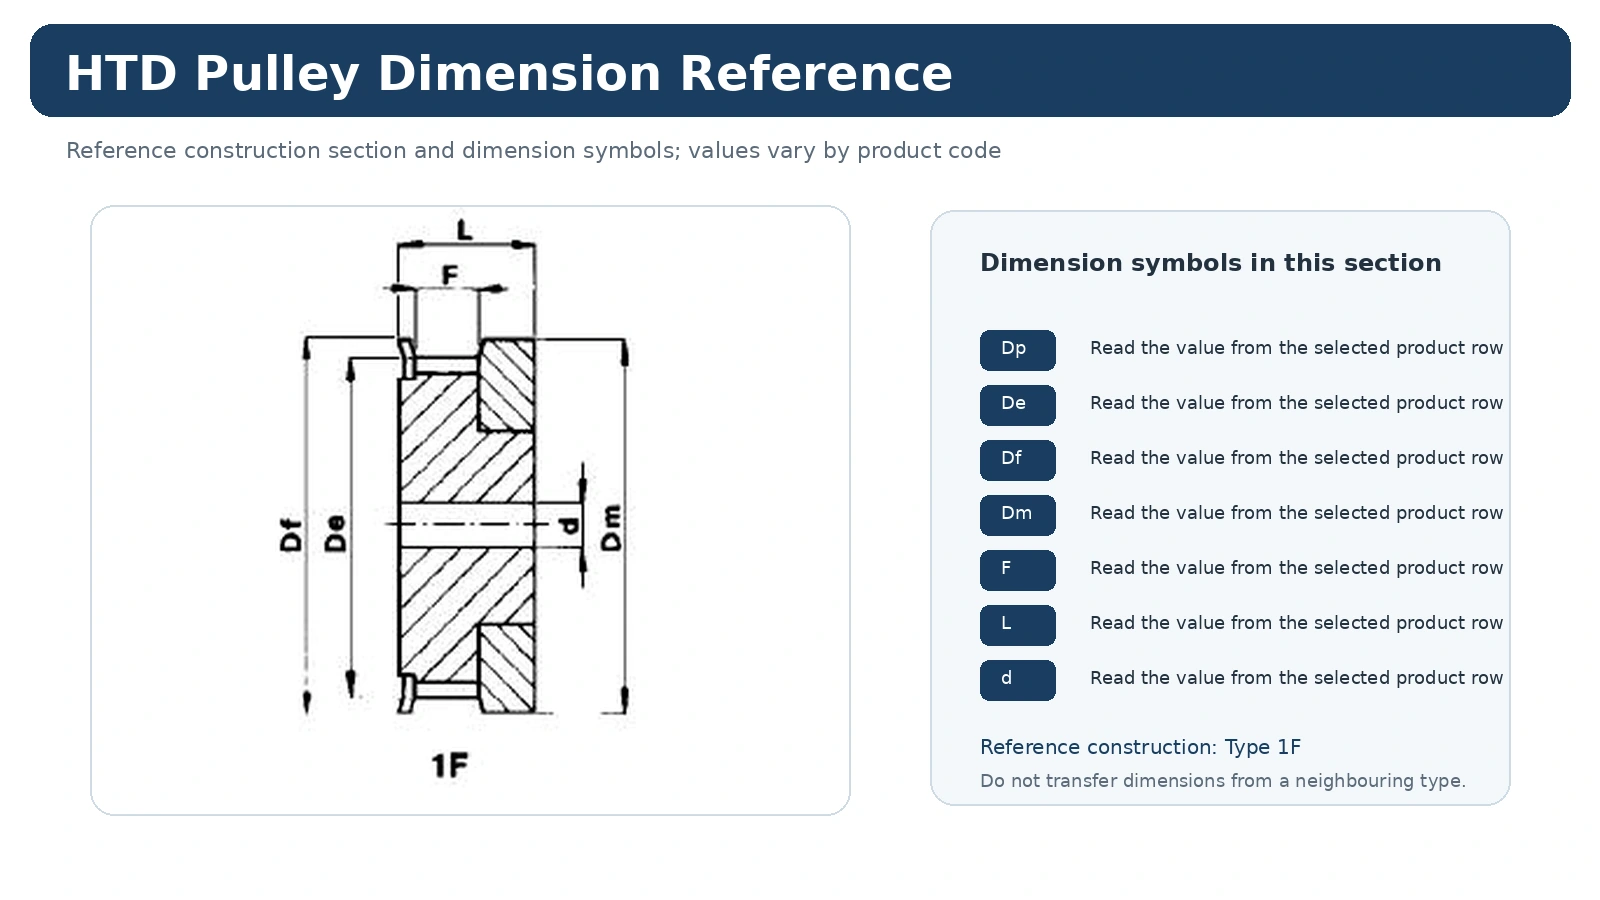
Ölçü çizimleri tam okunabilir genişlikte görüntülenmelidir. Ekran görüntüsünü ölçeklendirip ardından ölçeklendirilmiş ölçüyü bir ölçü olarak kullanmayın; basılı değeri ve doğru yapı türünü kullanın.
Kaçınılması Gereken Bir Arıza Modu
Sık yapılan bir hata, hasarlı veya yanlış hizalanmış bir kasnağı kullanımda bırakarak kayışı değiştirmektir. Bu durum, katalogda benzer görünen ancak oran, kayış hattı, montaj veya servis erişimi açısından farklılık gösteren bir parça ortaya çıkarabilir. Fiyat teklifi istemeden önce çelişkili özelliği çözün, böylece teklif mekanik olarak tutarlı tek bir konfigürasyona atıfta bulunsun.
İki olası konfigürasyon daha mümkünse, hem makine ölçülerini ve fotoğraflarını hem de tercih edilen seçeneği gönderin. Böylece, belirsizliği sessizce bir spesifikasyona dönüştürmek yerine, hangi arayüzün hala onaylanması gerektiğini belirleyebiliriz.
Teknik Seçimi Teklif Vermeye Hazır Bir Kalem Haline Getirin
HTD/profil ailesini ve kemer bilgilerini eksiksiz olarak belirtin.
Diş sayısını, çalışma genişliğini ve ilgili boyut veya çizim referanslarını belirtin.
Gerektiğinde delik veya burç çapını, şaft verilerini, göbek çıkıntısını ve kayış hattı konumunu tanımlayın.
Miktar, varış yeri, gerekli belgeler ve talep için kullanılan çizim revizyonunu ekleyin.
Yukarıdaki maddelerden biri gerçekten bilinmiyorsa, doğrulama için etiketleyin. Kesin bir açık soru, hiç ölçülmemiş olası bir değerden daha faydalıdır.
Alıcıların Sıkça Sorduğu Sorular
Öncelikle neyin teyit edilmesi gerekiyor?
Dişlerin durumunu, kayış aşınmasını, hizalamayı, şaft güvenliğini ve kirlenmeyi doğrulayın. Bu, daha sonra boyutların yanlış ürün ailesi veya montaj yoluyla karşılaştırılmasını önler.
Yerine geçecek kişi için en faydalı bilgi hangisidir?
Eski kasnak çıkarılmadan önce aşınma deseni, diş/flanş durumu, hizalama, şaft hareketi ve bakım geçmişini, ayrıca net fotoğrafları gönderin. Fotoğraflar, gevşek bir parçanın gösteremeyeceği eksenel yönlendirmeyi ve komşu boşlukları korur.
Çizim ne zaman kullanılmalıdır?
Katalog satırında, makine için önemli olan şaft arayüzü, göbek/flanş düzeni, yüzey işlemi, tolerans veya muayene gereksinimi tam olarak tanımlanmadığında, kontrollü bir çizim kullanın.
Kasnağı değiştirmeden önce sistemi teşhis edin.
Kayışta oluşan iz kayması, kenar aşınması, gürültü veya tekrarlayan hasarlar birden fazla nedenden kaynaklanabilir. Yeni bir kasnak sipariş etmeden önce, hizalamayı, şaft ve yatak durumunu, montaj güvenliğini, kayış durumunu, kirlenmeyi ve kayışın flanşlara göre konumunu kontrol edin. Kasnakta görünen bir belirti, tek başına kasnak geometrisinin asıl neden olduğunun kanıtı değildir.
Değiştirme işlemi için öncelikle takılı durumu belgeleyin. Her iki kasnak yüzeyini ve kayış yolunu fotoğraflayın, kayış işaretini ve diş sayısını kaydedin ve belirtinin yük altında, geri dönüşte veya ısınmadan sonra ortaya çıkıp çıkmadığını not edin. Bu gözlemler, bir montaj sorununu aşınmış veya yanlış bir bileşenden ayırmayı kolaylaştırır.
Bulguyu Kontrollü Bir Onarıma Dönüştürün
Bir kasnak değiştiriliyorsa, kabul edilen modeli veya çizim revizyonunu bakım kaydıyla birlikte saklayın. Onarım sırasında yapılan şaft veya göbek işleme işlemlerini kaydedin, böylece bir sonraki değiştirme işleminde orijinal katalog arayüzünün hala mevcut olduğu varsayılmasın. Salınım veya boyut özelliği işlevsel olarak kritik ise, ölçüm referansını ve kabul değerini onarım çiziminde veya satın alma gereksiniminde tanımlayın.
Montajdan sonra, makine normal çalışmaya dönmeden önce kayış hattını ve tahrik durumunu doğrulayın. Amaç sadece yeni bir bileşen takmak değil; izlenebilir ve bakımı yapılabilir bir tahrik konfigürasyonunu geri yüklemektir.
İnceleme, bir sonraki değiştirme işlemi için gerekli kanıtları korumalıdır.
Faydalı bir kontrol rutini, kırık dişleri aramaktan daha fazlasını içerir. Kayış hattını, flanş temasını, diş yüzeyi durumunu, delik veya burç sağlamlığını, görünür aşınmayı, kalıntı birikimini ve kasnağın eksenel olarak hareket ettiğine dair herhangi bir işareti kontrol edin. Mümkünse tahrik sisteminin her iki tarafını da karşılaştırın, çünkü izleme problemi her iki kasnaktan veya şaft desteklerinden kaynaklanabilir.
Aşınma tespit edildiğinde, temizlemeden veya sökmeden önce fotoğraf ve ölçümler kaydedin. Amaç, kasnağın kendisinin hasar görüp görmediğine, hizalama veya şaft hareketinin katkıda bulunup bulunmadığına veya kayış ve kasnak ailesinin uyumsuz olup olmadığına karar vermek için yeterli bağlamı korumaktır. Tezgah üzerindeki gevşek bir parça, bu bilgilerin tamamını yeniden üretemez.
Onaylanan yedek parça kodunu, kayış kimliğini ve güncellenmiş çizimi bakım kaydıyla birlikte saklayın. Bu, inceleme bulgularını tek seferlik görsel bir değerlendirme yerine tekrarlanabilir bir tedarik referansına dönüştürür.
Henüz Kaydedilmesi Gereken Projeye Özgü Kontroller
Kayış kimliğini, diş sayısını, çalışma genişliğini ve şaft arayüzünü seçilen katalog satırıyla birlikte saklayın. Makineye özgü uyum, yüzey işleme veya muayene gereksinimlerini, tüm ürün ailesi için genel bir talep haline getirmek yerine, teklif talebine veya çizime kaydedin.
Değiştirme işlemleri için, sökme işleminden önce çekilen fotoğraflar ve ölçümler, kayış hattı konumunu, göbek yönünü ve bitişik boşlukları korur. Aşınma veya hasarın yeni bileşene kopyalanmaması için, doğrudan saha ölçümlerini katalog değerlerinden ayrı olarak işaretleyin.
Faydalı ipuçlarını koruyacak bir sırayla sürücüyü inceleyin.
Rutin incelemede, kayış, kasnak dişleri, flanşlar, göbek veya burç, şaft desteği ve çevresindeki kirlilik tek bir tahrik sistemi olarak ele alınmalıdır. Temizlemeden önce, kayış tozunu, cilalı alanları, flanş sürtünmesini, şaft arayüzündeki gevşekliği veya hareketi not edin. Bu gözlemler, aşınmanın bileşenden, hizalamadan veya başka bir makine koşulundan kaynaklanıp kaynaklanmadığını açıklayabilir.
Parçaları yalnızca yüzeyleri yeni bir parçadan farklı göründüğü için değiştirmekten kaçının. Aşınmayı makine belirtileri ve ölçümleriyle karşılaştırın. Bir boyut veya salınım limiti kritik ise, her HTD kasnağına tek bir evrensel tolerans uygulamak yerine, ekipman çizimini veya üzerinde anlaşılmış bir muayene gereksinimini kullanın.
Diş aşınmasını, çatlakları, flanş izlerini, döküntüleri ve kayış durumunu kaydedin.
Göbek, burç, bağlantı elemanları ve şaft üzerindeki herhangi bir hareket belirtisini kontrol edin.
Kasnak düzlemlerini, şaft durumunu ve kayış izini kontrol edin.
Model numarasını, kayış üzerindeki işaretlemeyi, ölçü notlarını ve değiştirme tarihini bir arada saklayın.
İnceleme sonucunda bir değiştirme ihtiyacı tespit edildiğinde, kaydedilen durumu kullanarak teklif talebini hazırlayın. Bu, basit bir birebir parça değişimini, şaft, rulman veya hizalama çalışması da gerektiren bir onarımdan ayırt etmeye yardımcı olur.