Özel HTD Zamanlama Kasnağı
Çizimde belirtilen iç çap, göbek, flanş ve muayene gereksinimlerine uygun özel HTD kasnak işleme.
Özel HTD Zamanlama Kasnağı Yapılandırmasına Genel Bakış
Özel HTD Zamanlama Kasnakları Bu yöntemler, standart diş ailesinin bilindiği ancak şaft arayüzü, göbek, flanş, yüz genişliği, malzeme veya muayene gereksiniminin bir çizime uygun olması gereken projeler için tasarlanmıştır. Doğru iş akışı, eşleşen kayış profili ve diş sayısı ile başlar, ardından gerçek şaft ve mevcut zarf etrafında makine arayüzünü tanımlar.
Göbekten Önce Diş Sistemini Tanımlayın
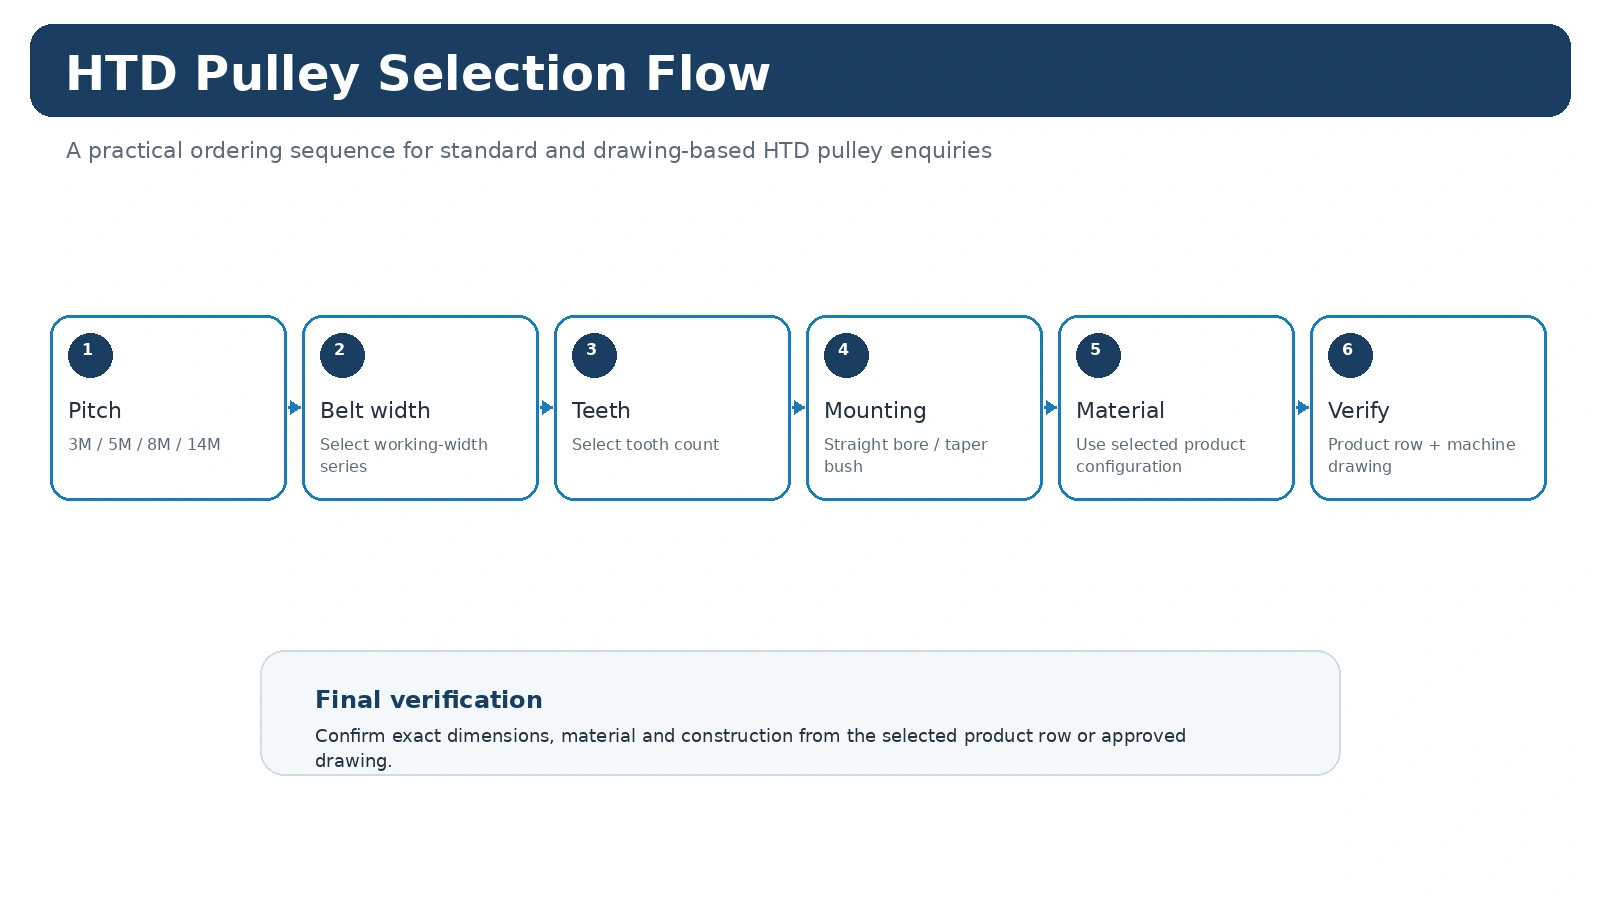
HTD 3M, 5M, 8M veya 14M ve gerekli diş sayısıyla başlayın. Kayış tarafı geometrisi sabitlendikten sonra, delik, göbek çıkıntısı, kama yuvası veya burç düzeni ve flanş konfigürasyonu makine çizimine göre incelenebilir.
Özel İşleme için Çizim Girişleri
Faydalı bir teklif talebi (RFQ), hatve, diş sayısı, kayış yüzeyi, şaft çapı ve uyumu, göbek geometrisi, flanş düzeni, malzeme, yüzey işlemi, miktar ve herhangi bir kontrollü salınım veya muayene gereksinimini belirtmelidir. Kayış hattının şaft omuzuna veya yatak yüzeyine göre konumunu gösteren eksenel referansı atlamayın.
Yapı ve Boyut İncelemesi
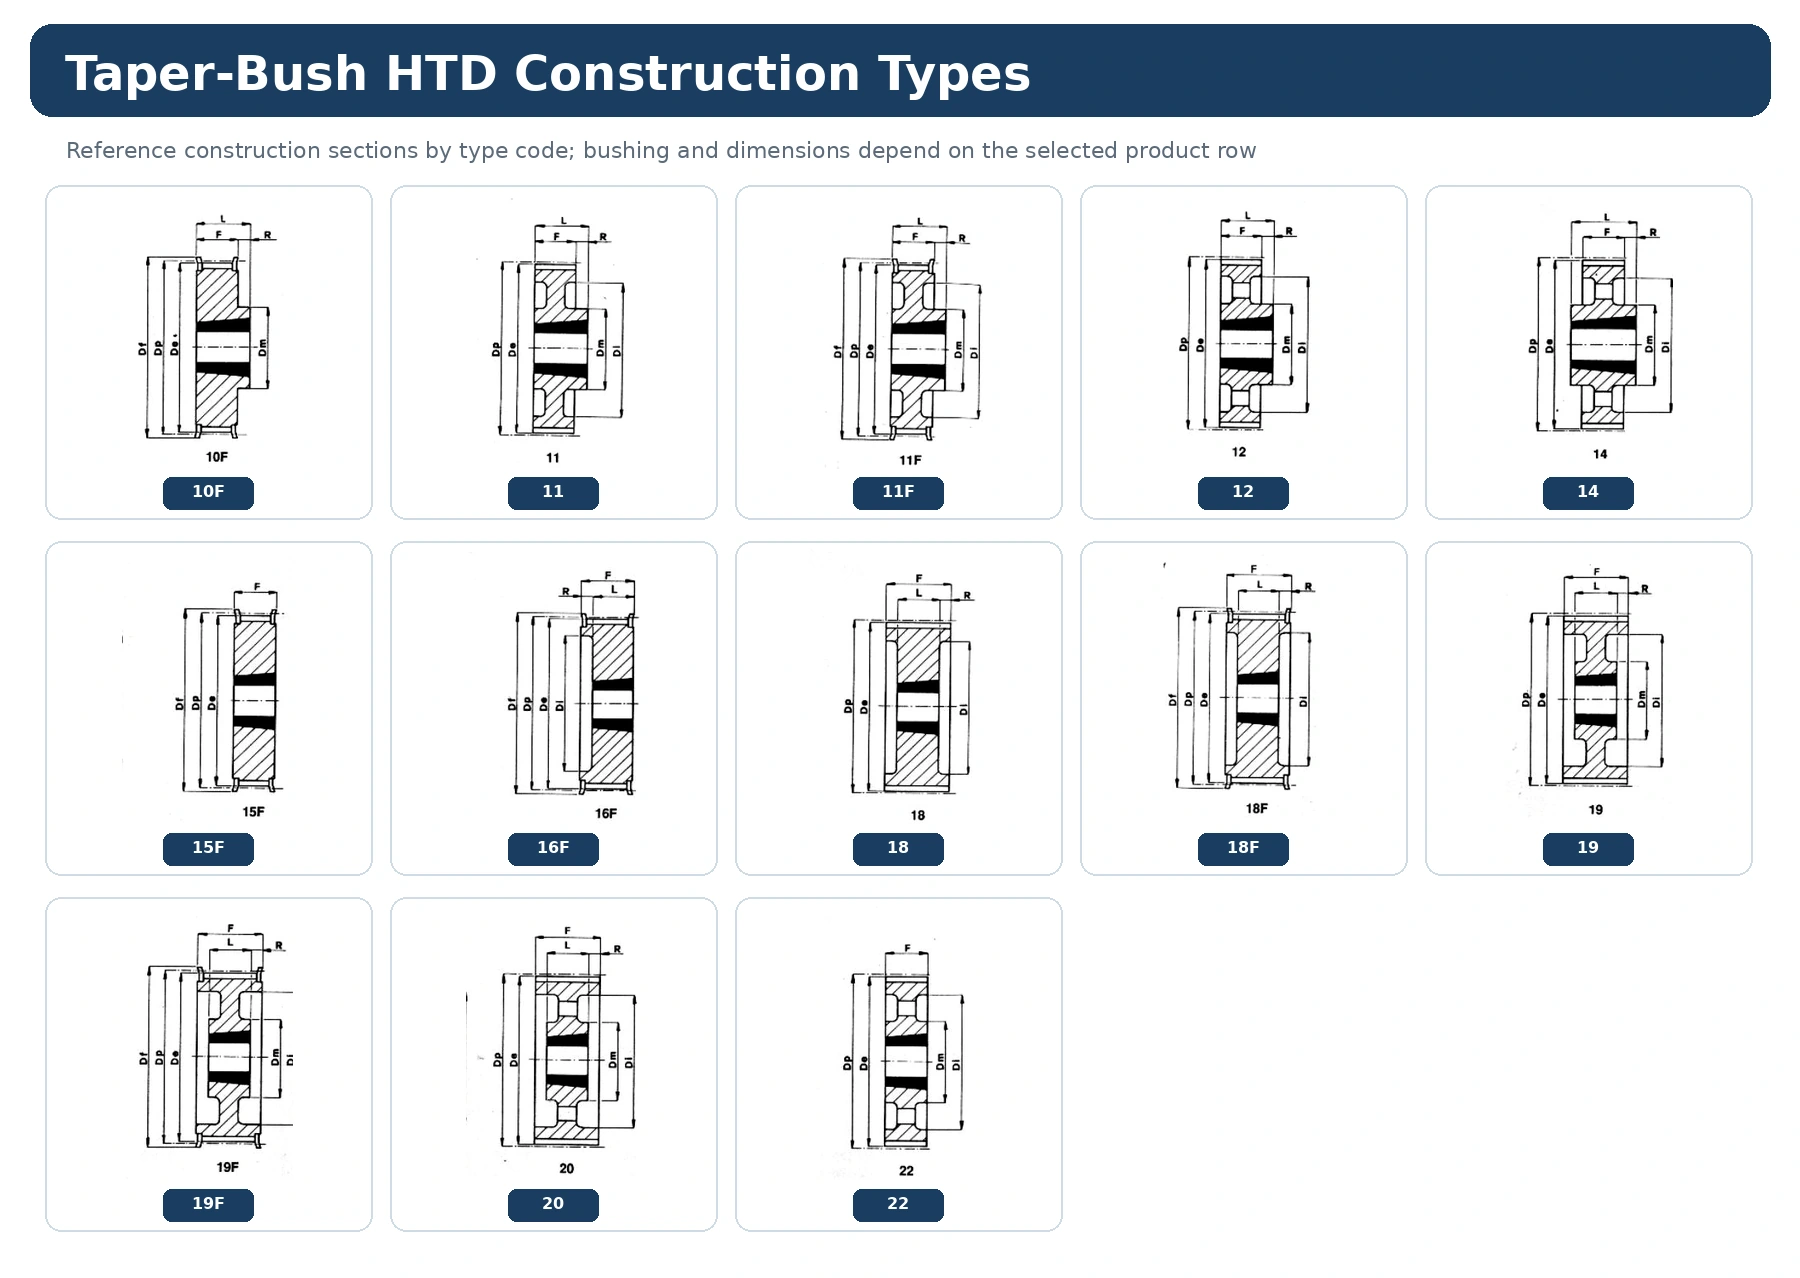
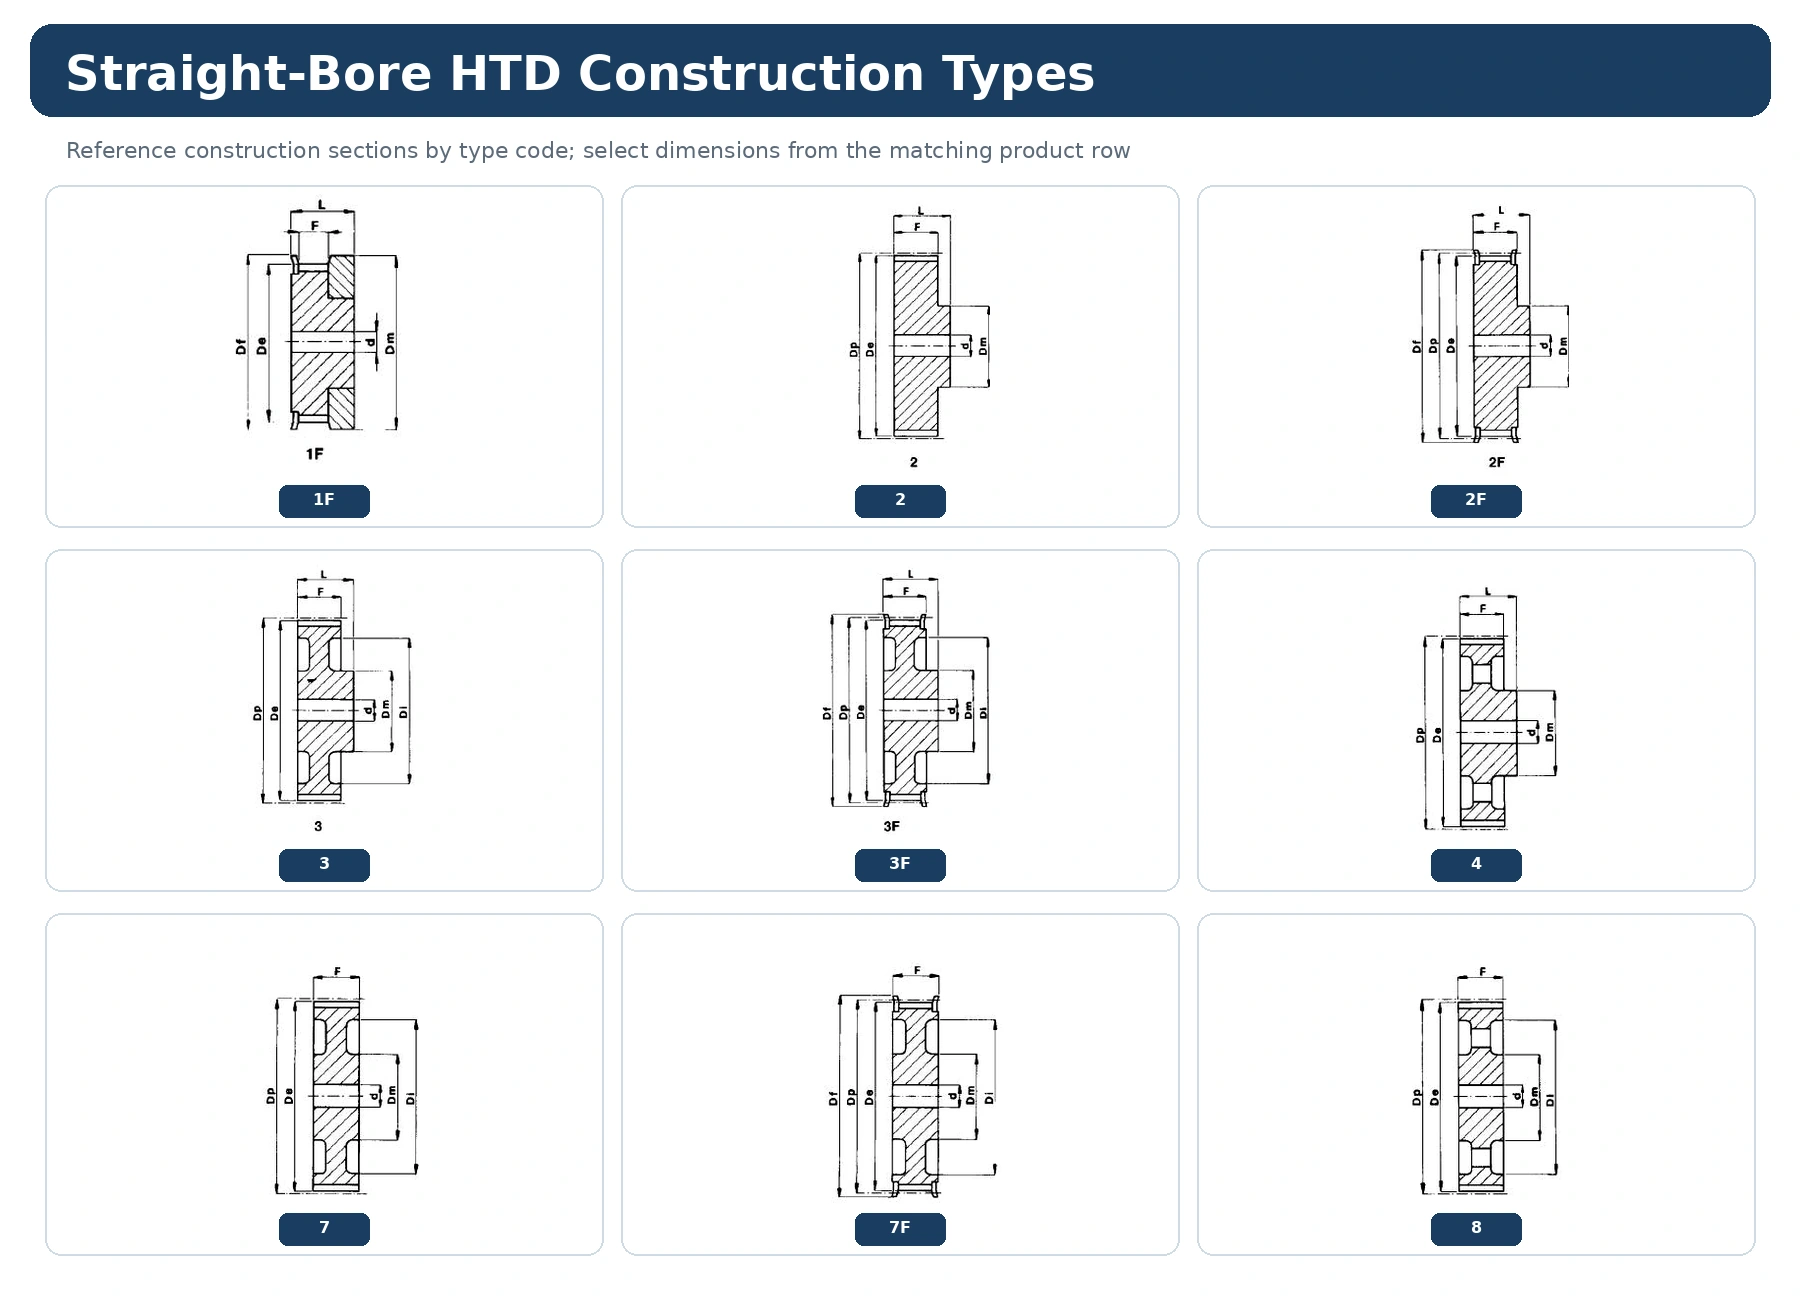
Aşağıdaki referanslar, nihai onaylı bir çizimin yerini almadan çizim tartışmalarını düzenlemeye yardımcı olur. Katalog kesit tipleri faydalı başlangıç noktalarıdır, ancak özel bir kasnak, birkaç örnekten alınan boyutların bir karışımı yerine, tek bir kontrollü geometriye göre üretilmelidir.
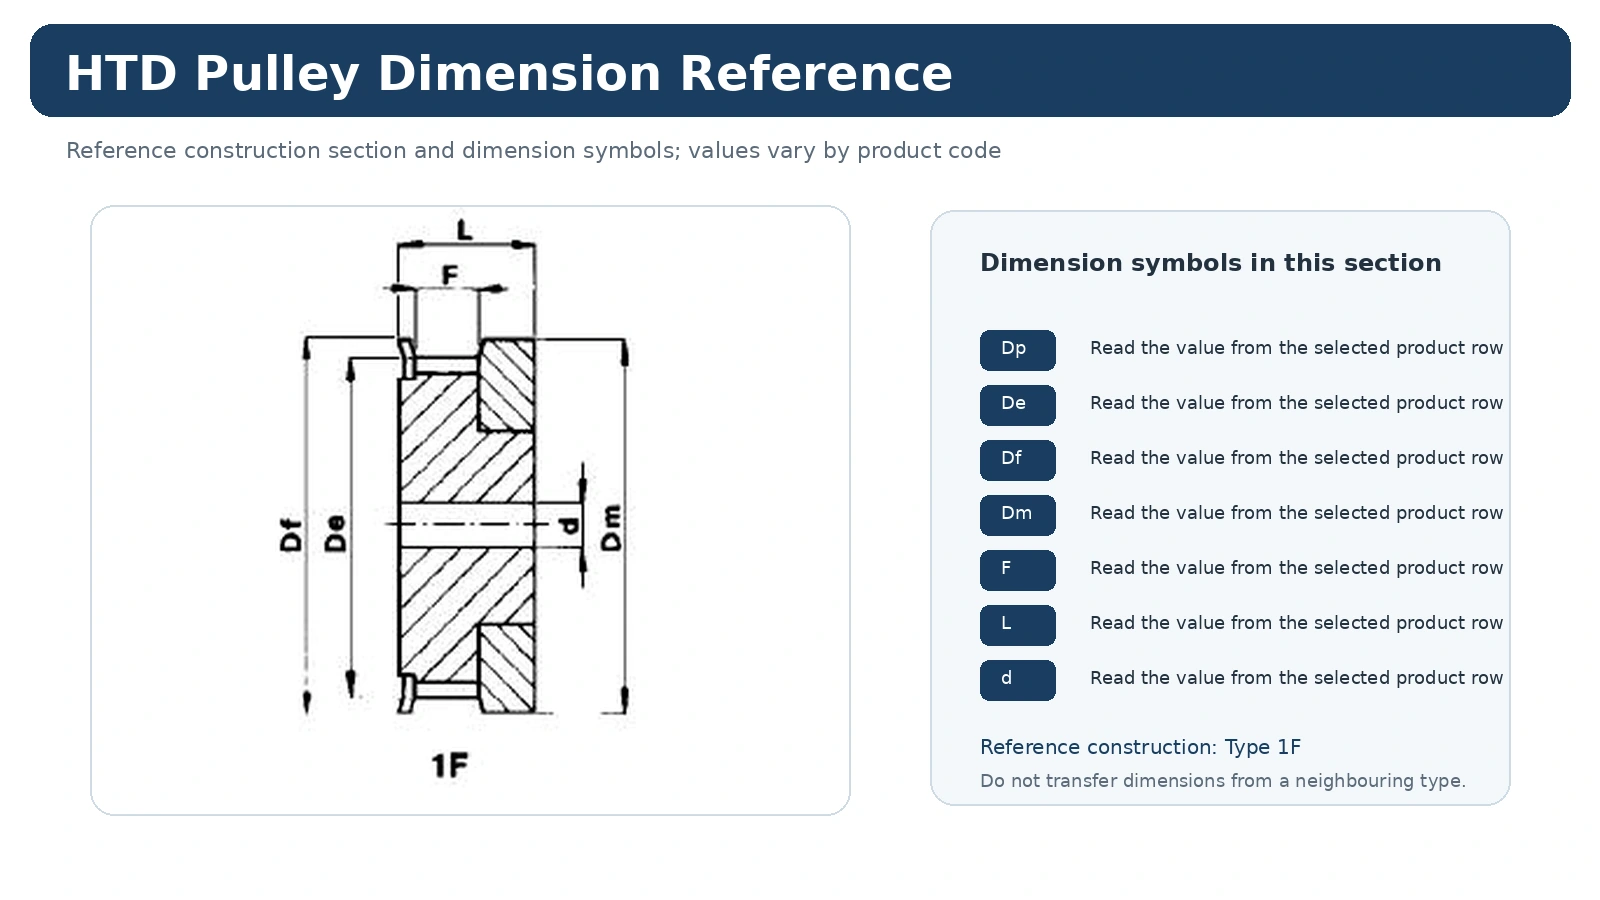
Üretim ve Denetim Planlaması
Hangi özelliklerin işlevsel olduğunu belirtin: delik uyumu, kama yuvası konumu, diş salınımı, yüzey genişliği, flanş boşluğu veya başka bir özelliğe göre referans ilişkisi. Bu kontroller, muayene planını belirler. Tekrarlanan siparişler için, onaylanmış çizim revizyonunu ve ürün kimliğini bir arada saklayın, böylece daha sonraki üretim yalnızca hafızaya veya fotoğraflara bağlı kalmasın.
Sipariş, Numuneler ve Ticari Planlama
Minimum sipariş miktarları, ürün türüne, üretim yöntemine ve toplam sipariş değerine göre belirlenir. Standart katalog parçaları genellikle üretim miktarı minimumlarına tabidir.
Yeni müşteriler, konfigürasyon ve üretim yöntemi uygun olduğunda 1-5 adet numune talep edebilirler. Numuneler ayrı olarak fiyatlandırılır.
Farklı kasnak modelleri birleştirilebilir. Karma model siparişleri için genellikle yaklaşık 1.500 ABD doları tutarında birleşik sipariş değeri planlama noktasıdır.
Tek veya iki parçalık miktarlar yalnızca mühendislik doğrulaması veya nitelikli ücretli numune gereksinimi için değerlendirilebilir, perakende sipariş olarak kabul edilmez; birim fiyatı buna bağlı olarak daha yüksektir.
Standart parçalar: Genellikle 10-25 iş günü. Özel bileşenler: Genellikle 20-45 iş günü. Proje bazlı montajlar veya ilgili ekipmanlar: Uygulanabilir durumlarda 45-120 iş günü. Nihai süre, çizim, malzeme ve miktar incelemesinden sonra teyit edilir.
EXW, FOB, CIF ve DAP yaygın olarak mevcuttur. Uygun sevkiyatlar ve varış noktaları için FCA, CFR, CPT, CIP ve DDP görüşülebilir.
Tedarikçi Yeterlilik ve Sipariş Dokümantasyonu
SGS/TÜV Rheinland tarafından desteklenen üçüncü taraf tedarikçi denetimi ve şirket doğrulama belgeleri, sözleşme tarafı için geçerli olduğu durumlarda alıcının incelemesine sunulabilir. Bu materyaller, şirket kimliği, iş operasyonları, tedarikçi profili ve genel üretim yeteneğinin incelenmesine destek sağlar; ürüne özgü sertifikasyon olarak sunulmazlar. Ürüne özgü denetim raporları, malzeme belgeleri veya uygunluk kayıtları, onaylanmış sipariş gereksinimlerine göre hazırlanabilir veya sağlanabilir.
Özel Kasnak Teklif Talebi Kontrol Listesi
Kayış tanımını, hatve sayısını, diş sayısını, yüz genişliğini, şaft/delik gereksinimlerini, göbek ve flanş geometrisini, miktarı, varış yerini ve boyutlandırılmış bir çizimi gönderin. Yeni bir tahrik sistemi için çalışma hızını, tork/gücü, merkez mesafesini ve ortamı ekleyin. Bkz. seçim kılavuzu, karşılaştırmak konik burç seçenekleriveya gözden geçirin denetim planlaması.
Mümkün olan her yerde standart HTD diş geometrisini koruyun.
Özel bir kasnak, eşleşen kayışın geometrisi standart kaldığında ve yalnızca makine tarafındaki özellikler değiştiğinde tanımlanması en kolay olanıdır. Öncelikle HTD ailesini, diş sayısını ve çalışma yüzeyini belirtin, ardından deliği, kama yuvasını veya kilitleme arayüzünü, göbek çıkıntısını ve flanş konumlarını boyutlandırın. Proje gerçekten standart olmayan bir diş formu gerektiriyorsa, eşleşen kayış spesifikasyonunu belirtin ve parçayı yalnızca "özel HTD" olarak tanımlamak yerine kontrol eden geometriyi sağlayın.
Standart ve özel özelliklerin ayrı tutulması, denetimi de kolaylaştırır. Standart ürün ailesi, kayış tarafı için bilinen bir referans sağlar; çizim daha sonra projenin hangi boyutları veya gereksinimleri eklediğini tam olarak gösterir.
Kurulumu Net Makine Referans Noktalarından Boyutlandırın
Göbek çıkıntısı ve flanş konumu, eksenel kayış hattını belirledikleri için delik çapı kadar önemli olabilir. Değişimler için, eski kasnağın her iki tarafını ölçün ve montajı sınırlayan şaft omuzunu, bitişik yatak veya koruma yüzeylerini gösterin. Yeni tasarımlar için, eksenel konumun genel genişlikten çıkarılmasına izin vermek yerine, sabit bir makine referans noktasından amaçlanan kayış merkez hattını boyutlandırın.
Eğer kama yuvası, sıkıştırma özelliği veya konik montajlı arayüz gerekiyorsa, gerçek şaft boyutunu ve arayüz detaylarını belirtin. Kasnağın nasıl konumlandırılacağını ve torkun nasıl iletileceğini kontrol etmek için gerekli bilgiler olmadan genel bir "işlenmiş delik" belirtmeyin.
Malzeme, Yüzey İşlemi ve Muayene Siparişe Özgü Kontrollerdir
Gerçek kullanım amacına, ortama ve üretim yöntemine uygun bir malzeme veya yüzey işlemi seçin. Korozyon direnci, düşük atalet, yüzey koruması veya müşteri malzeme standardı önemliyse, gereksinimi çizimde belirtin ve mevcut süreci görüşün. Özel malzemeler, işlemler ve kaplamalar kendi minimum parti miktarlarını ve teslim sürelerini getirebilir.
Muayene gereksinimleri, önemli olan özelliği (örneğin, delik boyutu, eksenel konum veya belirtilen salınım) ve proje kontrolü altında olan bir yöntem söz konusu olduğunda referans noktasını veya yöntemi belirtmelidir. Genel bir "muayene raporu gereklidir" notu, raporda kaydedilmesi gereken işlevsel özelliklerin kısa bir listesinden daha az faydalıdır.
Prototip ve Üretim Revizyon Kontrolü
Küçük mühendislik örnekleri, ancak başarılı deneme geometrisi yeniden üretilebildiğinde faydalıdır. Örnek için kullanılan çizime bir revizyon ekleyin. Örnek, makine denemeleri sırasında değiştirilirse, değişikliği kaydedin ve üretimden önce yeni bir revizyon yayınlayın. Onaylanmış geometrinin yalnızca elle değiştirilmiş bir prototipte bulunmasına izin vermeyin.
Karma model üretiminde, her kasnağı çizim revizyonu ve miktarıyla birlikte ayrı bir sipariş satırında tutun. Malzeme veya dokümantasyon için paylaşılan notlara sipariş genelinde başvurulabilir, ancak delik ve göbek detayları her bir modele ayrı ayrı eklenmelidir.
Özel HTD Kasnak Ticari Planlaması
Uygun geometri ve işlem söz konusu olduğunda, 1-5 adetlik nitelikli numuneler incelenebilir. Karışık modeller, yaklaşık 1.500 ABD doları tutarında pratik bir sipariş değeri oluşturacak şekilde birleştirilebilir. Özel malzemeler ve özel işlemler, işlem tarafından gerekli kılınan minimum miktarı takip eder. Tek veya iki parçalı perakende tarzı yedek parçalar standart tedarik yolu değildir; çok küçük miktarlar nitelikli mühendislik doğrulaması veya ücretli numuneler olarak değerlendirilir.
Özel üretim parçaların planlaması, miktar ve sürece bağlı olarak, çizim, malzeme ve üretim rotası onaylandıktan sonra genellikle 20-45 iş günü içinde yapılır. EXW, FOB, CIF ve DAP genellikle desteklenir; FCA, CFR, CPT, CIP ve DDP ise uygun sevkiyatlar için görüşülebilir. Nihai zamanlama ve şartlar teklifte teyit edilir.
Özel Geometriyi Birden Fazla Açıdan İnceleyin
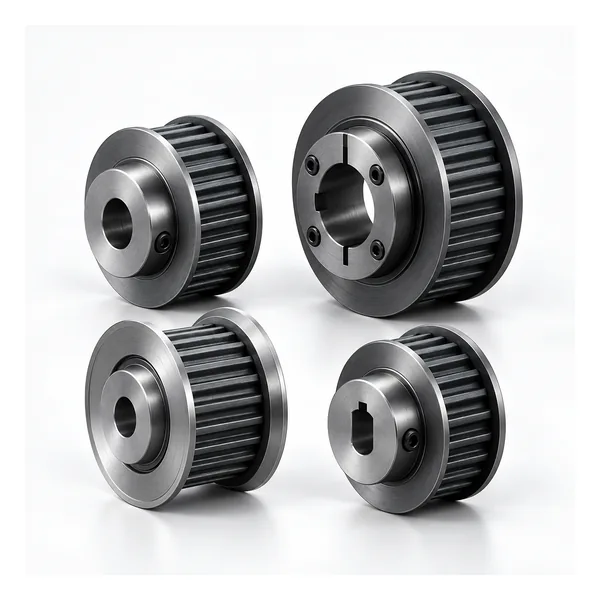
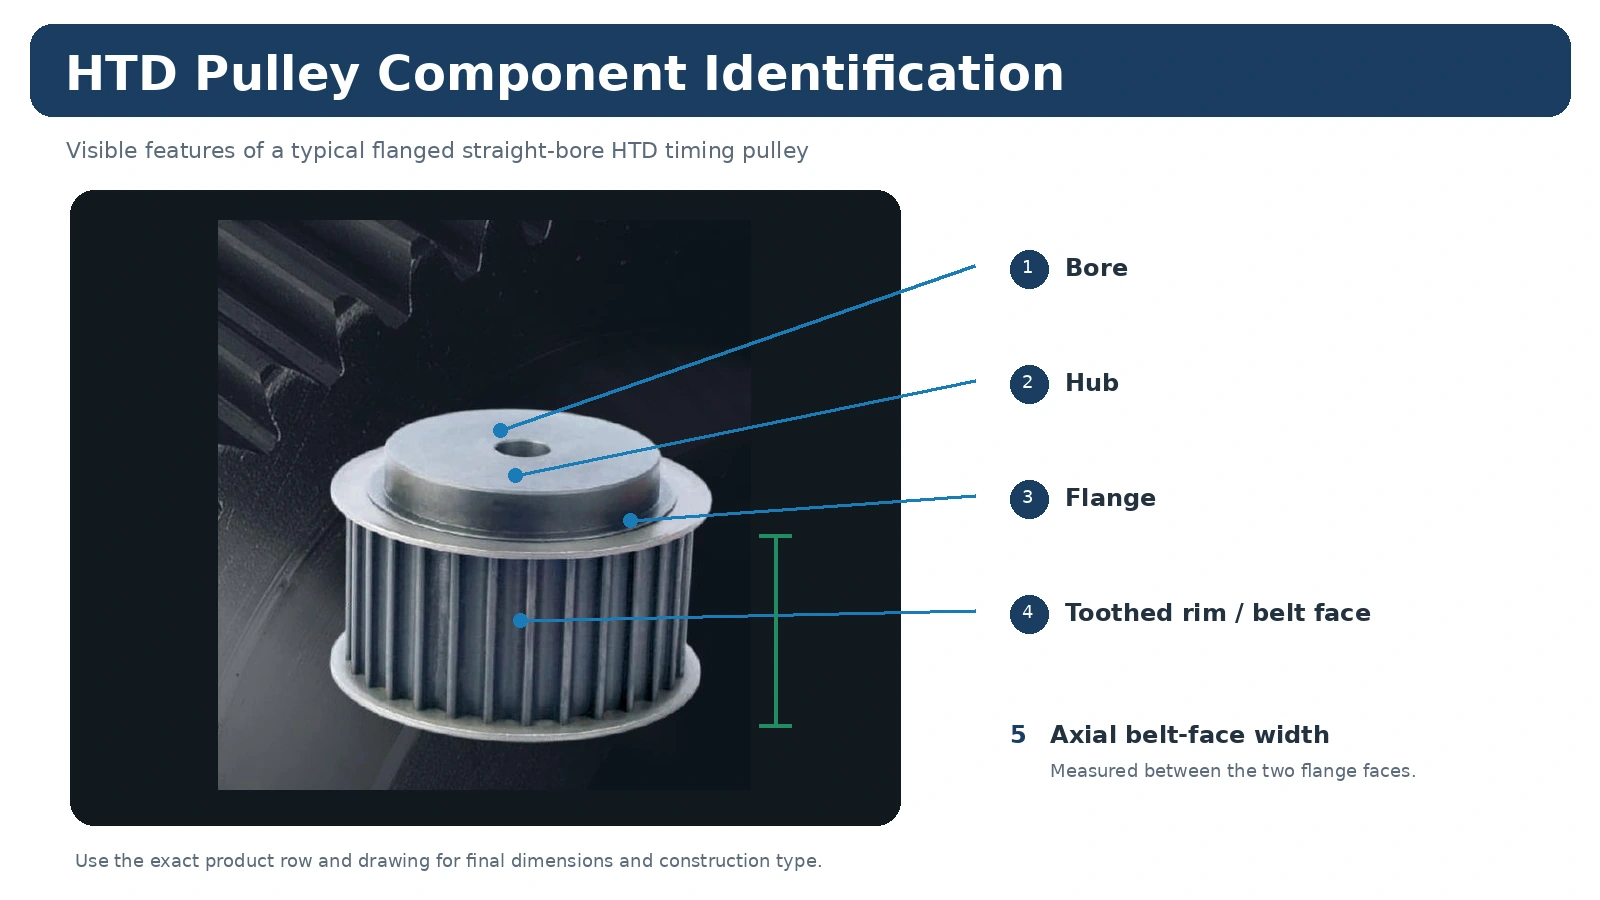
Özel bir zamanlama kasnağı, kayış tarafı, mil tarafı ve üretim/denetim tarafı açısından incelenmelidir. Aşağıdaki yapı referansları, ürün ailesini ve montaj konseptini belirlemek için kullanılır; gerçek özel boyutlar, onaylanmış sipariş çiziminde kontrol edilir.
Özel HTD Zamanlama Kasnağı Hakkında Sıkça Sorulan Sorular
Özel bir çizimde en önemli bilgi hangisidir?
HTD profilini, diş sayısını ve çalışma genişliğini, komple şaft arayüzü, göbek çıkıntısı, flanş düzeni, kontrol ediliyorsa malzeme/yüzey işlemi ve çizim revizyonuyla birlikte saklayın.
Standart bir kasnak yeniden işlenebilir mi?
Bazen, ancak standart gövdenin yeterli malzeme bıraktığından ve yeniden işleme işleminin gerekli göbek, duvar kalınlığı, kayış hattı veya yapıyı tehlikeye atmayacağından emin olduktan sonra. Birkaç özellik değiştiğinde, amaca yönelik hazırlanmış bir çizim daha güvenli olabilir.
Eski bir kasnaktan çalışabilir misiniz?
Evet, değiştirme bilgileri yeterli olduğunda. Sökmeden önce takılı tahrik ünitesinin fotoğrafını çekin ve her iki yüzeyden ölçüleri, kayış işaretini, diş sayısını, şaft arayüzünü ve bilinen makine değişikliklerini belirtin.
Yenileme projeleri, gevşek bir örnekten daha fazlasına ihtiyaç duyar.
Gevşek eski bir kasnak, diş sayısını, çalışma yüzeyini ve şaft özelliklerini gösterebilir, ancak parçanın makine içindeki konumunu artık göstermeyebilir. Mümkün olduğunca, sökmeden önce takılı konumunu belgeleyin. Şaft omuzunu, yakındaki yatağı veya koruyucuyu, kayış yolunu ve her iki kasnak yüzünü fotoğraflayın. Sabit bir makine referans noktasından kayış merkez çizgisine basit bir ölçüm ekleyin. Bu bilgi, tezgahta görünmeyecek bir eksenel sapmayı ortaya çıkarabilir.
Eski parçada okunabilir bir kod yoksa, ölçümleri garantili nominal boyutlar yerine referans veri olarak değerlendirin. Aşınma, korozyon ve önceki onarımlar ölçülen değerleri değiştirebilir. Yedek parça çiziminde, hangi değerlerin eski parçadan, hangilerinin standart bir HTD ailesinden ve hangilerinin yeni proje gereksinimlerinden alındığı belirtilmelidir.
Özel Fiyat Teklifi Öncesinde Tasarım İnceleme Soruları
Makineyle uyumlu kalması gereken HTD ailesi, diş sayısı ve çalışma genişliği hangisidir?
Hangi delik çapı, kama yuvası veya kilitleme düzeni gereklidir ve kayışın merkez çizgisi nerede bulunur?
Toplam çapı, flanş konumunu, göbek çıkıntısını ve sökme alanını sınırlayan faktörler nelerdir?
Tedarikle birlikte hangi çizim revizyonu, muayene kaydı, malzeme belgesi veya işaretleme bulunmalıdır?
Teklif vermeden önce bu soruları yanıtlamak, çizim revizyonlarının gecikmesini önler. Bir özellik makine veya müşteri spesifikasyonu tarafından kontrol edilmiyorsa, gereksiz yere sıkı bir toleransa veya özel bir işleme gerek yoktur.
Son Çizimlerin Yayınlanması
Üretimden önce, fiyat teklifi, çizim revizyonu ve satın alma siparişinin aynı konfigürasyonu tanımladığını doğrulayın. Müşteri onayı gerekiyorsa, projeye özgü arayüzün işlenmesinden önce bu onayı tamamlayın. Bu, prototip, üretim ve gelecekteki yedek parça kayıtlarının uyumlu olmasını sağlar.
Yeniden İşlemeyi Azaltan Çizim Girişleri
Kayış tarafı geometrisini ve şaft tarafı geometrisini aynı kontrollü çizimde tanımlayın. HTD adımını, diş sayısını ve çalışma genişliğini açıkça belirtin, ardından delik veya burç, kama yuvası, göbek çıkıntısı, flanş düzeni ve montaj açısından kritik eksenel boyutları ekleyin. Bir tolerans, yüzey işleme veya muayene kaydı gerekiyorsa, tüm parçaya genel bir "hassasiyet" notu uygulamak yerine, tam özelliği ve referans noktasını belirtin.
Değiştirme projeleri için, takılan kasnağın her iki tarafından da fotoğraflar ve ölçümler ekleyin. Yeni tasarımlar için, özel göbeğin kayış hattını bir koruyucuya, yatak yuvasına veya bitişik bir bileşene doğru hareket ettirmemesi için şaftı ve çevresindeki zarfı ekleyin. Onaylanmış bir çizim revizyonu, fiyat teklifi, işleme ve denetimi kontrol etmelidir.